

Le choix d'une machine de découpe laser à fibre pour l'acier inoxydable doit commencer par les pièces que vous devez fabriquer, et non par la puissance la plus élevée indiquée sur un devis.
Les nuances d'acier inoxydable, les épaisseurs, les diamètres de perçage, les tolérances d'emboutissage, les exigences relatives aux bords et la production journalière ont tous une incidence sur la configuration finale. Un atelier de découpe de panneaux décoratifs fins a un travail différent de celui d'une usine produisant des pièces plus épaisses en grandes séries. Même lorsque les deux clients travaillent l'acier inoxydable, la configuration des machines peut être très différente.
Pour de nombreuses applications de tôlerie, le laser à fibre est un choix judicieux car il convient parfaitement à l'acier inoxydable, aux petites pièces et aux pièces imbriquées. La qualité des pièces finies dépend néanmoins du contrôle du mouvement, de la stabilité de la tête de découpe, du gaz d'assistance, de la mise au point, de l'état de la buse et de la structure de la machine.
Si vous comparez encore les procédés de découpe, le Guide de découpe laser fibre vs CO2 vs plasma Ce document constitue un point de départ utile pour la fabrication de tôles. Une fois que vous aurez opté pour le laser à fibre, revenez à vos propres plans et à vos objectifs de production.
Définissez vos exigences en matière de découpe de l'acier inoxydable
Avant de parler de la puissance du laser, décrivez à quoi ressemble une pièce finie acceptable.
Commencez par examiner les nuances et épaisseurs d'acier inoxydable les plus courantes. Ensuite, penchez-vous sur les détails des pièces qui posent généralement problème en production : petits trous, fentes étroites, angles aigus, longues arêtes droites, pièces étroitement imbriquées ou dimensions exigeant une grande précision.
La taille du lot a aussi son importance. Un bon prototype ne permet pas de prédire avec certitude la reproductibilité d'une production si le résultat change après plusieurs heures de fonctionnement.
Il faut également tenir compte de l'étape suivante. Les pièces destinées au pliage ou au soudage peuvent nécessiter un état de bord différent de celui des panneaux visibles qui seront polis ou assemblés. Le meulage, l'ébavurage et le nettoyage rallongent le temps de traitement.
Transformer les dessins en éléments d'acceptation
Utilisez votre dessin original comme base pour le test de la machine.
Indiquez les dimensions extérieures, les diamètres critiques des trous, l'espacement des trous, les rainures, les détails des angles et toute caractéristique soumise à des exigences de tolérance spécifiques. Ces éléments constituent les points à vérifier après la découpe.
Définissez également les exigences relatives au tranchant : oxydation acceptable, niveau de bavure et nécessité que le tranchant soit prêt pour l’étape suivante sans rectification.
La tolérance du dessin doit rester l'objectif d'acceptation. Ne la remplacez pas par une valeur de précision machine générale figurant dans une brochure.
Distinguer la précision machine des tolérances pièces
Les spécifications de positionnement de la machine décrivent le mouvement des axes de la machine dans des conditions de test données. La tolérance des pièces finies est une question différente.
La dernière étape est également influencée par la planéité du matériau, l'apport de chaleur, la focalisation, le débit de gaz, l'état de la buse, la compensation et la géométrie de la pièce.
Lors de la comparaison de deux machines, utilisez le même schéma et la même méthode d'inspection. Mesurez les mêmes emplacements avec le même type d'outil et inspectez plusieurs pièces identiques une fois la machine en fonctionnement normal. Vous obtiendrez ainsi une vision plus précise des performances de production qu'avec une seule mesure de positionnement.
Choisissez la puissance laser adaptée à votre mélange de pièces.
La puissance du laser influe sur la capacité de découpe, le temps de perçage et la vitesse de coupe, notamment lorsque l'épaisseur de l'acier inoxydable augmente. Cependant, une puissance supérieure n'est pas automatiquement synonyme de meilleure précision ou de meilleur rapport qualité-prix.
Commencez par l'épaisseur correspondant à la majorité de vos commandes. Si la plupart de vos travaux concernent de l'acier inoxydable fin ou moyen, l'achat d'une machine beaucoup plus puissante ne résoudra peut-être pas vos problèmes de production. En revanche, si vous travaillez régulièrement avec de l'acier inoxydable plus épais et que le temps de découpe limite déjà votre productivité, il peut être judicieux de tester une machine plus puissante.
La décision doit être prise en fonction de la nature de vos commandes. Les ateliers spécialisés dans les petites séries privilégieront la flexibilité, tandis que les usines de production en série s'intéresseront davantage au temps de cycle et au coût par pièce conforme.
Comparer le temps de cycle complet avant une mise à niveau de puissance
Ne jugez pas une machine uniquement d'après la vitesse de coupe affichée sur le contrôleur.
Chronométrez l'opération complète. Incluez le chargement des tôles, le repérage des bords, le perçage, la découpe, le déplacement de la table d'échange, le déchargement, le retrait des pièces et tout ébavurage ou nettoyage ultérieur.
Pour les pièces comportant de nombreux trous, des segments de ligne courts et des angles vifs, l'accélération, le perçage et la stratégie de trajectoire peuvent limiter la puissance de sortie avant même que la puissance du laser ne le fasse.
| Ce que vous apportez | Que faut-il enregistrer ? | Ce que cela vous apprend |
| Principales nuances et épaisseurs d'acier inoxydable | Part des commandes normales et taille des lots | Quelle configuration faut-il tester en premier ? |
| Dessin de production représentatif | Perçage, découpe et durée totale du lot | La question de savoir si l'énergie constitue réellement le goulot d'étranglement |
| Dimensions critiques | Valeur nominale, valeur mesurée et écart | Que l'échantillon corresponde au dessin |
| Exigences Edge | scories, oxydation, bavures et nettoyage | La nécessité d'un traitement secondaire |
| configuration du gaz d'assistance | consommation de gaz dans les mêmes conditions de travail | Incidence sur les coûts d'exploitation |
| Échantillons répétés | Variation entre plusieurs parties | La stabilité du résultat |
Il convient de bien distinguer la capacité de coupe maximale de la capacité de production normale. Une machine peut couper une certaine épaisseur, mais cela ne signifie pas que, dans les mêmes conditions, elle offrira la qualité de coupe, la vitesse et la répétabilité requises pour vos commandes habituelles.
Pour plus d'informations sur l'adaptation de la puissance aux matériaux et aux besoins de production, consultez le guide de puissance des lasers à fibre. Utilisez les indications générales de puissance comme premier filtre, puis confirmez votre choix final par un test de découpe.
Vérifier la précision de la machine, la qualité du tranchant et le gaz d'assistance
Une fois la plage de puissance définie, le reste de la machine devient tout aussi important.
La réponse du servomoteur influe sur la façon dont la tête de coupe gère les petits rayons, les angles vifs et les changements de direction. Les guides linéaires influent sur la qualité du mouvement. La rigidité du portique et la stabilité du bâti contribuent à limiter les vibrations lorsque la machine fonctionne à pleine vitesse.
La tête de coupe nécessite également un contrôle précis de sa hauteur. Les variations de la distance entre la buse et la tôle peuvent affecter le flux de gaz et la forme de la saignée.
La mise au point automatique peut s'avérer utile lors de variations d'épaisseur en production, mais sa présence ne garantit pas que les pièces finies respecteront les tolérances requises. Elle ne constitue qu'un élément du système de découpe.
Maintenir la stabilité des conditions de gaz, de mise au point et de buse
L'azote est couramment utilisé lorsque l'acier inoxydable nécessite une arête brillante avec une oxydation limitée. Cela peut s'avérer utile pour les pièces visibles ou celles destinées au pliage, au soudage ou à l'assemblage sans finition d'arête poussée.
L'azote seul ne garantit pas une coupe nette. La pureté du gaz, la stabilité de la pression, l'état de la buse, son centrage, la hauteur de coupe, la position du foyer et la vitesse de coupe influent tous sur le résultat.
Une vitesse trop élevée peut entraîner une coupe incomplète ou l'apparition de scories sur le bord inférieur. Une chaleur excessive peut élargir la largeur de coupe et accentuer les déformations.
Une largeur de coupe plus importante n'est pas forcément un défaut. L'important est que cette largeur reste stable et que la compensation programmée produise une pièce finie conforme au dessin.
Une buse endommagée, sale ou mal centrée modifie le flux de gaz même si les paramètres programmés restent inchangés. Lors des tests de longue durée, il convient également de vérifier les lentilles de protection et le trajet optique.
Valider les performances avec un test de coupe d'échantillon
Un test d'exemple utile doit ressembler le plus possible au travail que vous prévoyez réellement d'exécuter.
Communiquez au fournisseur les nuances et épaisseurs d'acier inoxydable que vous achetez habituellement. Joignez un schéma représentatif et indiquez les dimensions ou caractéristiques les plus importantes. (Victory Industry) services personnalisés de procédés et d'équipements peut être utilisé pour discuter de la configuration de la machine, de la découpe d'échantillons et des exigences de production concernant votre matériau et votre dessin.
Évitez d'utiliser uniquement un simple carré ou un grand contour extérieur pour le test. Ajoutez les détails qui complexifient généralement la production, tels que les petits trous, les fentes étroites, les angles aigus, les longs bords droits et les pièces étroitement imbriquées.
Avant la découpe, définissez les points à vérifier. Notez le modèle de la machine, la configuration du laser, la tête de découpe, le gaz d'assistance et les conditions de test. Concernant l'échantillon, notez les dimensions nominales et mesurées, la présence de scories visibles, d'oxydation, l'état des bavures et indiquez si une finition secondaire est nécessaire.
Enregistrez le temps de perçage, le temps de découpe et le temps total de traitement afin d'identifier le véritable goulot d'étranglement. Vérifiez également la consommation de gaz si l'azote représente un coût d'exploitation important.
Répétez le test.
Une pièce propre démontre que la machine peut produire ce résultat. L'usinage de plusieurs pièces dans les mêmes conditions permet de mieux évaluer la reproductibilité du résultat. Lors de la comparaison de deux configurations de machine, il est essentiel d'utiliser un matériau, un dessin, une méthode de contrôle et des critères d'acceptation identiques.
Pour comparer les coûts d'exploitation, calculez-les en vous basant sur des pièces acceptables issues du même lot. Le gaz, l'électricité, les consommables, la main-d'œuvre et le post-traitement peuvent être inclus, mais définissez clairement les limites du calcul. N'utilisez pas la puissance nominale de la source laser comme substitut à la consommation électrique totale de la machine.
Évaluez la machine de découpe laser VIP pour votre atelier
Le Machine de coupe laser VIP est une option à évaluer pour la production de tôles d'acier inoxydable.
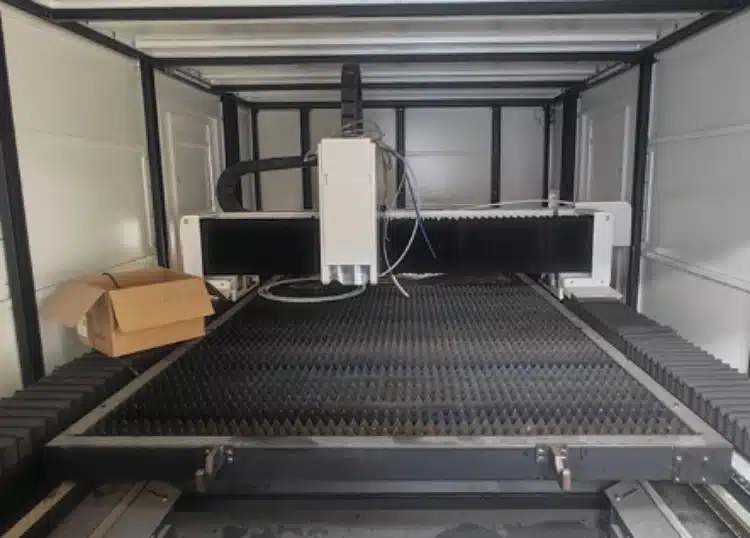
Au lieu de vous fier uniquement aux spécifications principales, vérifiez la configuration exacte proposée. Celle-ci doit inclure le modèle, la zone de travail, la source laser, la tête de découpe, le système de contrôle, le système d'assistance au gaz, le système de refroidissement et tout équipement optionnel nécessaire à votre production.
Les paramètres techniques VIP publiés indiquent une précision de positionnement de 0,05 mm et une précision de repositionnement de 0,03 mm. Il convient de les considérer comme des spécifications de mouvement machine plutôt que comme une garantie que chaque pièce finie en acier inoxydable respectera la même tolérance.
Demandez à quel modèle se rapportent les valeurs indiquées et quelles sont les conditions de test utilisées. Utilisez ensuite des échantillons découpés pour vérifier la reproductibilité des dimensions critiques.
La même approche s'applique à la puissance du laser. Les configurations disponibles peuvent varier selon le modèle et le pack ; par conséquent, le devis et la fiche technique en vigueur doivent servir de base à l'achat. Si différentes options de puissance sont envisagées, demandez une proposition de découpe d'échantillon à partir du même schéma.
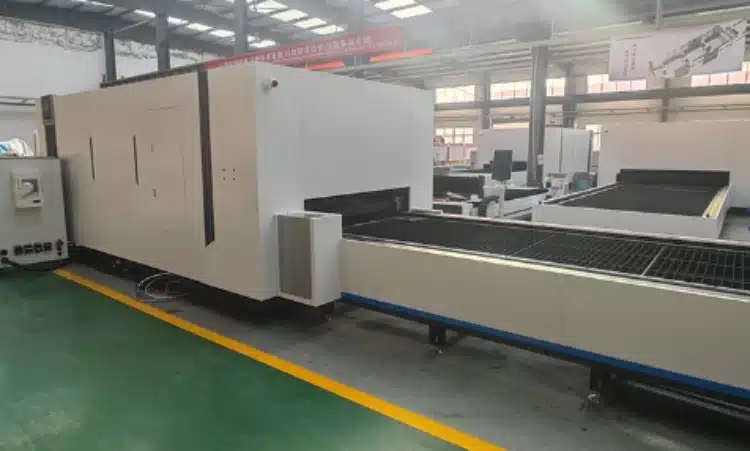
L'espace de travail doit correspondre au format de vos feuilles et à leur plan d'imbrication. Une table de travail interchangeable peut réduire le temps d'attente entre les feuilles, mais son utilité dépend toujours de la méthode de chargement, du flux de travail de l'opérateur et du retrait des pièces.
Un boîtier fermé est une caractéristique structurelle de la machine. Il ne constitue pas à lui seul une preuve de certification de sécurité particulière. Si la certification ou la conformité est requise pour le pays d'installation, veuillez consulter la documentation exacte séparément.
Les acheteurs qui souhaitent obtenir plus d'informations sur le fournisseur peuvent consulter Industrie de la victoire avant de comparer la configuration finale, l'étendue des services et les conditions commerciales.
Un devis utile doit expliquer pourquoi la configuration proposée correspond à vos épaisseurs habituelles, aux caractéristiques de vos dessins, à votre niveau de production et aux conditions de votre atelier.
Conclusion
Le choix d'une machine de découpe laser à fibre pour l'acier inoxydable dépend des pièces que vous devez réellement expédier.
Définissez d'abord les nuances d'acier inoxydable, la plage d'épaisseur principale, les dimensions critiques, les exigences relatives aux bords et la taille normale des lots. Comparez ensuite la puissance du laser, les performances de déplacement, le contrôle du gaz d'assistance, la qualité de coupe et le temps de cycle complet dans les mêmes conditions de travail.
Distinguez les spécifications de positionnement de la machine des tolérances des pièces finies. Ne présumez pas qu'une puissance maximale garantit automatiquement la meilleure précision ou le coût unitaire le plus bas.
Utilisez votre propre matériau et un dessin réaliste pour l'essai. Vérifiez les pièces répétitives, mesurez les dimensions critiques, inspectez les bords et notez le temps de production total, la consommation de gaz et le post-traitement.
Pour la machine de découpe laser VIP, veuillez vérifier le modèle et la configuration actuels avant de passer commande, puis évaluez-la en utilisant les mêmes critères d'acceptation que pour toute autre machine.
Vous prévoyez un projet de découpe d'acier inoxydable ? Contactez Victory Industry Veuillez fournir les nuances et épaisseurs de vos principaux matériaux, un dessin technique représentatif, les dimensions critiques, la taille de lot habituelle, le rendement cible, le gaz d'assistance disponible et le pays d'installation. Demandez une analyse de configuration et discutez d'un essai de découpe d'échantillon avec des critères d'acceptation convenus avant de prendre votre décision finale concernant la machine.
FAQ
Q1 : La précision du positionnement est-elle égale à la tolérance de la pièce finie ?
Non. La précision de positionnement décrit les performances des axes de la machine dans des conditions de test spécifiées. La tolérance de la pièce finie dépend de l'ensemble du processus de coupe, notamment de l'état du matériau, de l'apport de chaleur, de la mise au point, du débit de gaz, de l'état de la buse, de la compensation et de la géométrie de la pièce. Comparez les échantillons de coupe réels à votre plan plutôt que d'utiliser la valeur de précision de la machine comme tolérance de la pièce.
Q2 : Comment dois-je comparer les options de puissance pour l’épaisseur habituelle de mon acier inoxydable ?
Utilisez les mêmes matériaux, dessins et critères d'acceptation pour chaque configuration candidate. Comparez le temps de perçage, le temps de cycle total, les résultats dimensionnels, la qualité des bords, la consommation de gaz et les éventuels post-traitements nécessaires. Une puissance supérieure est utile lorsqu'elle permet de résoudre un véritable problème de découpe ou de productivité.
Q3 : Quelles informations dois-je envoyer pour un test de découpe d'échantillon ?
Veuillez indiquer la nuance d'acier inoxydable, son épaisseur, un dessin représentatif, les dimensions critiques, les exigences relatives aux bords, la taille typique du lot, le rendement cible et le gaz d'assistance disponible. Si la pièce découpée est ensuite pliée, soudée, polie ou assemblée, veuillez également inclure ces informations.
Q4 : Comment comparer deux découpeuses laser à fibre avec le même dessin ?
Maintenez des conditions d'essai aussi similaires que possible. Utilisez le même acier inoxydable, le même dessin, la même quantité de gaz, les mêmes critères d'acceptation et la même méthode d'inspection. Comparez plusieurs pièces identiques plutôt qu'un seul échantillon. Enregistrez les écarts dimensionnels, la qualité des trous, la régularité de la largeur de coupe, l'état des bords, le temps de cycle total, la consommation de gaz et la finition secondaire.