

Vous recherchez la meilleure machine de découpe laser fibre pour plaques d'aluminium épaisses en 2026 ? Commencez par les pièces en aluminium les plus courantes que vous produisez chaque semaine, et non par la plaque d'aluminium la plus épaisse possible présentée sur une photo. La machine, pour une production régulière, doit disposer d'une puissance laser suffisante pour les épaisseurs typiques des pièces en aluminium que vous produisez fréquemment. Mais cela ne suffit pas. Elle doit également offrir une perforation stable, une tête de découpe à mise au point automatique, une alimentation en gaz fiable, un plateau robuste, un mouvement précis et un refroidissement efficace pour les découpes de longue durée.
Dans ce guide, les plaques d'aluminium d'une épaisseur d'environ 10 mm et plus sont considérées comme des matériaux épais pour le travail de la tôle en général. La limite réelle varie selon l'alliage, les exigences de finition des bords, le volume de production et la configuration de la machine. Une plaque de 20 mm pouvant être séparée une seule fois est également très différente d'une plaque de 20 mm devant être découpée en continu avec des bords parfaitement réguliers.
Pourquoi l'aluminium épais est-il plus difficile à couper ?
L'aluminium présente une réflectivité élevée à la longueur d'onde du laser à fibre et une conductivité thermique élevée. Plus l'épaisseur de la plaque augmente, plus l'apport d'énergie stable et l'évacuation du métal en fusion deviennent difficiles.
Réflexion, flux de chaleur et perforation
Le premier problème survient souvent lors du perçage plutôt que lors d'une longue coupe droite. Une chaleur excessive autour du perçage peut agrandir le point d'entrée ou laisser des résidus de matière autour du trou. Une mauvaise évacuation du métal en fusion peut également créer des scories au fond de la pièce.
Les systèmes laser à fibre modernes sont conçus pour traiter l'aluminium, mais pour les travaux intensifs, il convient de vérifier si la source laser et la tête de découpe offrent une protection adéquate contre la réflexion arrière et des fonctions de perçage contrôlées.
Comment la qualité de l'alliage influence la coupe
Ne mettez pas 5052, 5083, 6061 et 7075 dans un seul groupe de paramètres et ne vous attendez pas au même résultat.
La composition de l'alliage, la couche d'oxyde, les rayures, l'huile et l'état du placage peuvent affecter la qualité du perçage et du tranchant. En production courante, il est préférable de conserver une recette de coupe spécifique pour chaque alliage et épaisseur après avoir effectué des essais.
Planéité et manipulation des plaques
Une plaque bombée modifie la distance entre la buse et le matériau lorsque la tête est en mouvement. Cela affecte la mise au point et le débit de gaz d'assistance, même lorsque les réglages programmés sont corrects.
Avec les grandes plaques d'aluminium, le chargement est également important. Le plateau doit être suffisamment robuste, et les pièces lourdes doivent être acheminées de manière optimale du chargement à la découpe, puis au pliage ou au soudage.
Quelles sont les caractéristiques de machine les plus importantes pour l'aluminium épais ?
La source laser haute puissance ne représente qu'une partie de la machine. Ce sont les composants périphériques qui déterminent si cette puissance peut être utilisée de manière stable.
Si vous comparez encore les différents types de lasers pour le travail des métaux, ceci guide laser à fibre vs laser CO₂ fournit des informations de base utiles avant de restreindre votre choix à un laser à fibre haute puissance.
Contrôle de la source laser et du perçage
Pour l'aluminium épais, vérifiez la stabilité de la sortie, le perçage contrôlé, le refroidissement et la protection contre l'énergie réfléchie.
Les petits trous et un grand nombre de perçages peuvent ralentir considérablement une opération, bien plus que ne le suggère la vitesse de découpe en ligne droite. Si vos plans comportent de nombreux trous, demandez le temps de cycle complet plutôt qu'une vitesse de référence.
Mise au point automatique, détection de la tête et de la hauteur
La tête de découpe à mise au point automatique permet de gagner du temps de réglage lors des changements d'épaisseur de la plaque. La détection capacitive de hauteur contribue également à maintenir une distance de sécurité stable, même sur de grandes feuilles.
La buse, la lentille de protection et l'état de la tête nécessitent toujours des contrôles réguliers. Le perçage de tôles épaisses impose des contraintes plus importantes à la tête de coupe que le travail sur des tôles fines.
Lit rigide, mouvement et refroidissement
Les plaques lourdes nécessitent un plateau rigide. La réactivité du servomoteur et la précision du guidage linéaire sont également importantes lorsque la trajectoire comporte des fentes, des angles et des formes internes complexes.
Pour l'achat d'une machine en 2026, il est judicieux de ne pas se limiter aux spécifications de mouvement de base. Des fonctions telles que le réglage automatique de la pression du gaz, les bases de données des paramètres de coupe, la surveillance en temps réel de la température de la tête de coupe, le refroidissement des buses et le contrôle anti-collision sont particulièrement pertinentes sur les machines qui changent régulièrement de matériaux et d'épaisseurs.
Quelle puissance laser est nécessaire pour découper de l'aluminium épais ?
La puissance du laser doit être adaptée à votre production régulière. Investir uniquement dans une machine nécessitant une épaisseur maximale, et ce de façon ponctuelle, risque de vous laisser avec un équipement inadapté au reste de votre production.
Adaptez la puissance à la charge de travail normale
Le tableau ci-dessous présente des points de coupe de référence pratiques pour les alliages d'aluminium. Ils sont utiles à des fins de comparaison, mais ne constituent pas des limites garanties, car la nature de l'alliage, l'état de surface, la source laser, la tête de coupe, le système de gaz et la norme de coupe peuvent influencer le résultat.
| Puissance laser | Épaisseur de l'aluminium | Gaz d'assistance | Pression du gaz | Vitesse de référence |
| 6 kW | 10 mm | Azote | 18 bars | 1,5–1,8 m/min |
| 6 kW | 12 mm | Azote | 18 bars | 0,8–1,0 m/min |
| 12 kW | 16 mm | Azote | 16 barres | 1,5–1,8 m/min |
| 12 kW | 20 mm | Azote | 16 barres | 0,8–1,2 m/min |
| 20 kW | 20 mm | Azote | 18 bars | 1,5–2,0 m/min |
| 20 kW | 25 mm | Azote | 18 bars | 1,0–1,2 m/min |
Le passage de 12 kW à 20 kW ne se résume pas à la découpe d'une plaque plus épaisse. Sur une même plaque d'alliage d'aluminium de 20 mm, la vitesse de référence passe d'environ 0,8–1,2 m/min à 1,5–2 m/min.
Séparer la production stable de la coupe maximale
Cette distinction est importante lorsque vous comparez des devis.
L'épaisseur de coupe maximale indique que la machine peut usiner le matériau dans des conditions optimales. L'épaisseur de production stable, quant à elle, soulève une question plus complexe : la machine peut-elle percer, découper et reproduire la pièce à une vitesse et avec une qualité de coupe acceptables pendant toute une journée de travail ?
C’est pourquoi, ne vous fiez pas uniquement à l’épaisseur maximale. Demandez des informations sur l’alliage, l’épaisseur, le gaz, la vitesse, le temps de perçage, l’état des scories et la répétabilité.
Quels paramètres de coupe affectent la qualité de l'aluminium épais ?
La puissance du laser ne peut pas corriger tous les défauts de finition. La mise au point, la pression du gaz, la taille de la buse, l'état de la plaque et la séquence de perçage doivent être optimisés conjointement.
L'existant Guide des paramètres de découpe laser à fibre est utile ici car elle considère la puissance comme un élément parmi d'autres du réglage de la coupe, et non comme la seule variable.
Azote, air sec et stabilité des gaz
L'azote est souvent privilégié pour obtenir un tranchant brillant avec une faible oxydation. L'air comprimé sec peut être envisagé lorsque la qualité du tranchant requise le permet et que l'alimentation en air est propre et stable.
Certains procédés à haute puissance peuvent également utiliser des méthodes de mélange de gaz adaptées. Il est déconseillé de reproduire un rapport de gaz fixe d'une autre machine. Le système d'alimentation en gaz et le procédé de découpe doivent être compatibles au préalable.
La pression en écoulement est plus importante que la lecture d'un manomètre au ralenti. Si la pression chute pendant un long contour, le bord inférieur peut se modifier avant la fin du programme.
Mise au point, buse et lentille de protection
La position du foyer modifie la répartition de l'énergie sur la plaque. Le diamètre de la buse influe sur le débit de gaz dans la saignée. Une lentille de protection sale ou une buse décentrée peuvent compromettre un réglage qui fonctionnait parfaitement la veille.
Pour les travaux répétitifs, conservez les paramètres éprouvés par alliage et épaisseur plutôt que de reconstruire le processus à chaque fois.
Comment tester et adapter une machine à la production ?
Un échantillon présenté en salle d'exposition est utile, mais votre propre plaque et votre dessin vous en disent beaucoup plus.
Testez vos propres matériaux et dessins
Inclure les petits trous, les fentes, les angles vifs, les contours longs et les pièces présentant des tolérances importantes. Noter la qualité de la tôle, son épaisseur, la vitesse de coupe, le nombre de perforations, la consommation de gaz, les scories, la conicité et le temps de rectification secondaire.
Effectuez un autre prélèvement après que la machine ait fonctionné pendant un certain temps. La répétabilité sur le long terme est plus importante qu'une première pièce parfaite.
Victory Industry peut également fournir services de procédés et d'équipements autour de la configuration, des tests d'échantillons et de la planification de la production lorsque la machine de découpe doit s'intégrer à un flux de travail existant.
Examinez l'ensemble du flux de production
Le temps de découpe ne représente qu'une partie du rendement. Le changement de palette, le chargement des plaques, le déchargement, le tri et le passage à l'étape suivante ajoutent tous du temps.
Pour les grandes plaques d'aluminium épaisses, ce problème est encore plus flagrant. Si la cadence de traitement des plaques est trop élevée, l'augmentation de la puissance du laser ne résoudra pas le problème.
Quelle machine de Victory Industry convient le mieux à la tâche ?
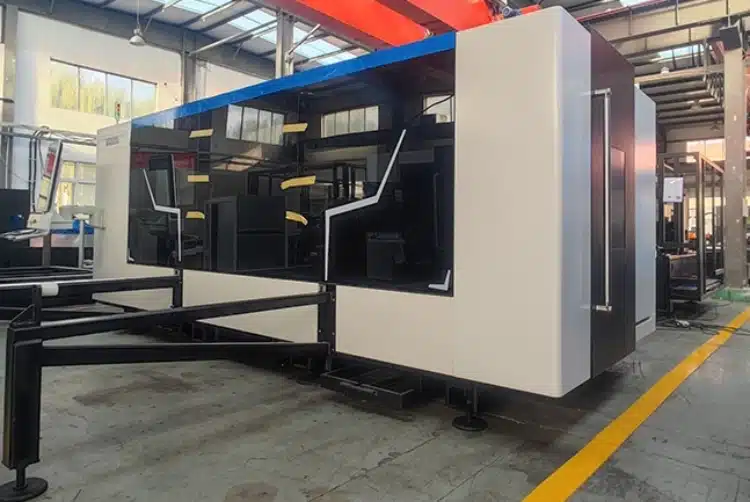
Pour les travaux sur tôles d'aluminium épaisses, le Machine de coupe laser VIB est le produit le plus approprié à présenter.
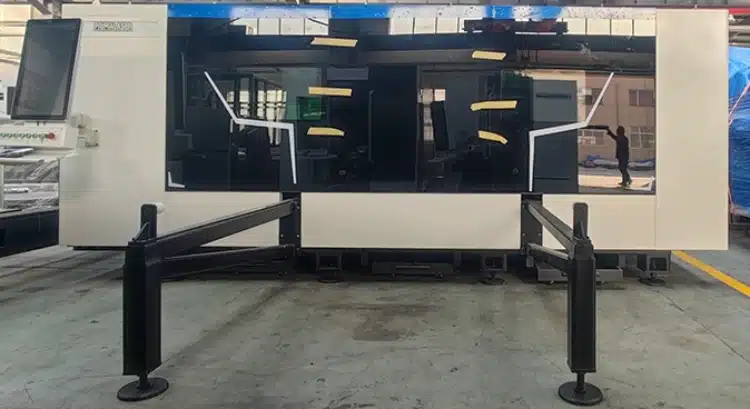
La série VIB est conçue pour la découpe de tôles épaisses et offre une puissance laser de 1 500 à 20 000 W. La VIB6025 propose une zone de découpe de 6 000 × 2 500 mm, avec une précision de positionnement de 0,05 mm et une précision de repositionnement de 0,03 mm. La gamme comprend également une tête de découpe avancée, un bâti soudé robuste, un système d'asservissement, des guidages linéaires et des options de gaz haute pression.
Vous pouvez le comparer avec d'autres Options de machines de découpe laser Victory Industry si la taille habituelle de vos plaques ou votre mix de production est différente. Les acheteurs souhaitant vérifier l'historique des équipements et l'approche qualité de l'entreprise peuvent également consulter Industrie de la victoire et son informations sur l'entreprise.
Conclusion
La meilleure machine de découpe laser à fibre pour plaques d'aluminium épaisses en 2026 est celle qui peut traiter de manière répétée votre alliage et épaisseur habituels à une vitesse et une qualité de bord acceptables.
Vérifiez la puissance du laser, la perforation, l'alimentation en gaz, la mise au point, l'état de la buse, la précision des mouvements, la rigidité du plateau, le refroidissement et la manipulation comme un système unique. Surtout, distinguez l'épaisseur de coupe maximale ponctuelle de l'épaisseur de coupe minimale utilisable au quotidien.
Si vous comparez des configurations, veuillez envoyer votre nuance d'alliage, l'épaisseur de la plaque, les dessins, les dimensions des trous et la production attendue via le page de contact de Victory Industry et demandez un essai de découpe avant de choisir la machine définitive.
FAQ
Quelle épaisseur d'aluminium est considérée comme épaisse pour la découpe au laser à fibre ?
Une épaisseur d'environ 10 mm et plus constitue un point de départ utile pour aborder la question de l'aluminium épais dans le cadre du travail normal de la tôle, mais la définition pratique dépend de la puissance du laser, de l'alliage, de la vitesse et de la qualité de bord requise.
Quelle puissance laser est nécessaire pour de l'aluminium de 20 mm ?
Les réglages de procédé de 12 kW et de 20 kW peuvent servir de points de référence. Un réglage de 12 kW indique une vitesse d'usinage d'environ 0,8 à 1,2 m/min pour un alliage d'aluminium de 20 mm, tandis qu'un réglage de 20 kW indique une vitesse d'usinage d'environ 1,5 à 2 m/min avec les paramètres d'azote correspondants.
Une puissance de 20 kW est-elle toujours préférable à celle de 12 kW pour l'aluminium ?
Non. Une puissance plus élevée peut améliorer la vitesse et offrir une plus grande réserve pour les travaux plus épais, mais le bon choix dépend toujours de votre épaisseur habituelle, du nombre de perforations, du coût du gaz, de la norme de coupe et de votre charge de travail quotidienne.
Pourquoi l'aluminium épais laisse-t-il des scories au fond ?
Les causes fréquentes incluent une mise au point inadaptée, un débit de gaz insuffisant ou instable, des problèmes de buse, une vitesse incorrecte, l'état de la plaque et une séquence de perçage incorrecte. Augmenter la puissance du laser ne suffit généralement pas à résoudre le problème.
Avez-vous besoin d'azote pour tous les travaux de traitement de l'aluminium ?
Non. L'azote est utile lorsqu'une faible oxydation des bords est importante. L'air comprimé sec peut convenir à certaines applications si la finition de bord requise le permet. Le choix final doit être vérifié en fonction de la pièce concernée.
Que devez-vous demander lors d'un test machine ?
Demandez la vitesse de coupe, le temps de perçage, la pression et la consommation de gaz, la qualité du trou, la largeur de coupe, la conicité, les scories de fond, la répétabilité et le niveau de finition après coupe. Apportez votre propre alliage et votre dessin technique si possible.