

2026 yılında kalın alüminyum levhalar için en iyi fiber lazer kesim makinesini mi arıyorsunuz? Resimde gösterilen en kalın alüminyum levhayla değil, her hafta ürettiğiniz en yaygın alüminyum parçalarla başlayın. Düzenli üretim için makinenin, düzenli olarak ürettiğiniz alüminyum parçaların tipik kalınlık aralığı için yeterli lazer gücüne sahip olması gerekir. Ancak bu yeterli değil. Ayrıca istikrarlı delme, otomatik odaklamalı kesim kafası, güvenilir gaz beslemesi, sağlam yatak, hassas hareket ve uzun kesim işleri için yeterli soğutmaya da ihtiyaç duyar.
Bu kılavuzda, yaklaşık 10 mm ve üzeri alüminyum levhalar genel sac işleme alanında kalın malzeme olarak ele alınmıştır. Gerçek sınır, alaşıma, kenar gereksinimlerine, üretim miktarına ve makine konfigürasyonuna göre değişir. Bir kez kesilebilen 20 mm'lik bir levha, tekrarlanabilir kenarlarla tüm gün kesilmesi gereken 20 mm'lik bir levhadan çok farklıdır.
Kalın alüminyumun kesilmesi neden daha zordur?
Alüminyum malzeme, fiber lazer dalga boyunda yüksek yansıtıcılığa ve yüksek ısı iletkenliğine sahiptir. Plaka kalınlığı arttıkça, kararlı enerji girişi ve erimiş metalin uzaklaştırılması daha da zorlaşır.
Yansıma, Isı Akışı ve Delme
İlk sorun genellikle uzun ve düz bir kesimden ziyade delme işlemi sırasında ortaya çıkar. Delme bölgesinin etrafındaki aşırı ısı, giriş noktasını genişletebilir veya deliğin etrafında malzeme kalmasına neden olabilir. Erimiş metalin yetersiz uzaklaştırılması da dipte cüruf oluşmasına yol açabilir.
Modern fiber lazer sistemleri alüminyum işlemek üzere tasarlanmıştır, ancak ağır işler için yine de lazer kaynağının ve kesme başlığının uygun geri yansıma koruması ve kontrollü delme fonksiyonları sağlayıp sağlamadığını sormanız gerekir.
Alaşım Kalitesinin Kesimi Nasıl Değiştirdiği
5052, 5083, 6061 ve 7075 değerlerini tek bir parametre grubuna koyup aynı sonucu beklemeyin.
Alaşım bileşimi, oksit tabakası, çizikler, yağ ve plaka durumu delme ve kenar kalitesini değiştirebilir. Günlük üretimde, testlerden sonra her alaşım ve kalınlık için ayrı bir kesme reçetesi kaydetmek daha iyidir.
Plaka Düzlüğü ve İşleme
Kavisli bir plaka, başlık hareket halindeyken nozul ile malzeme arasındaki mesafeyi değiştirir. Bu durum, programlanmış ayarlar doğru olsa bile odaklamayı ve yardımcı gaz akışını etkiler.
Büyük alüminyum levhalarda yükleme de önemlidir. Yatağın yeterli desteğe ihtiyacı vardır ve ağır levhaların yüklemeden kesime ve ardından bükme veya kaynak işlemine kadar mantıklı bir rota izlemesi gerekir.
Kalın Alüminyum İçin Hangi Makine Özellikleri En Önemlidir?
Yüksek güçlü lazer kaynağı, makinenin yalnızca bir parçasıdır. Çevredeki donanım, bu gücün istikrarlı bir şekilde kullanılıp kullanılamayacağına karar verir.
Eğer hala metal işleme için lazer türlerini karşılaştırıyorsanız, bu fiber lazer ve CO₂ lazer karşılaştırması kılavuzu Yüksek güçlü fiber lazer seçimine geçmeden önce faydalı bir ön bilgi sunar.
Lazer Kaynağı ve Delme Kontrolü
Kalın alüminyum için, kararlı çıkış, kontrollü delme, soğutma ve yansıyan enerjiye karşı koruma özelliklerini kontrol edin.
Küçük delikler ve yüksek delme sayıları, düz hat kesme hızının gösterdiğinden çok daha fazla işi yavaşlatabilir. Çizimlerinizde çok sayıda delik varsa, tek bir başlık hızı yerine tam çevrim süresini isteyin.
Otomatik Odaklama Başlığı ve Yükseklik Algılama
Otomatik odaklama özelliğine sahip kesme kafası, plaka kalınlığı değiştiğinde kurulum süresini kısaltır. Kapasitif yükseklik algılama özelliği de büyük levhalar üzerinde sabit bir mesafe korunmasına yardımcı olur.
Meme ucu, koruyucu lens ve başlığın durumu düzenli olarak kontrol edilmelidir. Kalın levha delme işlemi, ince levha işlemeye kıyasla kesme başlığı çevresinde daha zorlu koşullar yaratır.
Sert Yatak, Hareket ve Soğutma
Ağır plakalar için sağlam bir yatak gereklidir. Yol üzerinde yuvalar, köşeler ve küçük iç şekiller olduğunda servo tepkisi ve doğrusal kılavuz doğruluğu da önem kazanır.
2026 yılında satın alınacak bir makine için, temel hareket özelliklerinin ötesine bakmakta fayda var. Otomatik gaz basıncı ayarlaması, kesme parametre veritabanları, gerçek zamanlı kafa sıcaklığı izleme, nozul soğutma ve çarpışma önleme kontrolü gibi fonksiyonlar, malzemeler ve kalınlıklar arasında düzenli olarak geçiş yapan makineler için daha anlamlıdır.
Kalın Alüminyum İçin Ne Kadar Lazer Gücüne İhtiyacınız Var?
Lazer gücü, düzenli olarak yapmayı beklediğiniz işlerle uyumlu olmalıdır. Nadir görülen maksimum kalınlıktaki bir sipariş için aşırı harcama yapmak, üretiminizin geri kalanına uymayan bir makineye sahip olmanıza neden olabilir.
Normal iş yüküne uygun güç ayarı yapın.
Aşağıdaki tablo, alüminyum alaşımı için pratik referans kesim noktalarını vermektedir. Bunlar karşılaştırma için faydalıdır, ancak alaşım, yüzey koşulu, lazer kaynağı, kesme kafası, gaz sistemi ve kenar standardı sonucu değiştirebileceğinden, garantili sınırlar olarak değerlendirilmemelidir.
| Lazer Gücü | Alüminyum Kalınlığı | Yardımcı Gaz | Gaz Basıncı | Referans Hızı |
| 6 kW | 10 mm | Azot | 18 bar | 1,5–1,8 m/dak |
| 6 kW | 12 mm | Azot | 18 bar | 0,8–1,0 m/dak |
| 12 kW | 16 mm | Azot | 16 bar | 1,5–1,8 m/dak |
| 12 kW | 20 mm | Azot | 16 bar | 0,8–1,2 m/dak |
| 20 kW | 20 mm | Azot | 18 bar | 1,5–2,0 m/dak |
| 20 kW | 25 mm | Azot | 18 bar | 1,0–1,2 m/dak |
12 kW'tan 20 kW'a geçiş sadece daha kalın bir levhayı kesmekle ilgili değil. Aynı 20 mm'lik alüminyum alaşımında, referans hız yaklaşık 0,8–1,2 m/dak'dan 1,5–2 m/dak'ya yükseliyor.
İstikrarlı Üretimi Maksimum Kesimden Ayırın
Bu ayrım, fiyat tekliflerini karşılaştırırken önem kazanır.
Maksimum kesme kalınlığı, makinenin uygun koşullar altında malzemeyi kesebileceğini gösterir. Kararlı üretim kalınlığı ise daha zor bir soruyu gündeme getirir: Makine, parçayı kabul edilebilir bir hızda ve kenar kalitesinde, tüm vardiya boyunca delebilir, kesebilir ve tekrarlayabilir mi?
Bu nedenle, yalnızca maksimum kalınlık rakamına bakarak satın almayın. Alaşım, kalınlık, gaz, hız, delme süresi, cüruf durumu ve tekrarlanabilirlik gibi faktörleri birlikte sorun.
Kalın Alüminyumun Kalitesini Hangi Kesim Parametreleri Etkiler?
Lazer gücü her kötü kenarı düzeltemez. Odaklama, gaz basıncı, nozul boyutu, plaka durumu ve delme sırası birlikte çalışmalıdır.
Mevcut fiber lazer kesim parametreleri kılavuzu Bu yaklaşım burada faydalıdır çünkü gücü tek değişken olarak değil, kesme düzeneğinin bir parçası olarak ele alır.
Azot, Kuru Hava ve Gaz Kararlılığı
Az oksitlenme ile parlak bir kenar elde etmek istediğinizde nitrojen yaygın bir tercihtir. Gerekli kenar standardı izin veriyorsa ve hava beslemesi temiz ve istikrarlı kalabiliyorsa, kuru basınçlı hava da düşünülebilir.
Bazı yüksek güçlü işlemler, destekli gaz karıştırma yöntemlerini de kullanabilir. Başka bir makineden sabit bir gaz oranını kopyalamayın. Gaz sistemi ve kesme işlemi öncelikle bunu desteklemelidir.
Akış halindeki basınç, boşta duran bir gösterge okumasından daha önemlidir. Uzun bir eğri boyunca basınç düşerse, program bitmeden önce alt kenar değişebilir.
Odaklama, Meme Ucu ve Koruyucu Lens
Odak pozisyonu, enerjinin plaka boyunca nasıl dağıldığını değiştirir. Meme çapı, kesik boyunca gaz akışını etkiler. Kirli bir koruyucu lens veya merkezden kaymış bir meme, bir önceki gün iyi çalışan bir parametre ayarını bozabilir.
Tekrarlanan işler için, her seferinde süreci yeniden oluşturmak yerine, alaşım ve kalınlığa göre kanıtlanmış ayarları koruyun.
Bir makineyi üretim ortamına nasıl test etmeli ve uygun hale getirmelisiniz?
Sergilenen bir örnek faydalıdır, ancak kendi plakanız ve çiziminiz size çok daha fazlasını anlatır.
Kendi Malzemelerinizi ve Çizimlerinizi Test Edin
Küçük delikleri, yuvaları, keskin köşeleri, uzun konturları ve önemli toleranslara sahip parçaları dahil edin. Plaka kalitesini, kalınlığını, kesme hızını, delme sayısını, gaz kullanımını, cürufu, konikliği ve ikincil taşlama süresini kaydedin.
Makine bir süre çalıştıktan sonra başka bir örnek daha alın. Uzun vadeli tekrarlanabilirlik, ilk parçanın hatasız olmasından daha değerlidir.
Victory Industry ayrıca şunları da sağlayabilir: proses ve ekipman hizmetleri Kesicinin mevcut iş akışına uyum sağlaması gerektiğinde, konfigürasyon, numune testleri ve üretim planlaması etrafında.
Tüm üretim akışına bakın.
Kesim süresi, üretimin yalnızca bir parçasıdır. Palet değiştirme, plaka yükleme, boşaltma, sıralama ve bir sonraki işleme geçiş, hepsi zaman kaybına neden olur.
Büyük ve kalın alüminyum levhalar için bu durum daha da belirginleşir. Levha işleme hızı yetersiz kalırsa, ekstra lazer gücü darboğazı çözmeyecektir.
Hangi Victory Industry makinesi işe daha uygun?
Kalın alüminyum levha işlerinde, VIB Lazer Kesme Makinesi Tanıtılacak en uygun ürün budur.
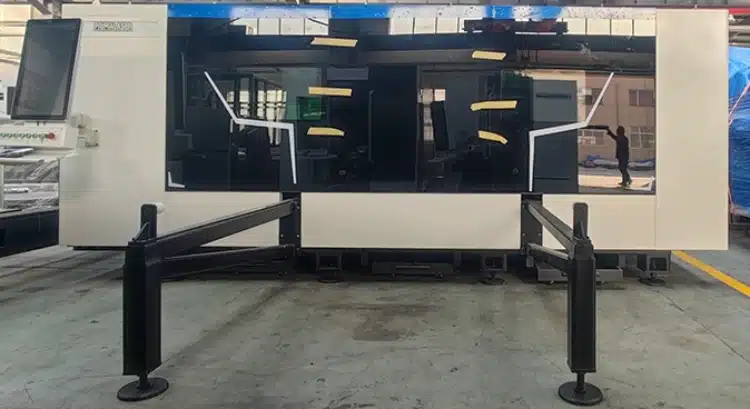
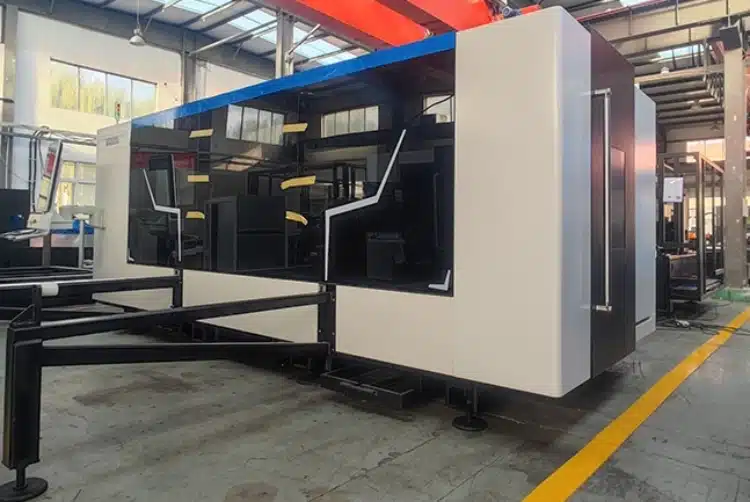
VIB serisi, ağır hizmet tipi sac metal kesimi için tasarlanmıştır ve 1500 ila 20000 W arasında lazer gücü sunar. VIB6025, 0,05 mm konumlandırma hassasiyeti ve 0,03 mm yeniden konumlandırma hassasiyeti ile 6000 × 2500 mm kesim alanı sağlar. Seri ayrıca gelişmiş bir kesme kafası, ağır kaynaklı yatak, servo hareket, lineer kılavuzlar ve yüksek basınçlı gaz seçeneklerini de içerir.
Diğerleriyle karşılaştırabilirsiniz. Victory Industry lazer kesim makinesi seçenekleri Normal kalıp boyutunuz veya üretim karışımınız farklıysa. Şirketin ekipman geçmişini ve kalite yaklaşımını kontrol etmek isteyen alıcılar da inceleme yapabilirler. Zafer Endüstrisi ve onun şirket bilgileri.
Sonuç
2026 yılında kalın alüminyum levhalar için en iyi fiber lazer kesim makinesi, normal alaşımınızı ve kalınlığınızı kabul edilebilir bir hızda ve kenar kalitesinde tekrar tekrar işleyebilen makinedir.
Lazer gücünü, delme kapasitesini, gaz dağıtımını, odak kontrolünü, nozul durumunu, hareket doğruluğunu, yatak rijitliğini, soğutmayı ve işlemeyi tek bir sistem olarak kontrol edin. En önemlisi, tek seferlik maksimum kesim kalınlığını, her gün işleyebileceğiniz kalınlıktan ayırın.
Konfigürasyonları karşılaştırıyorsanız, alaşım kalitenizi, plaka kalınlığınızı, çizimlerinizi, delik boyutlarınızı ve beklenen çıktıyı aşağıdaki iletişim bilgilerini kullanarak gönderin. Victory Industry iletişim sayfası ve son makineyi seçmeden önce bir örnek kesim testi isteyin.
Sıkça Sorulan Sorular
Fiber lazer kesiminde kalın alüminyum olarak ne kabul edilir?
Normal sac işleme uygulamalarında kalın alüminyumdan bahsetmek için 10 mm ve üzeri kalınlık kullanışlı bir başlangıç noktasıdır, ancak pratik tanım lazer gücüne, alaşıma, hıza ve gerekli kenar kalitesine bağlıdır.
20 mm Alüminyum İçin Ne Kadar Lazer Gücüne İhtiyacınız Var?
Hem 12 kW hem de 20 kW proses ayarları referans noktası olarak kullanılabilir. 12 kW'lık bir kurulum, 20 mm alüminyum alaşımı için yaklaşık 0,8–1,2 m/dak, 20 kW'lık bir kurulum ise ilgili nitrojen ayarları altında yaklaşık 1,5–2 m/dak değerlerini göstermektedir.
Alüminyum için 20 kW her zaman 12 kW'tan daha mı iyidir?
Hayır. Daha yüksek güç hızı artırabilir ve daha kalın işler için daha fazla rezerv sağlayabilir, ancak doğru seçim yine de normal kalınlığınıza, delme sayınıza, gaz maliyetinize, kenar standardınıza ve günlük iş yükünüze bağlıdır.
Kalın Alüminyum Neden Dipte Tortu Bırakır?
Sık rastlanan nedenler arasında uygunsuz odaklama, yetersiz veya dengesiz gaz akışı, nozul sorunları, yanlış hız, plaka durumu ve kötü delme sırası yer almaktadır. Sadece lazer gücünü artırmak sorunu çözmeyebilir.
Her alüminyum işi için nitrojen gerekli mi?
Hayır. Azot, düşük oksidasyonlu bir kenarın önemli olduğu durumlarda kullanışlıdır. Kuru basınçlı hava, gerekli kenar yüzeyinin izin verdiği bazı işler için uygun olabilir. Son karar, gerçek parçanızla kontrol edilmelidir.
Makine testi sırasında ne istemelisiniz?
Kesme hızı, delme süresi, gaz basıncı ve tüketimi, delik kalitesi, kesme genişliği, koniklik, dip cüruf miktarı, tekrarlanabilirlik ve kesim sonrası son işlem miktarı hakkında bilgi isteyin. Mümkünse kendi alaşımınızı ve çiziminizi getirin.