

Paslanmaz çelik için fiber lazer kesici seçerken, öncelikle üretmeniz gereken parçalara odaklanmalısınız, teklifteki en yüksek watt değerine değil.
Normalde kullandığınız paslanmaz çelik kaliteleri, kalınlıkları, delik boyutları, çekme toleransları, kenar gereksinimleri ve günlük üretiminiz, nihai konfigürasyonu etkiler. İnce dekoratif paneller kesen bir atölyenin işi, daha büyük partiler halinde daha kalın parçalar üreten bir fabrikanın işinden farklıdır. Her iki alıcı da paslanmaz çelik işlese bile, makine kurulumu oldukça farklı olabilir.
Sac metal uygulamalarının birçoğunda fiber lazer, paslanmaz çelik, küçük detaylar ve iç içe geçmiş parçaları iyi işlediği için pratik bir seçimdir. Ancak, nihai parçanın kalitesi yine de hareket kontrolüne, kesme kafasının stabilitesine, yardımcı gaza, odaklamaya, nozul durumuna ve makine yapısına bağlıdır.
Eğer hala kesme işlemlerini karşılaştırıyorsanız, Fiber Lazer, CO2 ve Plazma Kesim Karşılaştırması Rehberi Sac metal imalatı için faydalı bir başlangıç noktası sunar. Fiber lazer yöntemini tercih ettiğinizde, kendi çizimlerinize ve üretim hedefinize geri dönün.
Paslanmaz Çelik Kesim Gereksinimlerinizi Belirleyin
Lazer gücünü tartışmadan önce, kabul edilebilir bir nihai ürünün nasıl görünmesi gerektiğini not edin.
Öncelikle, işinizin büyük çoğunluğunu oluşturan paslanmaz çelik kaliteleri ve kalınlıklarıyla başlayın. Ardından, üretimde genellikle sorunlara yol açan parça detaylarına bakın. Bunlar arasında küçük delikler, dar yuvalar, keskin köşeler, uzun düz kenarlar, birbirine yakın yerleştirilmiş parçalar veya hassas kontrol gerektiren boyutlar yer alabilir.
Üretim adedinin büyüklüğü de önemlidir. İyi bir prototip, birkaç saatlik çalışmanın ardından sonuç değişirse, tekrarlanan üretim hakkında pek bir şey söylemez.
Bir sonraki işlemi de göz önünde bulundurun. Bükme veya kaynak yapılacak parçaların kenar koşulları, parlatılacak veya monte edilecek görünür panellerden farklı olabilir. Taşlama, çapak alma ve temizleme işlemleri de zaman kaybına neden olur.
Çizimleri Kabul Edilebilir Öğelere Dönüştürün
Makine testi için gerçek çiziminizi temel alın.
Dış boyutları, kritik delik çaplarını, delik aralıklarını, yuvaları, köşe detaylarını ve belirli tolerans gereksinimleri olan tüm özellikleri işaretleyin. Bunlar, kesim işleminden sonra kontrol edilmesi gereken noktalar olacaktır.
Kenar gereksinimlerini de tanımlayın: kabul edilebilir oksidasyon, çapak seviyesi ve kenarın taşlama yapılmadan bir sonraki işleme hazır olup olmaması.
Çizim toleransı, kabul hedefi olarak kalmalıdır. Bunu, bir broşürden alınan genel makine hassasiyeti değeriyle değiştirmeyin.
Makine Hassasiyetini Parça Toleranslarından Ayırın
Makine konumlandırma özellikleri, belirtilen test koşulları altında makine eksenlerinin nasıl hareket ettiğini açıklar. Bitmiş parça toleransı ise farklı bir konudur.
Son kısım ayrıca malzeme düzgünlüğünden, ısı girdisinden, odaklamadan, gaz dağıtımından, nozul durumundan, telafiden ve parça geometrisinden de etkilenir.
İki makine karşılaştırılırken, aynı çizimi ve aynı muayene yöntemini kullanın. Aynı noktaları aynı tip aletle ölçün ve makine normal çalışma koşullarına ulaştıktan sonra birkaç tekrarlanan parçayı inceleyin. Bu, tek bir konumlandırma numarasından daha iyi bir üretim performansı resmi verir.
Parça karışımınız için lazer gücünü seçin.
Lazer gücü, özellikle paslanmaz çelik kalınlığı arttıkça, kesme kabiliyetini, delme süresini ve kesme hızını etkiler. Ancak daha fazla güç, otomatik olarak daha iyi hassasiyet veya daha iyi fiyat/performans anlamına gelmez.
Siparişlerinizin çoğunu oluşturan kalınlık aralığıyla başlayın. İşlerin çoğu ince veya orta kalınlıkta paslanmaz çelikten oluşuyorsa, çok daha yüksek güçlü bir konfigürasyon satın almak gerçek bir üretim sorununu çözmeyebilir. Daha kalın paslanmaz çelik düzenli olarak ortaya çıkıyorsa ve kesme süresi zaten üretimi sınırlıyorsa, daha yüksek güçlü bir seçeneği denemeye değer olabilir.
Karar, sipariş karışımınıza göre verilmelidir. Kısa süreli üretim yapan atölyeler esnekliğe önem verirken, tekrarlayan üretim yapan fabrikalar parti süresine ve kabul edilebilir parça başına maliyete daha çok önem verebilir.
Güç yükseltmesinden önce tam çevrim süresini karşılaştırın.
Bir makineyi yalnızca kontrol panelinde gösterilen kesme hızına bakarak değerlendirmeyin.
İşin tamamının süresini kaydedin. Sac yükleme, kenar bulma, delme, kesme, değiştirme tablası hareketi, boşaltma, parça çıkarma ve sonrasında gerekli olan çapak alma veya temizleme işlemlerini dahil edin.
Çok sayıda deliğe, kısa çizgi parçalarına ve keskin köşelere sahip parçalar için, lazer gücünden önce ivme, delme ve yol stratejisi çıktıyı sınırlayabilir.
| Getirdikleriniz | Kaydedilecekler | Size Ne Anlatıyor? |
| Başlıca paslanmaz çelik kaliteleri ve kalınlıkları | Normal siparişlerin payı ve parti büyüklüğü | Hangi yapılandırma önce test edilmelidir? |
| Temsili üretim çizimi | Delme, kesme ve toplam işlem süresi | Güç tüketiminin asıl darboğaz olup olmadığı |
| Kritik boyutlar | Nominal değer, ölçülen değer ve sapma | Numunenin çizime uygun olup olmadığı |
| Kenar gereksinimleri | Cüruf, oksidasyon, çapaklar ve temizlik | İkincil işlemeye ihtiyaç olup olmadığı |
| Yardımcı gaz kurulumu | Aynı çalışma koşulları altında gaz kullanımı | İşletme maliyetine etkisi |
| Tekrarlanan örnekler | Çeşitli kısımlar arasında farklılık | Sonucun istikrarlı olup olmadığı |
Maksimum kesme kapasitesi ve normal üretim kapasitesi de birbirinden ayrı tutulmalıdır. Bir makine belirli bir kalınlıkta kesim yapabilir, ancak bu, aynı koşulların normal siparişleriniz için gereken kenar kalitesi, hız ve tekrarlanabilirliği sağlayacağı anlamına gelmez.
Malzeme ve üretim ihtiyaçlarına göre watt değerini ayarlama konusunda daha fazla bilgi için fiber lazer güç kılavuzuna bakın. İlk filtre olarak genel güç kılavuzunu kullanın, ardından kendi kesme testinizle nihai seçiminizi doğrulayın.
Makinenin doğruluğunu, kenar kalitesini ve yardımcı gazı kontrol edin.
Güç aralığı daraltıldıktan sonra, makinenin geri kalan kısmı da aynı derecede önem kazanır.
Servo tepkisi, kesme kafasının küçük yarıçapları, keskin köşeleri ve yön değişikliklerini nasıl işlediğini etkiler. Doğrusal kılavuzlar hareket kalitesini etkiler. Portal kirişinin rijitliği ve makine yatağının stabilitesi, makine üretim hızında çalışırken titreşimi kontrol etmeye yardımcı olur.
Kesme başlığının da sabit yükseklik kontrolüne ihtiyacı vardır. Meme ile sac levha arasındaki mesafedeki değişiklikler gaz akışını ve kesim şeklini etkileyebilir.
Otomatik odaklama, üretimde farklı kalınlıklar arasında geçiş yapıldığında faydalı olabilir, ancak otomatik odaklama özelliğine sahip bir kesme kafasının varlığı, üretilen parçaların toleranslarınızı karşılayacağının garantisi değildir. Bu, kesme sisteminin yalnızca bir parçasıdır.
Gaz, odak ve meme koşullarını sabit tutun.
Paslanmaz çeliğin parlak ve oksidasyonu sınırlı bir kenara ihtiyaç duyduğu durumlarda genellikle azot kullanılır. Bu, görünür parçalar veya ağır kenar işleme gerektirmeyen, bükme, kaynak veya montaj işlemlerine tabi tutulacak parçalar için faydalı olabilir.
Sadece nitrojen kullanmak temiz bir kenar garantisi vermez. Gaz saflığı, basınç stabilitesi, nozul durumu, nozul merkezlemesi, kesme yüksekliği, odak konumu ve kesme hızı, sonucu etkileyen faktörlerdir.
Hız çok yüksek olursa, eksik kesim veya alt kenarda cüruf oluşabilir. Çok fazla ısı, kesim aralığını genişletebilir ve deformasyonu artırabilir.
Daha geniş bir kesim aralığı otomatik olarak bir kusur anlamına gelmez. Önemli olan, kesim aralığının sabit kalıp kalmaması ve programlanmış telafinin, çizime uygun bir bitmiş parça üretip üretmemesidir.
Hasarlı, kirli veya merkezlenmemiş bir nozul, programlanmış parametreler aynı kalsa bile gaz akış düzenini değiştirir. Daha uzun süreli testler sırasında koruyucu lensler ve optik yol da kontrol edilmelidir.
Performansı Örnek Kesme Testi ile Doğrulayın
Faydalı bir örnek test, gerçekte yürütmeyi planladığınız işe olabildiğince benzemelidir.
Tedarikçiye normalde satın aldığınız paslanmaz çelik kalitelerini ve kalınlıklarını gönderin. Temsili bir çizim ekleyin ve en önemli boyutları veya özellikleri belirtin. Victory Industry'nin özelleştirilmiş süreç ve ekipman hizmetleri Bu, malzemeniz ve çiziminizle ilgili olarak makine konfigürasyonu, numune kesimi ve üretim gereksinimlerini görüşmek için kullanılabilir.
Test için yalnızca basit bir kare veya büyük bir dış kontur kullanmaktan kaçının. Küçük delikler, dar yuvalar, keskin köşeler, uzun düz kenarlar ve birbirine yakın yerleştirilmiş parçalar gibi genellikle üretimi zorlaştıran ayrıntıları ekleyin.
Kesim işlemine başlamadan önce, nelerin kontrol edileceği konusunda anlaşın. Makine modelini, lazer konfigürasyonunu, kesme kafasını, yardımcı gazı ve test için kullanılan koşulları kaydedin. Numune için ise nominal boyutları, ölçülen boyutları, görünür cürufu, oksidasyonu, çapak durumunu ve ikincil işleme gerekip gerekmediğini kaydedin.
Delme süresini, kesme süresini ve toplam parti süresini kaydederek gerçek darboğazı görebilirsiniz. Azot önemli bir işletme maliyeti ise gaz kullanımını da kontrol edin.
Testi tekrarlayın.
Tek bir temiz parça, makinenin bu sonucu bir kez üretebildiğini gösterir. Aynı koşullar altında kesilen birkaç parça, sonucun tekrarlanabilir olup olmadığı konusunda daha iyi bir gösterge sağlar. İki makine konfigürasyonu karşılaştırılıyorsa, malzeme, çizim, muayene yöntemi ve kabul kriterleri aynı tutulmalıdır.
İşletme maliyetleri karşılaştırmaları için, maliyetleri aynı partiden kabul edilebilir parçalar üzerinden hesaplayın. Gaz, elektrik, sarf malzemeleri, işçilik ve son işlem maliyetleri dahil edilebilir, ancak hesaplama sınırını netleştirin. Lazer kaynağının nominal değerini, tüm makinenin elektrik tüketiminin yerine kullanmayın.
Atölyeniz için VIP Lazer Kesim Makinesini Değerlendirin
Şu VIP Lazer Kesme Makinesi Paslanmaz çelik levha üretimi için değerlendirilebilecek seçeneklerden biridir.
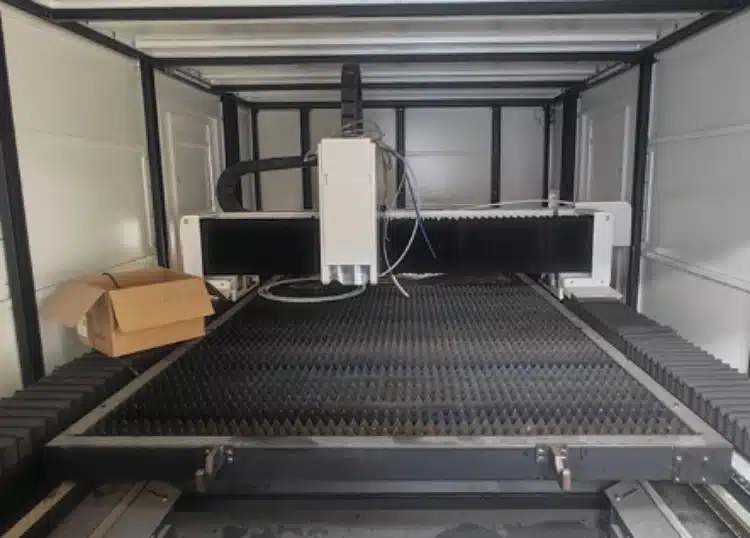
Sadece genel özelliklere bakarak seçim yapmak yerine, teklif edilen tam konfigürasyonu doğrulayın. Bu, sunulan modeli, çalışma alanını, lazer kaynağını, kesme kafasını, kontrol sistemini, yardımcı gaz düzenlemesini, soğutma sistemini ve üretiminiz için gerekli olan tüm opsiyonel ekipmanları içermelidir.
Yayınlanan VIP teknik parametreleri, 0,05 mm konumlandırma hassasiyeti ve 0,03 mm yeniden konumlandırma hassasiyetini içermektedir. Bunları, üretilen her paslanmaz çelik parçanın aynı toleransı koruyacağının garantisi olarak değil, makine hareket spesifikasyonları olarak değerlendirin.
Rakamların hangi modele ait olduğunu ve arkalarındaki test koşullarının ne olduğunu sorun. Ardından, kritik boyutlarınızın tutarlı bir şekilde üretilip üretilemeyeceğini kontrol etmek için kesilmiş örnekler kullanın.
Lazer gücü için de aynı yaklaşım kullanılmalıdır. Mevcut konfigürasyonlar modele ve pakete göre değişebilir, bu nedenle satın alma işlemi için mevcut fiyat teklifi ve konfigürasyon sayfası esas alınmalıdır. Farklı güç seçenekleri değerlendiriliyorsa, aynı çizimi kullanarak örnek kesim teklifi isteyin.
Çalışma alanı, sac boyutunuz ve yerleştirme planınızla uyumlu olmalıdır. Değiştirilebilir bir çalışma masası, saclar arasındaki bekleme süresini azaltabilir, ancak değeri yine de yükleme yöntemine, operatör iş akışına ve parça çıkarma işlemine bağlıdır.
Kapalı bir muhafaza, makine yapısının bir özelliğidir. Tek başına belirli bir güvenlik sertifikasının kanıtı olarak değerlendirilmemelidir. Kurulum ülkesi için sertifikasyon veya uyumluluk önemliyse, ilgili belgeleri ayrıca teyit edin.
Tedarikçi hakkında daha fazla bilgi edinmek isteyen alıcılar, inceleme yapabilirler. Zafer Endüstrisi Son konfigürasyonu, hizmet kapsamını ve ticari koşulları karşılaştırmadan önce.
Faydalı bir alıntı, önerilen kurulumun neden alışılagelmiş kalınlıklarınıza, çizim özelliklerinize, üretim seviyenize ve atölye koşullarınıza uygun olduğunu açıklamalıdır.
Sonuç
Paslanmaz çelik için fiber lazer kesici seçimi, aslında göndermeniz gereken parçalara bağlıdır.
Öncelikle paslanmaz çelik kalitelerini, ana kalınlık aralığını, kritik boyutları, kenar gereksinimlerini ve normal parti büyüklüğünü tanımlayın. Ardından, aynı iş koşulları altında lazer gücünü, hareket performansını, yardımcı gaz kontrolünü, kesme kalitesini ve toplam çevrim süresini karşılaştırın.
Makine konumlandırma özelliklerini, bitmiş parça toleransından ayrı tutun. En yüksek gücün otomatik olarak en iyi hassasiyeti veya parça başına en düşük maliyeti sağlayacağını varsaymayın.
Örnek test için kendi malzemelerinizi ve gerçekçi bir çizimi kullanın. Tekrarlanan parçaları kontrol edin, kritik boyutları ölçün, kenarı inceleyin ve toplam üretim süresini, gaz kullanımını ve işlem sonrası aşamalarını kaydedin.
VIP Lazer Kesim Makinesi için, sipariş vermeden önce mevcut modeli ve konfigürasyonu onaylayın, ardından diğer makineler için kullanacağınız aynı kabul kriterlerini kullanarak değerlendirin.
Paslanmaz çelik kesme projesi mi planlıyorsunuz? İletişime geçin Zafer Endüstrisi Ana malzeme kaliteleriniz ve kalınlıklarınız, temsili bir çizim, kritik boyutlar, tipik parti büyüklüğü, hedef üretim miktarı, mevcut yardımcı gaz ve kurulum ülkesiyle birlikte bir konfigürasyon incelemesi talep edin ve nihai makine kararını vermeden önce üzerinde anlaşılan kabul kriterleriyle bir örnek kesim testi hakkında görüşün.
Sıkça Sorulan Sorular
S1: Konumlandırma Doğruluğu, Bitmiş Parça Toleransına Eşit midir?
Hayır. Konumlandırma hassasiyeti, belirtilen test koşulları altında makine ekseni performansını tanımlar. Bitmiş parça toleransı, malzeme durumu, ısı girişi, odaklama, gaz akışı, nozul durumu, kompanzasyon ve parça geometrisi dahil olmak üzere tüm kesme işleminden etkilenir. Parça toleransı olarak makine hassasiyet numarasını kullanmak yerine, gerçek kesilmiş örnekleri çiziminizle karşılaştırın.
S2: Genellikle kullandığım paslanmaz çelik kalınlığı için güç seçeneklerini nasıl karşılaştırmalıyım?
Her aday konfigürasyonda aynı malzemeyi, çizimi ve kabul kriterlerini kullanın. Delme süresini, toplam çevrim süresini, boyut sonuçlarını, kenar kalitesini, gaz kullanımını ve gerekli olan tüm son işlemleri karşılaştırın. Daha yüksek güç, gerçek bir kesme veya verimlilik darboğazını çözdüğünde faydalıdır.
S3: Numune kesim testi için hangi bilgileri göndermeliyim?
Paslanmaz çelik kalitesini, kalınlığını, temsili bir çizimi, kritik boyutları, kenar gereksinimlerini, tipik parti büyüklüğünü, hedef çıktıyı ve mevcut yardımcı gazı gönderin. Kesilen parça doğrudan bükme, kaynak, parlatma veya montaja geçecekse, bu bilgiyi de ekleyin.
S4: Aynı çizime sahip iki fiber lazer kesiciyi nasıl karşılaştırırım?
Test koşullarını mümkün olduğunca birbirine yakın tutun. Aynı paslanmaz çeliği, çizimi, gaz gereksinimini, kabul kriterlerini ve muayene yöntemini kullanın. Tek bir örnek yerine birkaç tekrarlanan parçayı karşılaştırın. Boyutsal sapmayı, delik kalitesini, kesim tutarlılığını, kenar durumunu, toplam çevrim süresini, gaz tüketimini ve ikincil işlemeyi kaydedin.