

Memilih mesin pemotong laser serat untuk baja tahan karat harus dimulai dengan bagian-bagian yang perlu Anda buat, bukan dengan angka watt terbesar pada penawaran harga.
Jenis baja tahan karat standar, ketebalan, ukuran lubang, toleransi gambar, persyaratan tepi, dan output harian semuanya memengaruhi konfigurasi akhir. Bengkel yang memotong panel dekoratif tipis memiliki pekerjaan yang berbeda dari pabrik yang memproduksi bagian yang lebih tebal dalam jumlah besar. Bahkan ketika kedua pembeli memproses baja tahan karat, pengaturan mesinnya mungkin sangat berbeda.
Untuk banyak aplikasi lembaran logam, laser serat merupakan pilihan praktis karena mampu menangani baja tahan karat, fitur kecil, dan bagian yang tersusun rapi dengan baik. Kualitas bagian jadi masih bergantung pada kontrol gerakan, stabilitas kepala pemotong, gas bantu, fokus, kondisi nosel, dan struktur mesin.
Jika Anda masih membandingkan proses pemotongan, maka Panduan Pemotongan Laser Serat vs CO2 vs Plasma Memberikan titik awal yang berguna untuk fabrikasi lembaran logam. Setelah laser serat menjadi proses yang Anda inginkan, kembali ke gambar dan target produksi Anda sendiri.
Tentukan Kebutuhan Pemotongan Baja Tahan Karat Anda
Sebelum membahas daya laser, tuliskan terlebih dahulu seperti apa tampilan bagian jadi yang dapat diterima.
Mulailah dengan jenis dan ketebalan baja tahan karat yang paling banyak digunakan dalam pekerjaan Anda. Kemudian perhatikan detail bagian yang biasanya menimbulkan masalah dalam produksi. Ini mungkin termasuk lubang kecil, celah sempit, sudut tajam, tepi lurus panjang, bagian yang saling berdekatan, atau dimensi yang membutuhkan kontrol ketat.
Ukuran batch juga penting. Satu prototipe yang bagus tidak banyak berarti untuk produksi berulang jika hasilnya berubah setelah beberapa jam pengujian.
Pertimbangkan juga proses selanjutnya. Bagian yang akan dibengkokkan atau dilas mungkin memerlukan kondisi tepi yang berbeda dari panel yang terlihat yang akan dipoles atau dirakit. Penggilingan, penghilangan gerinda, dan pembersihan semuanya menambah waktu.
Ubah Gambar Menjadi Item Penerimaan
Gunakan gambar aktual Anda sebagai dasar untuk pengujian mesin.
Tandai dimensi luar, diameter lubang kritis, jarak antar lubang, alur, detail sudut, dan fitur apa pun dengan persyaratan toleransi tertentu. Ini menjadi titik-titik yang harus diperiksa setelah pemotongan.
Tentukan juga persyaratan tepi: oksidasi yang dapat diterima, tingkat gerinda, dan apakah tepi harus siap untuk proses selanjutnya tanpa perlu digerinda.
Toleransi gambar harus tetap menjadi target penerimaan. Jangan menggantinya dengan angka akurasi mesin umum dari brosur.
Pisahkan Akurasi Mesin dari Toleransi Komponen
Spesifikasi posisi mesin menjelaskan bagaimana sumbu mesin bergerak di bawah kondisi pengujian yang ditentukan. Toleransi bagian jadi adalah masalah yang berbeda.
Bagian akhir juga dipengaruhi oleh kerataan material, masukan panas, fokus, pengiriman gas, kondisi nosel, kompensasi, dan geometri bagian.
Saat membandingkan dua mesin, gunakan gambar dan metode inspeksi yang sama. Ukur lokasi yang sama dengan jenis alat yang sama, dan periksa beberapa bagian yang sama berulang kali setelah mesin mencapai kondisi operasi normal. Ini memberikan gambaran yang lebih baik tentang kinerja produksi daripada hanya satu angka posisi.
Pilih Daya Laser untuk Campuran Komponen Anda
Daya laser memengaruhi kemampuan pemotongan, waktu penembusan, dan kecepatan pemotongan, terutama seiring bertambahnya ketebalan baja tahan karat. Namun, daya yang lebih besar tidak secara otomatis berarti presisi yang lebih baik atau nilai yang lebih baik.
Mulailah dengan rentang ketebalan yang paling banyak terdapat pada pesanan Anda. Jika sebagian besar pekerjaan berupa baja tahan karat tipis atau sedang, membeli konfigurasi daya yang jauh lebih tinggi mungkin tidak akan menyelesaikan masalah produksi yang sebenarnya. Namun, jika baja tahan karat yang lebih tebal sering muncul dan waktu pemotongan sudah membatasi hasil produksi, opsi daya yang lebih tinggi mungkin layak untuk dicoba.
Keputusan tersebut harus didasarkan pada komposisi pesanan Anda. Bengkel produksi dalam jumlah kecil mungkin lebih menghargai fleksibilitas, sementara pabrik produksi berulang mungkin lebih memperhatikan waktu penyelesaian setiap batch dan biaya per bagian yang dapat diterima.
Bandingkan Waktu Siklus Penuh sebelum Peningkatan Daya
Jangan menilai mesin hanya berdasarkan kecepatan pemotongan yang ditampilkan pada pengontrol.
Catat seluruh proses pengerjaan. Termasuk pemuatan lembaran, pencarian tepi, penusukan, pemotongan, pergerakan meja pertukaran, pembongkaran, pelepasan bagian, dan penghilangan gerinda atau pembersihan yang diperlukan setelahnya.
Untuk bagian dengan banyak lubang, segmen garis pendek, dan sudut tajam, akselerasi, penembusan, dan strategi lintasan dapat membatasi output sebelum daya laser membatasinya.
| Apa yang Anda Bawa | Apa yang Harus Direkam | Apa yang Dikatakannya Kepada Anda |
| Jenis dan ketebalan baja tahan karat utama | Proporsi pesanan normal dan ukuran batch | Konfigurasi mana yang harus diuji terlebih dahulu? |
| Gambar produksi representatif | Penusukan, pemotongan, dan total waktu pengerjaan | Apakah pasokan listrik benar-benar menjadi hambatan utama? |
| Dimensi kritis | Nilai nominal, nilai terukur, dan deviasi. | Apakah sampel tersebut sesuai dengan gambar? |
| Persyaratan tepi | Kerak, oksidasi, gerinda, dan pembersihan | Apakah pemrosesan sekunder diperlukan? |
| Pengaturan gas bantu | Penggunaan gas dalam kondisi kerja yang sama | Pengaruh terhadap biaya operasional |
| Sampel berulang | Variasi antara beberapa bagian | Apakah hasilnya stabil? |
Kapasitas pemotongan maksimum dan kapasitas produksi normal juga harus dipisahkan. Sebuah mesin mungkin dapat memotong ketebalan tertentu, tetapi itu tidak berarti kondisi yang sama akan memberikan kualitas tepi, kecepatan, dan pengulangan yang dibutuhkan untuk pesanan normal Anda.
Untuk informasi lebih lanjut mengenai pencocokan daya dengan kebutuhan material dan produksi, lihat panduan daya laser fiber. Gunakan panduan daya umum sebagai filter pertama, lalu konfirmasikan pilihan akhir dengan uji pemotongan Anda sendiri.
Periksa Akurasi Mesin, Kualitas Tepi, dan Gas Bantu
Setelah rentang daya dipersempit, bagian mesin lainnya menjadi sama pentingnya.
Respons servo memengaruhi cara kepala pemotong menangani radius kecil, sudut tajam, dan perubahan arah. Pemandu linier memengaruhi kualitas pergerakan. Kekakuan balok gantry dan stabilitas alas mesin membantu mengendalikan getaran saat mesin beroperasi pada kecepatan produksi.
Kepala pemotong juga membutuhkan kontrol ketinggian yang stabil. Perubahan jarak antara nosel dan lembaran dapat memengaruhi aliran gas dan bentuk celah pemotongan.
Autofokus dapat berguna ketika produksi beralih antara ketebalan yang berbeda, tetapi keberadaan kepala pemotong autofokus tidak menjamin bahwa bagian yang sudah jadi akan memenuhi toleransi Anda. Ini hanyalah salah satu bagian dari sistem pemotongan.
Jaga agar kondisi gas, fokus, dan nosel tetap stabil.
Nitrogen umumnya digunakan ketika baja tahan karat membutuhkan tepi yang cerah dengan oksidasi terbatas. Ini dapat berguna untuk bagian yang terlihat atau bagian yang akan ditekuk, dilas, atau dirakit tanpa penyelesaian tepi yang berat.
Nitrogen saja tidak menjamin hasil potongan yang bersih. Kemurnian gas, stabilitas tekanan, kondisi nosel, pemusatan nosel, tinggi potongan, posisi fokus, dan kecepatan pemotongan semuanya memengaruhi hasilnya.
Jika kecepatan terlalu tinggi, pemotongan tidak sempurna atau kerak di tepi bawah dapat muncul. Panas yang berlebihan dapat memperlebar celah pemotongan dan meningkatkan distorsi.
Lebar celah pemotongan tidak selalu berarti cacat. Yang penting adalah apakah celah pemotongan tetap stabil dan apakah kompensasi yang diprogram menghasilkan bagian jadi yang sesuai dengan gambar.
Nosel yang rusak, kotor, atau tidak terpusat dengan baik akan mengubah pola aliran gas meskipun parameter yang diprogram tetap sama. Lensa pelindung dan jalur optik juga harus diperiksa selama pengujian yang lebih lama.
Validasi Kinerja dengan Uji Pemotongan Sampel
Contoh pengujian yang bermanfaat seharusnya semirip mungkin dengan pekerjaan yang sebenarnya akan Anda jalankan.
Kirimkan kepada pemasok jenis dan ketebalan baja tahan karat yang biasa Anda beli. Lampirkan gambar representatif dan identifikasi dimensi atau fitur yang paling penting. Victory Industry's layanan proses dan peralatan yang disesuaikan Dapat digunakan untuk membahas konfigurasi mesin, pemotongan sampel, dan persyaratan produksi seputar material dan gambar Anda.
Hindari hanya menggunakan persegi sederhana atau satu kontur luar yang besar untuk pengujian. Tambahkan detail yang biasanya mempersulit produksi, seperti lubang kecil, celah sempit, sudut tajam, tepi lurus panjang, dan bagian yang saling berdekatan.
Sebelum pemotongan, sepakati apa yang akan diperiksa. Catat model mesin, konfigurasi laser, kepala pemotong, gas bantu, dan kondisi yang digunakan untuk pengujian. Untuk sampel itu sendiri, catat dimensi nominal, dimensi terukur, kerak yang terlihat, oksidasi, kondisi gerinda, dan apakah diperlukan penyelesaian sekunder.
Catat waktu penusukan, waktu pemotongan, dan total waktu per batch agar Anda dapat melihat hambatan sebenarnya. Periksa juga penggunaan gas jika nitrogen merupakan biaya operasional utama.
Ulangi tes tersebut.
Satu bagian yang bersih menunjukkan bahwa mesin dapat menghasilkan hasil tersebut sekali saja. Beberapa bagian yang dipotong dalam kondisi yang sama memberikan indikasi yang lebih baik apakah hasil tersebut dapat diulang. Jika dua konfigurasi mesin dibandingkan, pertahankan material, gambar, metode inspeksi, dan kriteria penerimaan yang sama.
Untuk perbandingan biaya operasional, hitung biaya berdasarkan komponen yang dapat diterima dari batch yang sama. Gas, listrik, bahan habis pakai, tenaga kerja, dan pasca-pemrosesan dapat disertakan, tetapi buat batasan perhitungan dengan jelas. Jangan gunakan peringkat sumber laser sebagai pengganti penggunaan listrik seluruh mesin.
Evaluasi Mesin Pemotong Laser VIP untuk Bengkel Anda
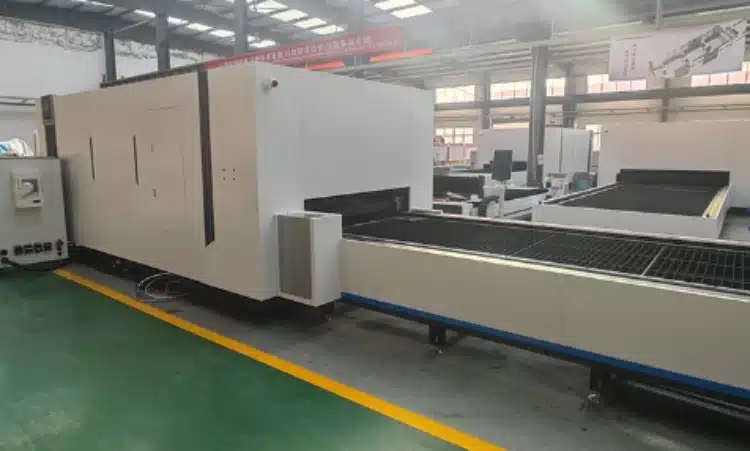
yang Mesin Pemotong Laser VIP merupakan salah satu opsi yang perlu dievaluasi untuk produksi lembaran baja tahan karat.
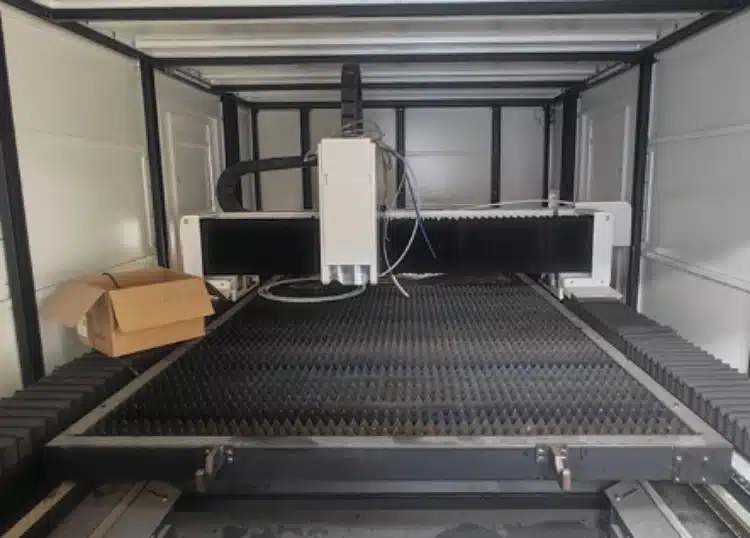
Alih-alih memilih hanya berdasarkan spesifikasi utama, pastikan konfigurasi pasti yang ditawarkan. Ini harus mencakup model yang ditawarkan, area kerja, sumber laser, kepala pemotong, sistem kontrol, pengaturan gas bantu, sistem pendingin, dan peralatan opsional apa pun yang dibutuhkan untuk produksi Anda.
Parameter teknis VIP yang dipublikasikan mencakup akurasi pemosisian sebesar 0,05 mm dan akurasi pemosisian ulang sebesar 0,03 mm. Anggaplah ini sebagai spesifikasi gerakan mesin, bukan sebagai jaminan bahwa setiap bagian baja tahan karat yang telah jadi akan memiliki toleransi yang sama.
Tanyakan model mana yang sesuai dengan angka-angka tersebut dan kondisi pengujian apa yang mendasarinya. Kemudian gunakan sampel potongan untuk memeriksa apakah dimensi kritis Anda dapat diproduksi secara konsisten.
Pendekatan yang sama harus digunakan untuk daya laser. Konfigurasi yang tersedia dapat bervariasi tergantung model dan paketnya, jadi penawaran dan lembar konfigurasi saat ini harus menjadi dasar pembelian. Jika opsi daya yang berbeda sedang dipertimbangkan, mintalah proposal pemotongan sampel menggunakan gambar yang sama.
Area kerja harus sesuai dengan ukuran lembaran dan rencana penataan. Meja kerja yang dapat diganti dapat mengurangi waktu tunggu antar lembaran, tetapi nilainya tetap bergantung pada metode pemuatan, alur kerja operator, dan pelepasan komponen.
Penutup tertutup merupakan fitur struktur mesin. Hal ini tidak boleh dianggap sebagai bukti sertifikasi keselamatan tertentu. Jika sertifikasi atau kepatuhan penting untuk negara tempat instalasi, konfirmasikan dokumentasi yang tepat secara terpisah.
Pembeli yang menginginkan informasi lebih lanjut tentang pemasok dapat meninjau Industri Kemenangan sebelum membandingkan konfigurasi akhir, cakupan layanan, dan persyaratan komersial.
Penawaran harga yang bermanfaat harus menjelaskan mengapa pengaturan yang diusulkan sesuai dengan ketebalan, fitur gambar, tingkat output, dan kondisi bengkel Anda yang biasa.
Kesimpulan
Memilih mesin pemotong laser serat untuk baja tahan karat bergantung pada bagian-bagian yang sebenarnya perlu Anda kirim.
Pertama, tentukan jenis baja tahan karat, rentang ketebalan utama, dimensi kritis, persyaratan tepi, dan ukuran batch normal. Kemudian, bandingkan daya laser, kinerja gerakan, kontrol gas bantu, kualitas pemotongan, dan waktu siklus lengkap dalam kondisi pekerjaan yang sama.
Pisahkan spesifikasi posisi mesin dari toleransi bagian jadi. Jangan berasumsi bahwa daya tertinggi secara otomatis akan memberikan presisi terbaik atau biaya terendah per bagian.
Gunakan bahan Anda sendiri dan gambar yang realistis untuk uji sampel. Periksa bagian yang berulang, ukur dimensi kritis, periksa tepinya, dan catat total waktu produksi, penggunaan gas, dan proses pasca-produksi.
Untuk Mesin Pemotong Laser VIP, pastikan model dan konfigurasi terkini sebelum memesan, lalu evaluasi menggunakan item penerimaan yang sama seperti yang Anda gunakan untuk mesin lainnya.
Merencanakan proyek pemotongan baja tahan karat? Hubungi Industri Kemenangan Sertakan jenis dan ketebalan material utama Anda, gambar representatif, dimensi kritis, ukuran batch tipikal, target output, gas bantu yang tersedia, dan negara tempat pemasangan. Mintalah tinjauan konfigurasi dan diskusikan uji pemotongan sampel dengan kriteria penerimaan yang disepakati sebelum mengambil keputusan akhir tentang mesin.
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Apakah Akurasi Pemosisian Sama dengan Toleransi Bagian Jadi?
Tidak. Akurasi pemosisian menggambarkan kinerja sumbu mesin di bawah kondisi pengujian yang ditentukan. Toleransi bagian jadi dipengaruhi oleh keseluruhan proses pemotongan, termasuk kondisi material, masukan panas, fokus, aliran gas, kondisi nosel, kompensasi, dan geometri bagian. Periksa sampel hasil pemotongan sebenarnya terhadap gambar Anda, alih-alih menggunakan angka akurasi mesin sebagai toleransi bagian.
Q2: Bagaimana Seharusnya Saya Membandingkan Opsi Daya untuk Ketebalan Baja Tahan Karat yang Biasa Saya Gunakan?
Gunakan material, gambar, dan kriteria penerimaan yang sama pada setiap konfigurasi kandidat. Bandingkan waktu penusukan, total waktu siklus, hasil dimensi, kualitas tepi, penggunaan gas, dan pemrosesan pasca-produksi yang diperlukan. Daya yang lebih tinggi bermanfaat ketika dapat mengatasi hambatan pemotongan atau throughput yang sebenarnya.
Q3: Informasi Apa yang Harus Saya Kirim untuk Uji Pemotongan Sampel?
Kirimkan jenis baja tahan karat, ketebalan, gambar representatif, dimensi kritis, persyaratan tepi, ukuran batch tipikal, target output, dan gas bantu yang tersedia. Jika bagian yang dipotong langsung diproses melalui pembengkokan, pengelasan, pemolesan, atau perakitan, sertakan juga informasi tersebut.
Q4: Bagaimana Cara Membandingkan Dua Mesin Pemotong Laser Serat dengan Gambar yang Sama?
Jaga agar kondisi pengujian sedekat mungkin. Gunakan baja tahan karat, gambar, kebutuhan gas, kriteria penerimaan, dan metode inspeksi yang sama. Bandingkan beberapa bagian yang diulang daripada hanya satu sampel. Catat penyimpangan dimensi, kualitas lubang, konsistensi alur, kondisi tepi, total waktu siklus, konsumsi gas, dan penyelesaian sekunder.