

Bei der Auswahl eines Faserlaserschneiders für Edelstahl sollte man sich zunächst an den zu fertigenden Teilen orientieren und nicht an der höchsten Wattzahl in einem Angebot.
Die üblichen Edelstahlgüten, -stärken, Lochgrößen, Zeichnungstoleranzen, Kantenanforderungen und die tägliche Produktionsmenge beeinflussen die endgültige Konfiguration. Eine Werkstatt, die dünne Dekorplatten zuschneidet, hat andere Aufgaben als eine Fabrik, die dickere Teile in größeren Serien fertigt. Selbst wenn beide Abnehmer Edelstahl verarbeiten, kann die Maschinenkonfiguration sehr unterschiedlich sein.
Für viele Blechbearbeitungsanwendungen ist der Faserlaser eine praktische Wahl, da er Edelstahl, kleine Strukturen und verschachtelte Teile gut bearbeiten kann. Die Qualität des Endprodukts hängt jedoch weiterhin von der Bewegungssteuerung, der Stabilität des Schneidkopfes, dem Hilfsgas, dem Fokus, dem Düsenzustand und der Maschinenstruktur ab.
Wenn Sie immer noch Schneidverfahren vergleichen, Leitfaden zum Faserlaser-, CO2- und Plasmaschneiden bietet einen nützlichen Ausgangspunkt für die Blechbearbeitung. Sobald Sie sich für das Faserlaserverfahren entschieden haben, kehren Sie zu Ihren eigenen Zeichnungen und Produktionszielen zurück.
Definieren Sie Ihre Anforderungen an das Schneiden von Edelstahl
Bevor wir über Laserleistung sprechen, sollten wir aufschreiben, wie ein akzeptables fertiges Bauteil aussieht.
Beginnen Sie mit den Edelstahlsorten und -stärken, die den Großteil Ihrer Arbeiten ausmachen. Betrachten Sie anschließend die Teiledetails, die üblicherweise Probleme in der Fertigung verursachen. Dazu gehören beispielsweise kleine Bohrungen, schmale Schlitze, enge Ecken, lange gerade Kanten, eng beieinanderliegende Teile oder Maße, die eine präzise Kontrolle erfordern.
Auch die Losgröße spielt eine Rolle. Ein guter Prototyp sagt wenig über die Serienproduktion aus, wenn sich das Ergebnis nach mehreren Betriebsstunden ändert.
Berücksichtigen Sie auch den nächsten Arbeitsschritt. Teile, die gebogen oder geschweißt werden, benötigen möglicherweise eine andere Kantenbearbeitung als die sichtbaren Paneele, die poliert oder montiert werden. Schleifen, Entgraten und Reinigen verlängern die Bearbeitungszeit.
Zeichnungen in Abnahmegegenstände umwandeln
Verwenden Sie Ihre Originalzeichnung als Grundlage für den Maschinentest.
Markieren Sie die Außenmaße, kritischen Lochdurchmesser, Lochabstände, Schlitze, Eckdetails und alle Merkmale mit spezifischen Toleranzanforderungen. Diese Punkte sind nach dem Zuschnitt zu überprüfen.
Definieren Sie auch die Anforderungen an die Schneide: zulässige Oxidation, Gratbildung und ob die Schneide ohne Nachschleifen für den nächsten Bearbeitungsschritt bereit sein muss.
Die Zeichnungstoleranz sollte weiterhin das Akzeptanzziel darstellen. Ersetzen Sie sie nicht durch einen allgemeinen Maschinengenauigkeitswert aus einer Broschüre.
Maschinengenauigkeit von Teiletoleranzen trennen
Die Spezifikationen für die Maschinenpositionierung beschreiben, wie sich die Maschinenachsen unter festgelegten Testbedingungen bewegen. Die Toleranz des Fertigteils ist ein anderes Thema.
Der letzte Teil wird außerdem von der Materialebenheit, dem Wärmeeintrag, der Fokussierung, der Gaszufuhr, dem Düsenzustand, der Kompensation und der Teilegeometrie beeinflusst.
Beim Vergleich zweier Maschinen sollten dieselbe Zeichnung und dieselbe Prüfmethode verwendet werden. An denselben Stellen ist mit demselben Werkzeugtyp zu messen. Anschließend sind mehrere, nacheinander gefertigte Teile zu prüfen, nachdem die Maschine den normalen Betriebszustand erreicht hat. Dies liefert ein aussagekräftigeres Bild der Produktionsleistung als eine einzelne Positionsmessung.
Wählen Sie Laserleistung für Ihre Teilemischung
Die Laserleistung beeinflusst die Schneidleistung, die Durchdringungszeit und die Schnittgeschwindigkeit, insbesondere bei zunehmender Edelstahlstärke. Mehr Leistung bedeutet jedoch nicht automatisch höhere Präzision oder ein besseres Preis-Leistungs-Verhältnis.
Beginnen Sie mit dem Dickenbereich, der den Großteil Ihrer Aufträge ausmacht. Bei überwiegend dünnem oder mittelstarkem Edelstahl löst der Kauf einer deutlich leistungsstärkeren Konfiguration möglicherweise kein Produktionsproblem. Wird hingegen regelmäßig dickerer Edelstahl verarbeitet und ist die Schnittzeit bereits der limitierende Faktor für den Durchsatz, könnte sich ein Test mit einer leistungsstärkeren Option lohnen.
Die Entscheidung sollte sich nach Ihrem Auftragsmix richten. Kleinserienhersteller legen möglicherweise Wert auf Flexibilität, während Serienfertigungsbetriebe eher auf Durchlaufzeit und Kosten pro akzeptablem Teil achten.
Vergleichen Sie die vollständige Zykluszeit vor einer Leistungssteigerung
Beurteilen Sie eine Maschine nicht allein nach der auf dem Controller angezeigten Schnittgeschwindigkeit.
Messen Sie die Zeit für den gesamten Arbeitsgang. Dazu gehören das Einlegen der Bleche, das Auffinden der Kanten, das Stanzen, Schneiden, das Bewegen des Wechseltisches, das Entladen, das Entnehmen der Teile sowie alle anschließend erforderlichen Entgratungs- oder Reinigungsarbeiten.
Bei Bauteilen mit vielen Löchern, kurzen Liniensegmenten und scharfen Ecken können Beschleunigung, Durchdringung und Bahnstrategie die Leistung begrenzen, bevor die Laserleistung an ihre Grenzen stößt.
| Was Sie mitbringen | Was aufgezeichnet werden sollte | Was es Ihnen sagt |
| Wichtigste Edelstahlsorten und -stärken | Anteil normaler Aufträge und Losgröße | Welche Konfiguration sollte zuerst getestet werden? |
| Repräsentative Fertigungszeichnung | Stechen, Schneiden und Gesamtchargenzeit | Ob die Stromversorgung der eigentliche Flaschenhals ist |
| Kritische Dimensionen | Nennwert, Messwert und Abweichung | Ob das Muster der Zeichnung entspricht |
| Randanforderungen | Schlacke, Oxidation, Grate und Reinigung | Ob eine Sekundärverarbeitung erforderlich ist |
| Hilfsgas-Einrichtung | Gasverbrauch unter gleichen Arbeitsbedingungen | Auswirkungen auf die Betriebskosten |
| Wiederholte Proben | Abweichungen zwischen mehreren Teilen | Ob das Ergebnis stabil ist |
Maximale Schnittkapazität und normale Produktionskapazität sollten getrennt betrachtet werden. Eine Maschine kann zwar eine bestimmte Materialstärke schneiden, dies bedeutet jedoch nicht, dass sie unter denselben Bedingungen die für Ihre üblichen Aufträge erforderliche Schnittqualität, Geschwindigkeit und Wiederholgenauigkeit erreicht.
Weitere Informationen zur Abstimmung der Wattzahl auf Material und Produktionsanforderungen finden Sie im Leistungsleitfaden für Faserlaser. Nutzen Sie die allgemeinen Leistungsrichtlinien als ersten Anhaltspunkt und bestätigen Sie die endgültige Wahl anschließend mit einem eigenen Schneidtest.
Maschinengenauigkeit, Kantenqualität und Hilfsgas prüfen
Sobald der Leistungsbereich eingegrenzt ist, wird der Rest der Maschine genauso wichtig.
Das Ansprechverhalten des Servos beeinflusst, wie der Schneidkopf kleine Radien, scharfe Ecken und Richtungsänderungen bewältigt. Linearführungen wirken sich auf die Bewegungsqualität aus. Die Steifigkeit des Portalrahmens und die Stabilität des Maschinenbetts tragen zur Vibrationsdämpfung bei, wenn die Maschine mit Produktionsgeschwindigkeit läuft.
Der Schneidkopf benötigt zudem eine stabile Höhenregelung. Änderungen des Düsen-Blech-Abstands können den Gasfluss und die Schnittfugenform beeinflussen.
Der Autofokus kann beim Wechsel zwischen verschiedenen Materialstärken hilfreich sein, aber ein Autofokus-Schneidkopf garantiert nicht, dass die fertigen Teile die Toleranzvorgaben erfüllen. Er ist nur ein Teil des Schneidsystems.
Gas-, Fokus- und Düsenbedingungen stabil halten
Stickstoff wird häufig verwendet, wenn Edelstahl eine glänzende Kante mit geringer Oxidation erfordert. Dies ist nützlich für sichtbare Teile oder Teile, die gebogen, geschweißt oder montiert werden, ohne dass eine aufwendige Kantenbearbeitung erforderlich ist.
Stickstoff allein garantiert keine saubere Schnittkante. Gasreinheit, Druckstabilität, Düsenzustand, Düsenzentrierung, Schnitthöhe, Fokusposition und Schnittgeschwindigkeit beeinflussen das Ergebnis.
Bei zu hoher Schnittgeschwindigkeit kann es zu unvollständigem Schnitt oder Schlackebildung am unteren Schnittrand kommen. Zu viel Hitze kann die Schnittfuge verbreitern und den Verzug verstärken.
Eine breitere Schnittfuge ist nicht automatisch ein Fehler. Entscheidend ist, ob die Schnittfuge stabil bleibt und ob die programmierte Kompensation ein Fertigteil erzeugt, das der Zeichnung entspricht.
Eine beschädigte, verschmutzte oder schlecht zentrierte Düse verändert das Gasströmungsmuster, selbst wenn die programmierten Parameter unverändert bleiben. Schutzlinsen und der Strahlengang sollten bei längeren Tests ebenfalls überprüft werden.
Leistungsfähigkeit anhand eines Schnitttests überprüfen
Ein sinnvoller Beispieltest sollte dem tatsächlich geplanten Testlauf so ähnlich wie möglich sein.
Senden Sie dem Lieferanten die Edelstahlsorten und -stärken, die Sie üblicherweise kaufen. Fügen Sie eine repräsentative Zeichnung bei und kennzeichnen Sie die wichtigsten Maße oder Merkmale. Victory Industry kundenspezifische Prozess- und Anlagendienstleistungen kann genutzt werden, um die Maschinenkonfiguration, das Zuschneiden von Mustern und die Produktionsanforderungen in Bezug auf Ihr Material und Ihre Zeichnung zu besprechen.
Vermeiden Sie es, für den Test nur ein einfaches Quadrat oder eine große Außenkontur zu verwenden. Fügen Sie Details hinzu, die die Fertigung üblicherweise erschweren, wie z. B. kleine Löcher, schmale Schlitze, enge Ecken, lange gerade Kanten und eng beieinanderliegende Teile.
Vor dem Schneiden ist festzulegen, was geprüft werden soll. Maschinenmodell, Laserkonfiguration, Schneidkopf, Hilfsgas und Prüfbedingungen sind zu dokumentieren. Für die Probe selbst sind die Nennmaße, die gemessenen Maße, sichtbare Schlacke, Oxidation, Gratbeschaffenheit und die Notwendigkeit einer Nachbearbeitung zu erfassen.
Erfassen Sie die Stechzeit, die Schneidezeit und die gesamte Chargenzeit, um den tatsächlichen Engpass zu identifizieren. Überprüfen Sie auch den Gasverbrauch, falls Stickstoff einen wesentlichen Kostenfaktor darstellt.
Wiederholen Sie den Test.
Ein sauberes Teil zeigt, dass die Maschine dieses Ergebnis einmalig erzielen kann. Mehrere unter gleichen Bedingungen gefertigte Teile geben einen besseren Aufschluss darüber, ob das Ergebnis reproduzierbar ist. Beim Vergleich zweier Maschinenkonfigurationen müssen Material, Zeichnung, Prüfverfahren und Abnahmekriterien identisch sein.
Für einen Vergleich der Betriebskosten berechnen Sie die Kosten anhand von einwandfreien Teilen aus derselben Charge. Gas, Strom, Verbrauchsmaterialien, Arbeitskosten und Nachbearbeitung können berücksichtigt werden, die Berechnungsgrenze muss jedoch klar definiert sein. Verwenden Sie die Nennleistung der Laserquelle nicht als Ersatz für den Gesamtstromverbrauch der Maschine.
Bewerten Sie die VIP-Laserschneidmaschine für Ihre Werkstatt
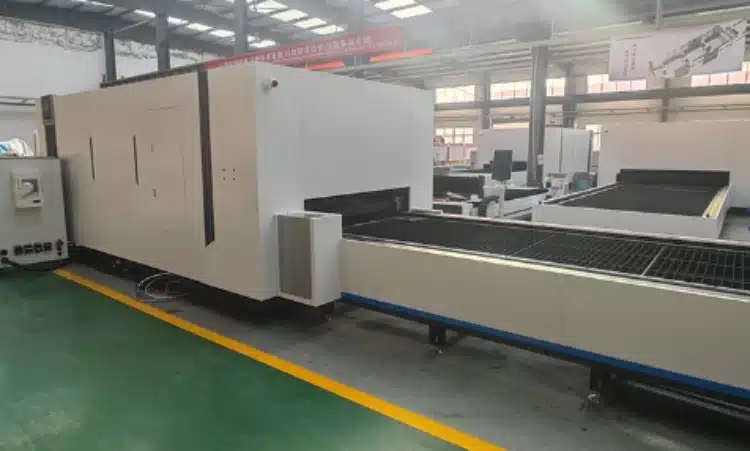
Die VIP Laserschneidemaschine ist eine Option, die für die Herstellung von Edelstahlblechen geprüft werden sollte.
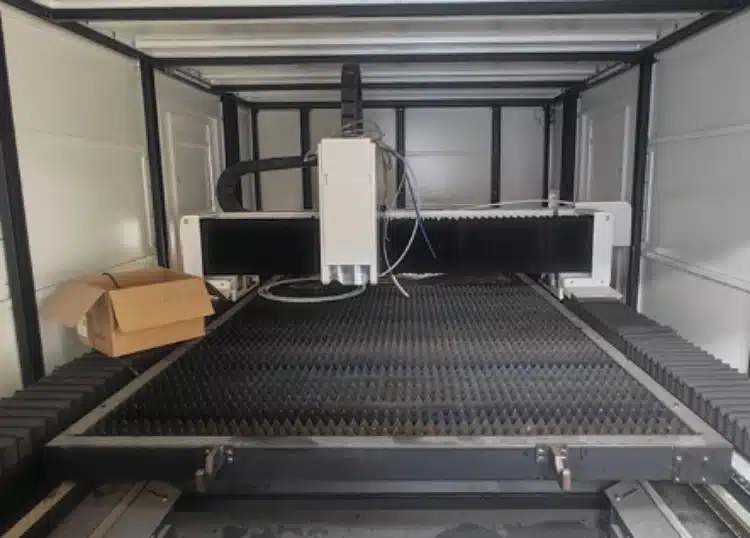
Statt sich nur auf die technischen Daten zu verlassen, sollten Sie die genaue Konfiguration des Angebots bestätigen. Diese sollte das angebotene Modell, den Arbeitsbereich, die Laserquelle, den Schneidkopf, das Steuerungssystem, die Hilfsgasversorgung, das Kühlsystem und jegliches optionale Zubehör für Ihre Produktion umfassen.
Die veröffentlichten technischen Parameter der VIP-Anlage umfassen eine Positioniergenauigkeit von 0,05 mm und eine Wiederpositioniergenauigkeit von 0,03 mm. Diese Werte sind als Spezifikationen für die Maschinenbewegung zu verstehen und stellen keine Garantie dafür dar, dass jedes fertige Edelstahlteil die gleiche Toleranz aufweist.
Erkundigen Sie sich, auf welches Modell sich die Abbildungen beziehen und welche Testbedingungen zugrunde liegen. Überprüfen Sie anschließend anhand von Schnittmustern, ob Ihre kritischen Maße reproduzierbar hergestellt werden können.
Das gleiche Vorgehen ist auch für die Laserleistung anzuwenden. Die verfügbaren Konfigurationen können je nach Modell und Ausführung variieren. Daher sollten das aktuelle Angebot und das Datenblatt die Grundlage für den Kauf bilden. Falls verschiedene Leistungsoptionen in Betracht gezogen werden, fordern Sie bitte ein Angebot für einen Musterschnitt anhand derselben Zeichnung an.
Der Arbeitsbereich sollte der Blechgröße und dem Verschachtelungsplan entsprechen. Ein Wechseltisch kann die Wartezeiten zwischen den Blechen verkürzen, sein Nutzen hängt jedoch weiterhin von der Beladungsmethode, dem Arbeitsablauf des Bedieners und der Teileentnahme ab.
Ein geschlossenes Gehäuse ist ein Merkmal der Maschinenkonstruktion. Es allein sollte nicht als Nachweis einer bestimmten Sicherheitszertifizierung angesehen werden. Falls Zertifizierungen oder Konformitätsbescheinigungen für das Installationsland relevant sind, überprüfen Sie die entsprechenden Dokumente bitte separat.
Käufer, die mehr Hintergrundinformationen zum Lieferanten wünschen, können dies überprüfen. Sieg Industrie vor dem Vergleich der endgültigen Konfiguration, des Leistungsumfangs und der kommerziellen Bedingungen.
Ein aussagekräftiges Angebot sollte erläutern, warum die vorgeschlagene Konfiguration zu Ihren üblichen Materialstärken, Zeichnungsmerkmalen, Produktionsniveaus und Werkstattbedingungen passt.
Schlussfolgerung
Die Wahl des richtigen Faserlaserschneiders für Edelstahl hängt von den tatsächlich zu versendenden Teilen ab.
Definieren Sie zunächst die Edelstahlsorten, den Hauptdickenbereich, die kritischen Abmessungen, die Kantenanforderungen und die übliche Losgröße. Vergleichen Sie anschließend Laserleistung, Bewegungsleistung, Hilfsgassteuerung, Schnittqualität und Zykluszeit unter gleichen Arbeitsbedingungen.
Halten Sie die Spezifikationen für die Maschinenpositionierung getrennt von den Toleranzen der Fertigteile. Gehen Sie nicht davon aus, dass die höchste Leistung automatisch die beste Präzision oder die niedrigsten Stückkosten ergibt.
Verwenden Sie Ihr eigenes Material und eine realistische Zeichnung für den Mustertest. Prüfen Sie wiederkehrende Teile, messen Sie kritische Maße, inspizieren Sie die Kanten und dokumentieren Sie die gesamte Produktionszeit, den Gasverbrauch und die Nachbearbeitung.
Bitte bestätigen Sie vor der Bestellung das aktuelle Modell und die Konfiguration der VIP-Laserschneidmaschine und bewerten Sie diese anschließend anhand der gleichen Abnahmekriterien, die Sie auch für jede andere Maschine verwenden würden.
Planen Sie ein Projekt zum Schneiden von Edelstahl? Kontakt Victory Industry Bitte geben Sie Ihre wichtigsten Werkstoffgüten und -stärken, eine repräsentative Zeichnung, kritische Abmessungen, typische Losgröße, Zielausstoß, verfügbares Hilfsgas und das Installationsland an. Fordern Sie eine Konfigurationsprüfung an und besprechen Sie einen Probeschneidtest mit vereinbarten Abnahmekriterien, bevor Sie die endgültige Maschinenauswahl treffen.
Häufig gestellte Fragen
Frage 1: Entspricht die Positioniergenauigkeit der Toleranz des Fertigteils?
Nein. Die Positioniergenauigkeit beschreibt die Leistung der Maschinenachse unter festgelegten Testbedingungen. Die Toleranz des Fertigteils wird durch den gesamten Zerspanungsprozess beeinflusst, einschließlich Materialzustand, Wärmeeinbringung, Fokussierung, Gasfluss, Düsenzustand, Kompensation und Teilegeometrie. Prüfen Sie die tatsächlichen Schnittmuster anhand Ihrer Zeichnung, anstatt die Maschinengenauigkeit als Teiletoleranz zu verwenden.
Frage 2: Wie vergleiche ich die Leistungsoptionen für meine übliche Edelstahlstärke?
Verwenden Sie für jede Kandidatenkonfiguration dasselbe Material, dieselbe Zeichnung und dieselben Abnahmekriterien. Vergleichen Sie die Durchstoßzeit, die Gesamtzykluszeit, die Maßgenauigkeit, die Kantenqualität, den Gasverbrauch und die erforderliche Nachbearbeitung. Höhere Leistung ist dann sinnvoll, wenn dadurch ein tatsächlicher Engpass beim Schneiden oder im Durchsatz behoben wird.
Frage 3: Welche Informationen sollte ich für einen Probenentnahmetest senden?
Bitte geben Sie die Edelstahlsorte, die Dicke, eine repräsentative Zeichnung, die kritischen Abmessungen, die Kantenanforderungen, die typische Losgröße, die Zielausbringungsmenge und das verfügbare Hilfsgas an. Falls das zugeschnittene Teil direkt zum Biegen, Schweißen, Polieren oder Montieren weitergeleitet wird, geben Sie diese Informationen bitte ebenfalls an.
Frage 4: Wie vergleiche ich zwei Faserlaserschneidanlagen mit der gleichen Zeichnung?
Halten Sie die Prüfbedingungen so einheitlich wie möglich. Verwenden Sie denselben Edelstahl, dieselbe Zeichnung, denselben Gasbedarf, dieselben Abnahmekriterien und dieselbe Prüfmethode. Vergleichen Sie mehrere Serienteile anstelle eines einzelnen Musters. Dokumentieren Sie Maßabweichungen, Bohrungsqualität, Schnittfugenkonsistenz, Kantenbeschaffenheit, Gesamtzykluszeit, Gasverbrauch und Nachbearbeitung.