

ينبغي أن يبدأ اختيار قاطع الليزر الليفي للفولاذ المقاوم للصدأ بالأجزاء التي تحتاج إلى تصنيعها، وليس بأكبر رقم للواط في عرض الأسعار.
تؤثر جميع أنواع الفولاذ المقاوم للصدأ المعتادة، وسماكاتها، وأحجام الثقوب، وتفاوتات السحب، ومتطلبات الحواف، والإنتاج اليومي، على التكوين النهائي. تختلف مهمة ورشة تقطيع الألواح الزخرفية الرقيقة عن مهمة مصنع ينتج قطعًا أكثر سمكًا بكميات أكبر. حتى عند معالجة كلا المشتريين للفولاذ المقاوم للصدأ، قد يختلف إعداد الآلة اختلافًا كبيرًا.
يُعدّ الليزر الليفي خيارًا عمليًا للعديد من تطبيقات تشكيل الصفائح المعدنية، نظرًا لقدرته الفائقة على التعامل مع الفولاذ المقاوم للصدأ، والتفاصيل الدقيقة، والأجزاء المتداخلة. مع ذلك، لا تزال جودة المنتج النهائي تعتمد على التحكم في الحركة، وثبات رأس القطع، والغاز المساعد، والتركيز، وحالة الفوهة، وبنية الماكينة.
إذا كنت لا تزال تقارن بين عمليات القطع، فإن دليل مقارنة بين قطع الألياف الليزرية وقطع ثاني أكسيد الكربون وقطع البلازما يُوفّر هذا نقطة انطلاق مفيدة لتصنيع الصفائح المعدنية. بمجرد أن تُصبح عملية الليزر الليفي هي العملية التي ترغب بها، عد إلى رسوماتك الخاصة وهدف الإنتاج.
حدد متطلباتك لقطع الفولاذ المقاوم للصدأ
قبل مناقشة قوة الليزر، اكتب الشكل النهائي المقبول للجزء النهائي.
ابدأ بأنواع وسماكات الفولاذ المقاوم للصدأ التي تشكل معظم أعمالك. ثم انظر إلى تفاصيل القطع التي عادةً ما تسبب مشاكل في الإنتاج. قد تشمل هذه التفاصيل الثقوب الصغيرة، والفتحات الضيقة، والزوايا الحادة، والحواف المستقيمة الطويلة، والقطع المتداخلة بإحكام، أو الأبعاد التي تتطلب تحكمًا دقيقًا.
حجم الدفعة مهم أيضاً. فوجود نموذج أولي جيد واحد لا يدل على جودة الإنتاج المتكرر إذا تغيرت النتيجة بعد عدة ساعات من التشغيل.
ضع في اعتبارك أيضًا العملية التالية. قد تحتاج الأجزاء التي ستخضع للثني أو اللحام إلى حالة حواف مختلفة عن الألواح الظاهرة التي ستُصقل أو تُجمّع. يُضيف كل من التجليخ وإزالة النتوءات والتنظيف وقتًا إضافيًا.
تحويل الرسومات إلى عناصر قبول
استخدم الرسم الفعلي الخاص بك كأساس لاختبار الآلة.
حدد الأبعاد الخارجية، وأقطار الثقوب الحرجة، والمسافات بين الثقوب، والفتحات، وتفاصيل الزوايا، وأي ميزات ذات متطلبات دقة محددة. هذه هي النقاط التي يجب فحصها بعد القطع.
حدد متطلبات الحافة أيضًا: الأكسدة المقبولة، ومستوى النتوءات، وما إذا كان يجب أن تكون الحافة جاهزة للعملية التالية دون الحاجة إلى الطحن.
يجب أن يظل هامش التفاوت المسموح به في الرسم هو الهدف المقبول. لا تستبدله بقيمة دقة عامة للآلة من كتيب.
افصل دقة الماكينة عن تفاوتات الأجزاء
تُحدد مواصفات تحديد موضع الماكينة كيفية تحرك محاورها في ظل ظروف الاختبار المحددة. أما تفاوتات المنتج النهائي فهي مسألة مختلفة.
يتأثر الجزء النهائي أيضًا بسطح المادة، ومدخلات الحرارة، والتركيز، وتوصيل الغاز، وحالة الفوهة، والتعويض، وهندسة الجزء.
عند مقارنة آلتين، استخدم نفس الرسم ونفس طريقة الفحص. قِس المواقع نفسها باستخدام نفس نوع الأداة، وافحص عدة أجزاء متكررة بعد أن تصل الآلة إلى حالة التشغيل الطبيعية. هذا يعطي صورة أدق لأداء الإنتاج من مجرد رقم موضع واحد.
اختر قوة الليزر لمزيج المكونات الخاص بك
تؤثر قوة الليزر على قدرة القطع، ووقت الاختراق، وسرعة القطع، خاصةً مع زيادة سمك الفولاذ المقاوم للصدأ. ومع ذلك، فإن زيادة القوة لا تعني بالضرورة دقة أفضل أو قيمة أفضل.
ابدأ بنطاق السماكة الذي يشكل معظم طلباتك. إذا كانت معظم الأعمال من الفولاذ المقاوم للصدأ الرقيق أو المتوسط، فقد لا يحل شراء جهاز ذي قدرة أعلى مشكلة إنتاجية حقيقية. أما إذا كان الفولاذ المقاوم للصدأ السميك يُستخدم بانتظام، وكان وقت القطع يحدّ من الإنتاج، فقد يكون من المفيد تجربة خيار ذي قدرة أعلى.
ينبغي أن يستند القرار إلى مزيج طلباتك. قد تُقدّر ورش العمل ذات الإنتاج القصير المرونة، بينما قد تهتم مصانع الإنتاج المتكرر أكثر بوقت الإنتاج وتكلفة كل قطعة مقبولة.
قارن وقت الدورة الكاملة قبل ترقية الطاقة
لا تحكم على الآلة فقط من خلال سرعة القطع المعروضة على وحدة التحكم.
قم بحساب الوقت اللازم للعملية بأكملها. يشمل ذلك تحميل الصفائح، وتحديد الحواف، والثقب، والقطع، وتحريك طاولة التبديل، والتفريغ، وإزالة الأجزاء، وأي عملية إزالة نتوءات أو تنظيف مطلوبة بعد ذلك.
بالنسبة للأجزاء التي تحتوي على العديد من الثقوب، وقطع الخطوط القصيرة، والزوايا الحادة، قد يحد التسارع والاختراق واستراتيجية المسار من الناتج قبل أن تحد طاقة الليزر من ذلك.
| ما الذي ستقدمه؟ | ما الذي يجب تسجيله؟ | ما الذي يخبرك به؟ |
| أهم أنواع وسماكات الفولاذ المقاوم للصدأ | حصة الطلبات العادية وحجم الدفعة | أي تكوين يجب اختباره أولاً |
| رسم توضيحي للإنتاج | وقت الثقب والقطع وإجمالي وقت الدفعة | هل تمثل الطاقة العائق الحقيقي؟ |
| الأبعاد الحرجة | القيمة الاسمية، والقيمة المقاسة، والانحراف | هل العينة مطابقة للرسم؟ |
| متطلبات الحافة | الخبث، والأكسدة، والنتوءات، والتنظيف | ما إذا كانت هناك حاجة إلى معالجة ثانوية |
| إعداد غاز المساعدة | استخدام الغاز في ظل ظروف العمل نفسها | التأثير على تكلفة التشغيل |
| عينات متكررة | التباين بين عدة أجزاء | ما إذا كانت النتيجة مستقرة |
يجب الفصل بين أقصى قدرة للقطع وقدرة الإنتاج العادية. قد تقطع الآلة بسماكة معينة، لكن هذا لا يعني بالضرورة أن نفس الظروف توفر جودة الحواف والسرعة والتكرارية المطلوبة لطلباتك العادية.
للحصول على مزيد من المعلومات حول مطابقة القدرة الكهربائية مع المواد واحتياجات الإنتاج، راجع دليل طاقة ليزر الألياف. استخدم إرشادات الطاقة العامة كخطوة أولى، ثم تأكد من الاختيار النهائي من خلال اختبار القطع الخاص بك.
فحص دقة الماكينة وجودة الحواف وغاز المساعدة
بمجرد تحديد نطاق الطاقة، تصبح بقية أجزاء الجهاز بنفس القدر من الأهمية.
تؤثر استجابة نظام المؤازرة على كيفية تعامل رأس القطع مع أنصاف الأقطار الصغيرة والزوايا الحادة وتغييرات الاتجاه. وتؤثر الموجهات الخطية على جودة الحركة. كما تساعد صلابة عارضة الجسر واستقرار قاعدة الماكينة على التحكم في الاهتزاز عند تشغيل الماكينة بسرعة الإنتاج.
يحتاج رأس القطع أيضاً إلى تحكم ثابت في الارتفاع. ويمكن أن تؤثر التغييرات في المسافة بين الفوهة والورقة على تدفق الغاز وشكل القطع.
قد يكون التركيز التلقائي مفيدًا عند الانتقال بين سماكات مختلفة في عملية الإنتاج، ولكن وجود رأس قطع مزود بالتركيز التلقائي لا يضمن مطابقة الأجزاء النهائية للمواصفات المطلوبة. فهو مجرد جزء من نظام القطع.
حافظ على استقرار ظروف الغاز والتركيز والفوهة
يُستخدم النيتروجين عادةً عندما يحتاج الفولاذ المقاوم للصدأ إلى حافة لامعة مع الحد الأدنى من الأكسدة. وهذا مفيد للأجزاء الظاهرة أو الأجزاء التي ستخضع لعمليات الثني أو اللحام أو التجميع دون الحاجة إلى تشطيب حواف كثيف.
لا يضمن النيتروجين وحده حافة نظيفة. فنقاء الغاز، واستقرار الضغط، وحالة الفوهة، وتمركز الفوهة، وارتفاع القطع، وموضع التركيز، وسرعة القطع، كلها عوامل تؤثر على النتيجة.
إذا كانت السرعة عالية جدًا، فقد لا يكتمل القطع أو قد تظهر شوائب على الحافة السفلية. كما أن الحرارة الزائدة قد تؤدي إلى اتساع الشق وزيادة التشوه.
لا يُعدّ اتساع الشق عيبًا بالضرورة. المهم هو ما إذا كان الشق يبقى ثابتًا وما إذا كان التعويض المبرمج ينتج عنه قطعة نهائية مطابقة للرسم.
يؤدي تلف الفوهة أو اتساخها أو عدم تمركزها بشكل صحيح إلى تغيير نمط تدفق الغاز حتى مع ثبات المعايير المبرمجة. كما يجب فحص العدسات الواقية والمسار البصري أثناء الاختبارات المطولة.
تحقق من الأداء من خلال اختبار قطع العينة
ينبغي أن يكون اختبار العينة المفيد أقرب ما يمكن إلى العمل الذي تخطط لتنفيذه فعلياً.
أرسل للمورد درجات وسماكات الفولاذ المقاوم للصدأ التي تشتريها عادةً. أرفق رسمًا توضيحيًا وحدد الأبعاد أو الميزات الأكثر أهمية. شركة فيكتوري للصناعات خدمات مخصصة للعمليات والمعدات يمكن استخدامها لمناقشة تكوين الآلة، وقطع العينات، ومتطلبات الإنتاج المتعلقة بالمواد والرسومات الخاصة بك.
تجنّب استخدام مربع بسيط أو محيط خارجي كبير واحد فقط للاختبار. أضف التفاصيل التي عادةً ما تجعل الإنتاج أكثر صعوبة، مثل الثقوب الصغيرة، والفتحات الضيقة، والزوايا الحادة، والحواف المستقيمة الطويلة، والأجزاء المتداخلة بإحكام.
قبل البدء بالقطع، اتفقوا على ما سيتم فحصه. سجلوا طراز الآلة، وإعدادات الليزر، ورأس القطع، والغاز المساعد، والظروف المستخدمة في الاختبار. بالنسبة للعينة نفسها، سجلوا الأبعاد الاسمية، والأبعاد المقاسة، والخبث المرئي، والأكسدة، وحالة النتوءات، وما إذا كانت هناك حاجة إلى تشطيب ثانوي.
سجّل وقت الثقب، ووقت القطع، وإجمالي وقت الدفعة لتحديد نقطة الاختناق الحقيقية. تحقق أيضًا من استهلاك الغاز إذا كان النيتروجين يمثل تكلفة تشغيلية رئيسية.
أعد الاختبار.
يُظهر جزء واحد نظيف قدرة الآلة على إنتاج تلك النتيجة مرة واحدة. أما قطع عدة أجزاء في ظل نفس الظروف فيعطي مؤشراً أفضل على إمكانية تكرار النتيجة. عند مقارنة تكوينين للآلة، يجب الحفاظ على تطابق المادة والرسم وطريقة الفحص ومعايير القبول.
لإجراء مقارنات تكاليف التشغيل، احسب التكاليف بناءً على الأجزاء المقبولة من نفس الدفعة. يمكن تضمين الغاز والكهرباء والمواد الاستهلاكية والعمالة والمعالجة اللاحقة، ولكن حدد نطاق الحساب بوضوح. لا تستخدم تصنيف مصدر الليزر كبديل عن استهلاك الكهرباء للآلة بأكملها.
قم بتقييم ماكينة القطع بالليزر لكبار الشخصيات لورشة عملك
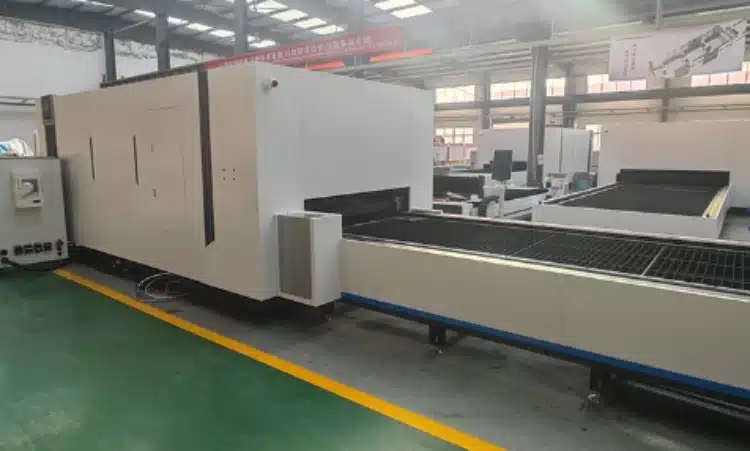
إن VIP آلة القطع بالليزر يُعد هذا أحد الخيارات التي يجب تقييمها لإنتاج صفائح الفولاذ المقاوم للصدأ.
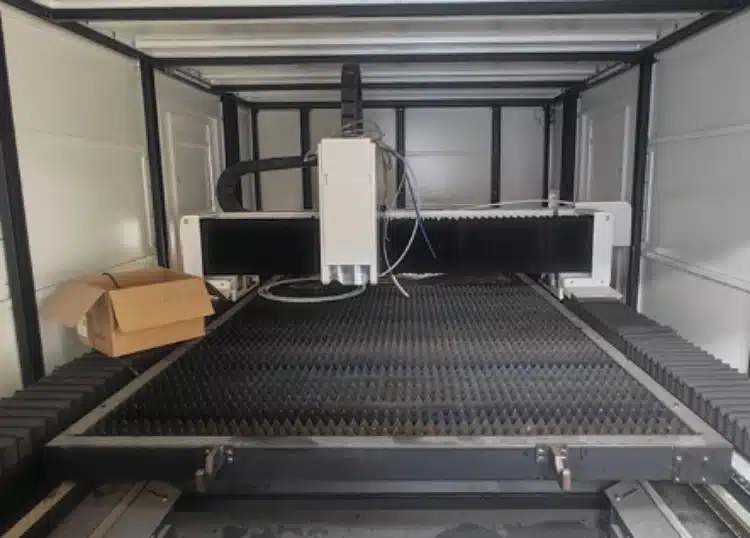
بدلاً من اختيار الجهاز بناءً على المواصفات العامة فقط، تأكد من المواصفات الدقيقة المذكورة في العرض. يجب أن يشمل ذلك الطراز المعروض، ومنطقة العمل، ومصدر الليزر، ورأس القطع، ونظام التحكم، ونظام الغاز المساعد، ونظام التبريد، وأي معدات اختيارية مطلوبة لعملية الإنتاج.
تتضمن المعايير الفنية المنشورة لـ VIP دقة تحديد موضع تبلغ 0.05 مم ودقة إعادة تحديد موضع تبلغ 0.03 مم. يُرجى اعتبار هذه المعايير مواصفات لحركة الآلة وليست ضمانًا بأن كل قطعة نهائية من الفولاذ المقاوم للصدأ ستحافظ على نفس مستوى التفاوت.
استفسر عن الطراز الذي تنطبق عليه هذه الأرقام، وما هي ظروف الاختبار التي استندت إليها. ثم استخدم عينات مقطوعة للتحقق من إمكانية إنتاج الأبعاد الحرجة بشكل متسق.
ينبغي اتباع النهج نفسه فيما يتعلق بطاقة الليزر. قد تختلف التكوينات المتاحة باختلاف الطراز والحزمة، لذا ينبغي أن يكون عرض السعر الحالي وجدول التكوين أساسًا للشراء. في حال النظر في خيارات طاقة مختلفة، اطلب عرضًا تجريبيًا للقطع باستخدام الرسم نفسه.
ينبغي أن تتناسب مساحة العمل مع حجم الورقة وخطة الترتيب. يمكن لطاولة العمل القابلة للاستبدال أن تقلل من وقت الانتظار بين الأوراق، لكن قيمتها لا تزال تعتمد على طريقة التحميل، وسير عمل المشغل، وإزالة الأجزاء.
يُعدّ الغلاف المغلق أحد خصائص هيكل الآلة، ولا ينبغي اعتباره دليلاً قاطعاً على شهادة سلامة معينة. إذا كانت الشهادة أو الامتثال مهماً في بلد التركيب، فيُرجى التأكد من الوثائق المطلوبة بشكل منفصل.
يمكن للمشترين الذين يرغبون في الحصول على مزيد من المعلومات حول المورد مراجعة صناعة النصر قبل مقارنة التكوين النهائي ونطاق الخدمة والشروط التجارية.
ينبغي أن يوضح عرض الأسعار المفيد سبب ملاءمة الإعداد المقترح لسماكاتك المعتادة، وميزات الرسم، ومستوى الإنتاج، وظروف ورشة العمل.
استنتاج
يعتمد اختيار قاطع الليزر الليفي للفولاذ المقاوم للصدأ على الأجزاء التي تحتاج إلى شحنها فعليًا.
حدد أولاً درجات الفولاذ المقاوم للصدأ، ونطاق السماكة الرئيسي، والأبعاد الحرجة، ومتطلبات الحواف، وحجم الدفعة المعتاد. ثم قارن بين قوة الليزر، وأداء الحركة، والتحكم في غاز المساعدة، وجودة القطع، ووقت الدورة الكاملة في ظل ظروف العمل نفسها.
افصل مواصفات تحديد موضع الماكينة عن دقة تصنيع القطعة النهائية. لا تفترض أن أعلى قدرة ستؤدي تلقائيًا إلى أفضل دقة أو أقل تكلفة للقطعة الواحدة.
استخدم موادك الخاصة ورسمًا واقعيًا لاختبار العينة. تحقق من الأجزاء المتكررة، وقم بقياس الأبعاد الحرجة، وافحص الحافة، وسجل إجمالي وقت الإنتاج، واستهلاك الغاز، والمعالجة اللاحقة.
بالنسبة لآلة القطع بالليزر لكبار الشخصيات، تأكد من الطراز والتكوين الحاليين قبل الطلب، ثم قم بتقييمها باستخدام عناصر القبول نفسها التي ستستخدمها لأي آلة أخرى.
هل تخطط لمشروع قطع الفولاذ المقاوم للصدأ؟ اتصل بـ Victory Industry مع تحديد درجات وسماكات المواد الرئيسية، ورسم توضيحي، والأبعاد الحرجة، وحجم الدفعة النموذجي، والإنتاج المستهدف، وغاز المساعدة المتاح، وبلد التركيب. اطلب مراجعة للتكوين وناقش اختبار قطع عينة بمعايير قبول متفق عليها قبل اتخاذ القرار النهائي بشأن الآلة.
الأسئلة الشائعة
س1: هل دقة تحديد المواقع تساوي التفاوت المسموح به في الجزء النهائي؟
لا. دقة تحديد الموضع تصف أداء محاور الماكينة في ظل ظروف اختبار محددة. تتأثر دقة القطعة النهائية بعملية القطع بأكملها، بما في ذلك حالة المادة، والحرارة المُدخلة، والتركيز، وتدفق الغاز، وحالة الفوهة، والتعويض، وهندسة القطعة. قارن عينات القطع الفعلية مع الرسم التخطيطي بدلاً من استخدام رقم دقة الماكينة كقيمة لدقة القطعة.
س2: كيف يمكنني مقارنة خيارات الطاقة لسمك الفولاذ المقاوم للصدأ المعتاد؟
استخدم نفس المواد والرسومات ومعايير القبول في كل تكوين مرشح. قارن وقت الثقب، وإجمالي وقت الدورة، والنتائج البُعدية، وجودة الحواف، واستهلاك الغاز، وأي معالجة لاحقة مطلوبة. تُعدّ الطاقة العالية مفيدة عندما تُعالج مشكلة حقيقية في القطع أو الإنتاجية.
س3: ما المعلومات التي يجب عليّ إرسالها لاختبار قطع العينة؟
أرسل نوع الفولاذ المقاوم للصدأ، وسماكته، ورسمًا توضيحيًا، والأبعاد الحرجة، ومتطلبات الحواف، وحجم الدفعة النموذجي، والإنتاج المستهدف، ونوع الغاز المساعد المتاح. إذا كانت القطعة المقطوعة تنتقل مباشرةً إلى عمليات الثني أو اللحام أو التلميع أو التجميع، فأضف هذه المعلومات أيضًا.
س4: كيف يمكنني مقارنة قاطعين ليزريين للألياف بنفس الرسم؟
حافظ على ظروف الاختبار متطابقة قدر الإمكان. استخدم نفس نوع الفولاذ المقاوم للصدأ، والرسم، ومتطلبات الغاز، ومعايير القبول، وطريقة الفحص. قارن عدة أجزاء متكررة بدلاً من عينة واحدة. سجّل الانحرافات البُعدية، وجودة الثقوب، وتناسق القطع، وحالة الحواف، وإجمالي زمن الدورة، واستهلاك الغاز، والتشطيب الثانوي.