

Выбор волоконного лазерного резака для нержавеющей стали следует начинать с определения необходимых деталей, а не с оценки максимальной мощности, указанной в коммерческом предложении.
Стандартные марки нержавеющей стали, толщина, размеры отверстий, допуски при вытяжке, требования к кромкам и суточная производительность — все это влияет на конечную конфигурацию. Задача цеха, занимающегося резкой тонких декоративных панелей, отличается от задачи завода, производящего более толстые детали большими партиями. Даже если оба заказчика обрабатывают нержавеющую сталь, настройка оборудования может существенно отличаться.
Для многих операций с листовым металлом волоконный лазер является практичным выбором, поскольку он хорошо справляется с нержавеющей сталью, мелкими деталями и упорядоченными элементами. Качество готовой детали по-прежнему зависит от управления движением, стабильности режущей головки, вспомогательного газа, фокусировки, состояния сопла и конструкции станка.
Если вы все еще сравниваете процессы резки, то Руководство по лазерной резке: волоконный лазер, CO2-лазер и плазменная резка Это дает полезную отправную точку для обработки листового металла. Как только вы освоите технологию волоконной лазерной резки, вернитесь к своим чертежам и целевым показателям производства.
Определите ваши требования к резке нержавеющей стали.
Прежде чем обсуждать мощность лазера, запишите, как выглядит приемлемая готовая деталь.
Начните с марок и толщин нержавеющей стали, которые составляют большую часть вашей работы. Затем обратите внимание на детали, которые обычно вызывают проблемы в производстве. К ним могут относиться небольшие отверстия, узкие пазы, крутые углы, длинные прямые кромки, плотно расположенные детали или размеры, требующие строгого контроля.
Размер партии тоже имеет значение. Один удачный прототип мало что говорит о возможности повторного производства, если результат меняется после нескольких часов работы.
Также следует учитывать следующий этап. Детали, предназначенные для гибки или сварки, могут потребовать иного состояния кромок, чем видимые панели, которые будут полироваться или собираться. Шлифовка, удаление заусенцев и очистка — все это увеличивает время работы.
Превратите чертежи в приемочные документы.
Используйте свой чертеж в качестве основы для машинных испытаний.
Укажите наружные размеры, критические диаметры отверстий, расстояние между отверстиями, пазы, детали углов и любые элементы с определенными допусками. Эти параметры следует проверять после резки.
Также необходимо определить требования к кромке: допустимое окисление, уровень заусенцев и должна ли кромка быть готова к следующей обработке без шлифовки.
Допуск чертежа должен оставаться целевым показателем приемки. Не заменяйте его общим показателем точности станка из брошюры.
Разделите точность станка и допуски деталей.
Технические характеристики позиционирования станка описывают, как перемещаются оси станка в заданных условиях испытаний. Допуски на готовые детали — это другой вопрос.
На конечный результат также влияют плоскостность материала, подвод тепла, фокусировка, подача газа, состояние сопла, компенсация и геометрия детали.
При сравнении двух станков используйте один и тот же чертеж и один и тот же метод контроля. Измеряйте одни и те же места одним и тем же инструментом и проверяйте несколько повторяющихся деталей после того, как станок достигнет нормального рабочего состояния. Это даст более полное представление о производительности, чем простое измерение положения.
Выберите мощность лазера для вашего ассортимента продукции.
Мощность лазера влияет на качество резки, время пробивки и скорость резки, особенно при увеличении толщины нержавеющей стали. Однако большая мощность не означает автоматически лучшую точность или лучшую стоимость.
Начните с диапазона толщины, который составляет большую часть ваших заказов. Если большая часть работы выполняется с тонкой или средней нержавеющей сталью, приобретение гораздо более мощной конфигурации может не решить реальную производственную проблему. Если же регулярно встречается более толстая нержавеющая сталь, а время резки уже ограничивает производительность, возможно, стоит протестировать более мощный вариант.
Решение должно основываться на структуре ваших заказов. Для предприятий, занимающихся мелкосерийным производством, гибкость может иметь первостепенное значение, в то время как для предприятий, выпускающих продукцию серийно, важнее время выполнения заказа и стоимость каждой качественной детали.
Сравните время полного цикла до модернизации электропитания.
Не следует судить о работе станка только по скорости резки, отображаемой на контроллере.
Засеките время выполнения всей работы. Включите в расчет загрузку листа, поиск кромки, пробивку, резку, перемещение стола для смены листов, выгрузку, снятие детали, а также любую необходимую последующую зачистку или очистку.
Для деталей с большим количеством отверстий, короткими отрезками линий и острыми углами ускорение, пробивка и стратегия траектории могут ограничивать выходную мощность раньше, чем мощность лазера.
| Что вы привносите | Что записывать | Что это вам говорит |
| Основные марки и толщины нержавеющей стали | Доля обычных заказов и размер партии | Какую конфигурацию следует протестировать в первую очередь? |
| Типовой производственный чертеж | Прокалывание, резка и общее время выполнения партии | Действительно ли проблема заключается в нехватке электроэнергии? |
| Критические измерения | Номинальное значение, измеренное значение и отклонение | Соответствует ли образец чертежу? |
| Требования к кромке | Окалина, окисление, заусенцы и очистка | Необходимость вторичной обработки |
| Настройка подачи газа для вспомогательного действия | Использование газа при одинаковых условиях работы | Влияние на эксплуатационные расходы |
| Повторные образцы | Различия между несколькими частями | Стабилен ли результат? |
Максимальная производительность резки и стандартная производственная мощность также должны рассматриваться отдельно. Станок может резать определенную толщину, но это не означает, что те же условия обеспечат качество кромки, скорость и повторяемость, необходимые для ваших стандартных заказов.
Для получения более подробной информации о подборе мощности в соответствии с требованиями к материалу и производственным процессам см. руководство по мощности волоконных лазеров. Используйте общие рекомендации по мощности в качестве первого критерия отбора, а затем подтвердите окончательный выбор с помощью собственных испытаний на резку.
Проверьте точность станка, качество кромки и наличие вспомогательного газа.
После сужения диапазона мощности остальная часть машины становится не менее важной.
Реакция сервопривода влияет на то, как режущая головка обрабатывает малые радиусы, острые углы и изменения направления. Линейные направляющие влияют на качество перемещения. Жесткость балки портала и устойчивость станины помогают контролировать вибрацию при работе станка на производственной скорости.
Режущая головка также должна иметь стабильный контроль высоты. Изменения расстояния от сопла до листа могут влиять на поток газа и форму пропила.
Автоматическая фокусировка может быть полезна при переключении производства на детали разной толщины, но наличие режущей головки с автоматической фокусировкой не гарантирует, что готовые детали будут соответствовать вашим допускам. Это лишь одна из составляющих системы резки.
Поддерживайте стабильные параметры подачи газа, фокусировки и работы сопла.
Азот обычно используется, когда нержавеющей стали необходима блестящая кромка с минимальным окислением. Это может быть полезно для видимых деталей или деталей, перемещаемых для гибки, сварки или сборки, без необходимости интенсивной обработки кромки.
Одного азота недостаточно для получения чистого реза. На результат влияют чистота газа, стабильность давления, состояние сопла, центрирование сопла, высота реза, положение фокуса и скорость резки.
При слишком высокой скорости может появиться неполная резка или окалина на нижней кромке. Слишком сильный нагрев может расширить пропил и усилить деформацию.
Более широкий пропил не является автоматическим дефектом. Важно, остается ли пропил стабильным и обеспечивает ли запрограммированная компенсация получение готовой детали, соответствующей чертежу.
Поврежденное, загрязненное или плохо отцентрированное сопло изменяет характер потока газа, даже если запрограммированные параметры остаются неизменными. В ходе длительных испытаний также следует проверять защитные линзы и оптический тракт.
Проверьте работоспособность с помощью пробного теста резки.
Полезный пример теста должен быть максимально приближен к той работе, которую вы планируете выполнить на самом деле.
Отправьте поставщику информацию о марках и толщинах нержавеющей стали, которые вы обычно закупаете. Приложите типовой чертеж и укажите наиболее важные размеры или характеристики. (Victory Industry) Индивидуальные технологические процессы и услуги по оборудованию Его можно использовать для обсуждения конфигурации оборудования, образцовой раскройки и производственных требований с учетом вашего материала и чертежа.
Избегайте использования для теста только простого квадрата или одного большого внешнего контура. Добавьте детали, которые обычно затрудняют производство, такие как маленькие отверстия, узкие пазы, крутые углы, длинные прямые кромки и плотно расположенные детали.
Перед началом резки согласуйте, что именно будет проверяться. Запишите модель станка, конфигурацию лазера, режущую головку, вспомогательный газ и условия, используемые для испытания. Для самого образца запишите номинальные размеры, измеренные размеры, видимые следы шлака, окисление, состояние заусенцев и необходимость дополнительной обработки.
Записывайте время пробивки, время резки и общее время обработки партии, чтобы выявить реальное узкое место. Также проверяйте расход газа, если азот является основной статьей расходов.
Повторите тест.
Одна чистая деталь показывает, что станок способен воспроизвести этот результат один раз. Несколько деталей, вырезанных в одинаковых условиях, дают более четкое представление о возможности повторения результата. При сравнении двух конфигураций станка следует использовать одинаковые материалы, чертежи, методы контроля и критерии приемки.
Для сравнения эксплуатационных расходов рассчитывайте затраты на приемлемые детали из одной партии. В расчет можно включить газ, электроэнергию, расходные материалы, оплату труда и постобработку, но четко обозначьте границы расчета. Не используйте номинальную мощность лазерного источника в качестве замены общего потребления электроэнергии станком.
Оцените возможности лазерной резки VIP для вашей мастерской.
В VIP лазерная резачная машина Это один из вариантов, который следует рассмотреть для производства листовой нержавеющей стали.
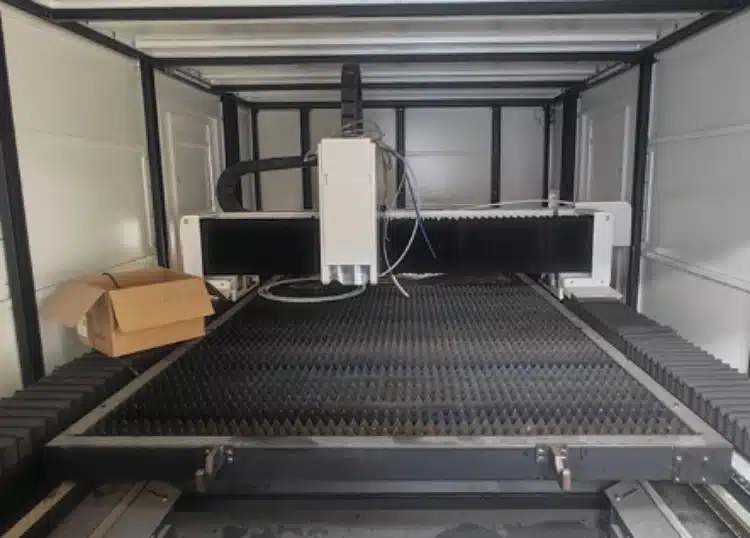
Вместо того чтобы выбирать только по основным техническим характеристикам, уточните точную конфигурацию, указанную в предложении. Она должна включать в себя предлагаемую модель, рабочую зону, лазерный источник, режущую головку, систему управления, систему подачи вспомогательного газа, систему охлаждения и любое дополнительное оборудование, необходимое для вашего производства.
Опубликованные технические параметры VIP включают точность позиционирования 0,05 мм и точность перепозиционирования 0,03 мм. Рассматривайте их как спецификации перемещения станка, а не как гарантию того, что каждая готовая деталь из нержавеющей стали будет иметь одинаковый допуск.
Уточните, к какой модели относятся эти данные и какие условия испытаний лежат в их основе. Затем используйте образцы для проверки возможности стабильного получения критически важных размеров.
Аналогичный подход следует применять и к мощности лазера. Доступные конфигурации могут различаться в зависимости от модели и комплектации, поэтому текущее коммерческое предложение и конфигурационный лист должны служить основой для покупки. Если рассматриваются различные варианты мощности, запросите образец предложения по резке, используя тот же чертеж.
Рабочая зона должна соответствовать размеру листа и плану раскладки. Сменный рабочий стол может сократить время ожидания между листами, но его эффективность все равно зависит от метода загрузки, рабочего процесса оператора и удаления деталей.
Закрытый корпус является элементом конструкции машины. Сам по себе он не должен рассматриваться как доказательство наличия сертификата безопасности. Если сертификация или соответствие стандартам важны для страны установки, необходимо отдельно уточнить точную документацию.
Покупатели, желающие получить более подробную информацию о поставщике, могут ознакомиться с... Промышленность Победы перед сравнением окончательной конфигурации, объема услуг и коммерческих условий.
В подробном коммерческом предложении следует объяснить, почему предлагаемая конфигурация соответствует вашим обычным параметрам толщины, особенностям чертежей, уровню производительности и условиям цеха.
Вывод
Выбор волоконного лазерного резака для нержавеющей стали зависит от того, какие детали вам действительно нужно отгружать.
Сначала определите марки нержавеющей стали, основной диапазон толщины, критические размеры, требования к кромке и стандартный размер партии. Затем сравните мощность лазера, характеристики перемещения, управление вспомогательным газом, качество резки и общее время цикла при одинаковых условиях выполнения работы.
Разделяйте спецификации позиционирования станка и допуски готовой детали. Не следует предполагать, что максимальная мощность автоматически обеспечит наилучшую точность или наименьшую стоимость детали.
Для проведения тестового образца используйте собственные материалы и реалистичный чертеж. Проверьте повторяющиеся детали, измерьте критические размеры, осмотрите кромку и зафиксируйте общее время производства, расход газа и постобработку.
Перед заказом станка для лазерной резки VIP необходимо подтвердить его текущую модель и конфигурацию, а затем оценить его, используя те же критерии приемки, что и для любого другого станка.
Планируете проект по резке нержавеющей стали? Свяжитесь с Victory Industry Укажите основные марки и толщины материала, типовой чертеж, критические размеры, типичный размер партии, целевую производительность, доступный вспомогательный газ и страну установки. Запросите анализ конфигурации и обсудите возможность проведения пробного испытания резки с согласованными критериями приемки, прежде чем принимать окончательное решение о выборе оборудования.
Часто задаваемые вопросы
В1: Равно ли точность позиционирования допуску готовой детали?
Нет. Точность позиционирования описывает характеристики осей станка в заданных условиях испытаний. Допуск готовой детали зависит от всего процесса резки, включая состояние материала, подвод тепла, фокусировку, поток газа, состояние сопла, компенсацию и геометрию детали. Сверяйте фактически вырезанные образцы с чертежом, а не используйте показатель точности станка в качестве допуска детали.
В2: Как мне сравнить варианты питания для моей обычной толщины нержавеющей стали?
Используйте одни и те же материалы, чертежи и критерии приемки для каждой рассматриваемой конфигурации. Сравните время пробивки, общее время цикла, результаты размеров, качество кромки, расход газа и любую необходимую постобработку. Более высокая мощность полезна, когда она решает реальную проблему узкого места в процессе резки или производительности.
В3: Какую информацию мне следует отправить для пробного раскроя?
Укажите марку нержавеющей стали, толщину, типовой чертеж, критические размеры, требования к кромке, типичный размер партии, целевой объем производства и доступный вспомогательный газ. Если деталь, предназначенная для резки, будет непосредственно использоваться для гибки, сварки, полировки или сборки, укажите эту информацию также.
Вопрос 4: Как сравнить два волоконно-лазерных резака по одному и тому же чертежу?
Старайтесь максимально точно соблюдать условия испытаний. Используйте одинаковую нержавеющую сталь, чертеж, требования к газу, критерии приемки и метод контроля. Сравнивайте несколько повторяющихся деталей, а не один образец. Записывайте отклонения размеров, качество отверстий, равномерность ширины пропила, состояние кромок, общее время цикла, расход газа и вторичную обработку.