

Станок для лазерной резки с волоконным лазером может надежно работать годами, но только если техническое обслуживание является частью обычного производственного процесса, а не проводится после появления дефектов. Небольшие проблемы часто проявляются сначала в виде замедления пробивки, большего количества окалины, шероховатых краев, нестабильных отверстий или внезапной остановки программы, которая перестает давать тот же результат.
Используйте этот контрольный список технического обслуживания станка лазерной резки перед каждой сменой, а также еженедельно, ежемесячно и ежеквартально. Он охватывает режущую головку, защитную линзу, сопло, вспомогательный газ, чиллер, систему перемещения, вытяжку и устройства безопасности. Следуйте графику технического обслуживания станка и правилам техники безопасности вашего завода. Используйте блокировку/маркировку и необходимые средства индивидуальной защиты там, где это требуется для выполнения работы. Электрошкафы, высоковольтные детали, лазерный источник и проверка системы безопасности должны выполняться обученным и уполномоченным персоналом.
Почему техническое обслуживание влияет на результаты лазерной резки?
Станок для лазерной резки волоконным лазером работает как единая система. Режущая головка, оптика, сопло, подача газа, охлаждение, перемещение по осям, датчик высоты, поддержка листа и вытяжка — все это влияет на конечный результат резки. Если какая-либо часть работает некорректно, проблема может легко выглядеть как неправильная настройка мощности или скорости лазера.
Основное правило простое: проверяйте станок перед изменением проверенной программы резки. Загрязненная защитная линза может снизить полезную энергию луча. Поврежденное или смещенное сопло может нарушить поток газа. Плохое охлаждение может затруднить стабильную смену задания в течение длительной смены. Немедленное увеличение мощности может лишь скрыть реальную проблему.
Краткий контрольный список технического обслуживания
| Частота | Проверять | Условие прохождения | Если что-то не так | Ответственный |
| Перед каждой сменой | Защитная линза, сопло, керамическое кольцо | Чистый, неповрежденный, надежный | Остановить, очистить или заменить | Оператор |
| Перед каждой сменой | Центрирование сопла, определение высоты, автофокусировка | Самопроверка в норме | Выполните повторную калибровку и сделайте пробный срез. | Оператор / техник |
| Ежедневно | Газ, чиллер, шланги | Стабильный поток, отсутствие утечек и сигналов тревоги. | Проверьте подачу воды, фильтр, регулятор и чиллер. | Оператор |
| Ежедневно | Кровать, ламели, рабочая зона, вытяжка | Отдельных обломков нет; поток воздуха нормальный. | Удалите отходы и проверьте опоры или фильтры. | Оператор |
| Еженедельно | Рельсы, стеллажи, смазка, кабельный канал | Чистый, смазанный, без признаков износа. | Обслуживать или организовывать ремонт | Техническое обслуживание |
| Ежемесячно / ежеквартально | Испытательные образцы, электрические, механические компоненты, средства защиты. | Результаты соответствуют обычным записям. | Необходимо принять меры по эскалации ситуации до продолжения производства. | Техник / специалист по контролю качества |
Частота технического обслуживания должна соответствовать количеству отработанных часов, уровню запыленности, нагрузке в смену, заводским правилам и графику работы конкретного оборудования. В тех случаях, когда эти параметры различаются, следует использовать более строгий интервал.
Что следует проверять ежедневно и еженедельно?
Ежедневные проверки следует проводить вблизи тех частей, качество резки которых может быстро измениться. Осмотрите защитную линзу под подходящим инспекционным освещением. Проверьте отверстие сопла на наличие брызг, деформаций, засоров или других повреждений. После замены сопла или столкновения режущей головки убедитесь в правильности центрирования сопла перед началом нормальной работы.
Перед началом печати первого листа убедитесь, что автофокус и датчик высоты работают нормально. Давление вспомогательного газа должно оставаться стабильным во время фактического потока, а не только в режиме ожидания станка. Проверьте также ламели и опору листа. Сильно поврежденная опора может изменить расстояние между опорами или привести к смещению печатной формы при печати длинного контура.
Поддерживайте чистоту рабочей зоны и системы охлаждения.
Удалите шлак, отходы и обрезки с рабочей поверхности и вокруг теплообменника. Проверьте поток вытяжного воздуха. Сильное задымление, слабое всасывание или необычный запах могут указывать на засорение фильтра или воздуховода.
Еженедельная проверка должна включать проверку уровня чиллера, температуры воды, сигнализации, шлангов, фильтров, видимых соединений, направляющих, реек, шестерен, точек смазки, кабельных лотков и движущихся частей. Не следует подавать неконтролируемый сжатый воздух в электрические шкафы. Мелкая металлическая пыль может попасть в вентиляторы, разъемы, подшипники и датчики.
Проверка защитных световых завес, аварийных остановок, дверных выключателей и блокировок должна проводиться только в соответствии с утвержденной заводской процедурой. Никогда не следует обходить защитное устройство, чтобы продолжить производство.
Что следует проверять ежемесячно, ежеквартально и после обслуживания?
Более длительные интервалы полезны для решения проблем, которые сложнее заметить во время обычной смены. Вырежьте простую тестовую деталь с отверстием, пазом, углом и повторяющимся размером, а затем сравните ее с вашим обычным утвержденным результатом. Если та же самая деталь начинает смещаться, проверьте центрирование сопла, фокусировку, датчик высоты, перемещение листа, механический люфт и температурный режим, прежде чем переписывать программу.
Квалифицированные специалисты должны проверить электрические соединения, систему охлаждения корпуса, заземление, кабельные каналы, компоненты привода, болты, крышки, а также признаки перегрева или необычного износа. Зоны высокого напряжения и отсеки лазерных источников не являются точками технического обслуживания, выполняемого оператором.
После столкновения или обслуживания режущей головки
Не следует сразу же возобновлять серийное производство после столкновения головки, замены сопла или обслуживания режущей головки. Проверьте центрирование сопла, фокусировку, калибровку высоты и расстояние от сопла до головки, затем выполните пробный рез. Производство следует возобновить только тогда, когда образец вернется в ваш нормальный диапазон приемки.
Держите под рукой и основные расходные материалы. Защитные линзы, форсунки, керамические кольца и фильтры стоят недорого по сравнению с простой производственной линии. Отслеживайте использование по материалу, толщине, вспомогательному газу и часам работы. Это позволит вам создать гораздо более полезный запас запасных частей, чем просто заказывать одинаковое количество каждый месяц.
Как следует диагностировать проблемы с резкой до изменения параметров?
Одновременная регулировка мощности лазера, скорости, фокусировки и давления газа затрудняет поиск неисправностей. Даже если следующий рез выглядит лучше, вы все равно не знаете, какая именно настройка помогла исправить проблему.
Более упорядоченный порядок выглядит следующим образом: сначала состояние оборудования, затем оптика и сопло, подача газа, охлаждение и механическое состояние, и, наконец, параметры процесса. Та же логика полезна при дальнейшей работе. Параметры лазерной резки волоконным лазером углеродистой сталиИзнос сопла, загрязнение защитной линзы, плохое центрирование или изменение высоты среза могут испортить сохраненный рецепт, даже если настройки на экране не изменились.
Используйте симптомы, чтобы решить, что проверить в первую очередь.
| Симптом | Сначала проверьте | Изменение параметров при |
| Количество примесей внезапно увеличивается. | Сопло, поток газа, защитная линза, расстояние до сопла | Состояние оборудования стабильное. |
| Прокалывание пирсинга занимает больше времени. | Оптика, фокусировка, газоанализаторы, лазерные сигнализаторы | Физических неисправностей не обнаружено. |
| Небольшие отверстия теряют округлость. | Центрирование сопла, определение высоты, фокусировка, поддержка листа | Калибровка подтверждена. |
| Изменение заточки во время длинной резки | Плоскостность пластины, давление газа, охлаждение, высота | Состояние поставок и оборудования остается стабильным. |
Ведите простой учет технического обслуживания. Для полезной документации цеха достаточно указать дату, идентификатор станка, часы работы, результаты осмотра, замененные детали, номер аварийного сигнала или неисправности, предпринятые действия и дату закрытия.
Эти заметки становятся ценными, когда вчерашняя задача выполнилась успешно, а сегодняшняя — нет. Вместо того чтобы начинать с нуля, вы можете проверить, что изменилось между последним стабильным запуском и текущим.
Какой станок лазерной резки подходит для стабильного ежедневного производства?
Планирование технического обслуживания следует начинать еще до прибытия оборудования. Необходимо уточнить, с чем могут справиться операторы, для чего требуется квалифицированный специалист, какие запасные части следует иметь на месте, какая поддержка доступна и как интервалы технического обслуживания меняются в зависимости от количества отработанных часов.
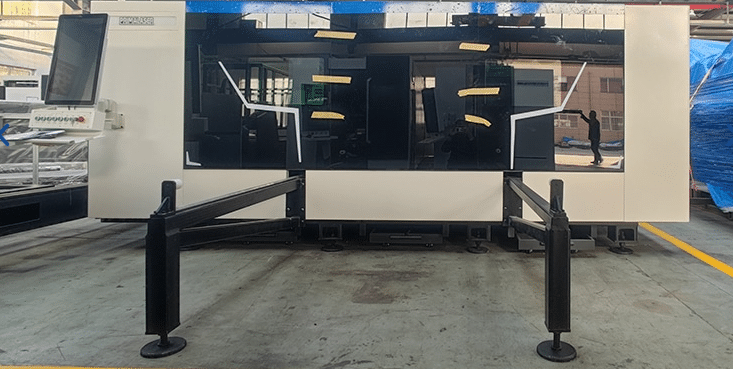
В Машина лазерной резки VIB Это один из вариантов для повторяющихся операций по обработке листового металла. Он может быть сконфигурирован с автофокусировкой, сервоприводом, линейными направляющими, функциями охлаждения и закрытой зоной резки. Мощность, рабочая зона, режущая головка, лазерный источник, система управления и другие детали варьируются в зависимости от конфигурации, поэтому предлагаемый станок следует проверять как полный комплект, а не как одну фиксированную спецификацию.
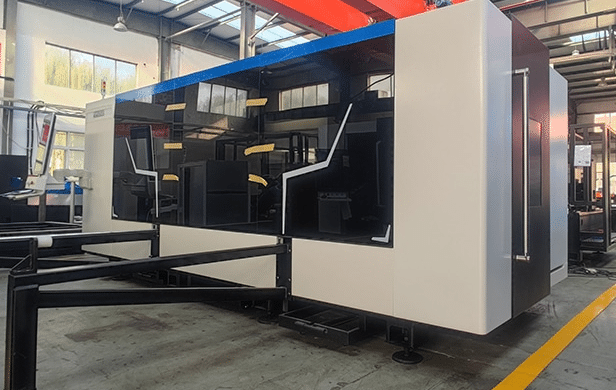
Эти особенности не отменяют необходимости в профилактическом техническом обслуживании. В цеху важно, насколько легко осматривать, калибровать, обслуживать станок и обеспечивать его необходимыми расходными материалами.
Для получения рекомендаций по установке, планированию технического обслуживания, устранению неполадок или поддержке операторов, Промышленность Победы также предоставляет техническая поддержка и обслуживание оборудованияПеред оформлением заказа обсудите график технического обслуживания и план по поставке запасных частей, а также тип материала, толщину, ежедневное время работы, вспомогательный газ, объем производства и потребности в автоматизации.
Вывод
Контрольный список технического обслуживания станка лазерной резки защищает не только оборудование. Он помогает контролировать качество резки, стабильность параметров, расход расходных материалов и время производства.
Ежедневная проверка должна охватывать режущую головку, защитную линзу, сопло, вспомогательный газ, систему охлаждения, опору листа и систему вытяжки. Еженедельная проверка должна включать очистку, смазку, проверку движения, фильтров и видимого износа. Ежемесячная и ежеквартальная проверка должна включать оценку повторяемости, калибровки, электрического и механического состояния, а также безопасности. После столкновения или обслуживания необходимо проверить центрирование, фокусировку, датчик высоты и качество резки, прежде чем возвращаться к серийному производству.
Самое главное — не следует рассматривать каждый неудачный рез как проблему с мощностью лазера или его параметрами. Сначала проверьте сам станок.
Если вы планируете запустить новую линейку продукции, контакт Victory Industry Укажите диапазон обрабатываемых материалов, толщину, количество часов ежедневной работы, план использования вспомогательных газов и производственные требования. Запросите конфигурацию оборудования, готового к техническому обслуживанию, и план по обеспечению запасными частями, вместо того чтобы ждать возникновения первой производственной проблемы.
Часто задаваемые вопросы
Как часто следует проводить техническое обслуживание станка для лазерной резки волоконным лазером?
Перед каждой сменой или ежедневно следует проводить базовые визуальные и производственные проверки. Очистка, смазка, калибровка, работы по охлаждению, проверка электрооборудования и специализированное обслуживание должны проводиться в соответствии с графиком работы, условиями труда, производственной нагрузкой и графиком технического обслуживания оборудования.
Влияет ли техническое обслуживание на мощность лазера?
Техническое обслуживание не изменяет запрограммированное значение мощности лазера. Загрязнение оптики, нестабильное охлаждение, повреждение сопла, плохое центрирование или проблемы с газом могут по-прежнему изменять энергию и газовые условия в точке резки. В этом случае одна и та же сохраненная программа может дать другой результат.
Почему параметры лазерной резки волоконным лазером внезапно перестают работать?
Настройки могут оставаться неизменными, если изменилось состояние оборудования. Перед повторным составлением рецепта проверьте защитную линзу, сопло, центрирование, фокусировку, поток газа, температуру охлаждения, расстояние от сопла до листа и опору листа.
Что следует проверить после столкновения режущей головки?
Проверьте состояние и центрирование сопла, фокусировку, датчик высоты, расстояние от сопла до заготовки и наличие видимых механических повреждений. Перед возобновлением серийного производства сделайте пробный распил и сравните его с общепринятым результатом.