

Une machine de découpe laser à fibre peut fonctionner de manière fiable pendant des années, à condition que la maintenance soit intégrée à la production courante et non effectuée après l'apparition d'une découpe défectueuse. Les premiers signes de problèmes sont souvent un ralentissement de la perforation, une augmentation des scories, des bords irréguliers, des trous instables ou un programme qui ne donne plus les mêmes résultats.
Utilisez cette liste de contrôle pour la maintenance de votre machine de découpe laser avant chaque prise de poste et à intervalles hebdomadaires, mensuels et trimestriels. Elle couvre la tête de découpe, la lentille de protection, la buse, le gaz d'assistance, le refroidisseur, le système de déplacement, l'extraction et les dispositifs de sécurité. Respectez le calendrier de maintenance de la machine et les procédures de sécurité de votre usine. Procédez au cadenassage/étiquetage et utilisez les EPI requis lorsque la tâche l'exige. Les armoires électriques, les composants haute tension, la source laser et les tests du système de sécurité doivent être effectués par du personnel formé et habilité.
Pourquoi la maintenance influe-t-elle sur les résultats de la découpe laser ?
Une machine de découpe laser à fibre fonctionne comme un système intégré. La tête de découpe, l'optique, la buse, l'alimentation en gaz, le refroidissement, le déplacement des axes, la détection de hauteur, le support de tôle et l'extraction influent tous sur la découpe finale. Si l'un de ces éléments dysfonctionne, le problème peut facilement être confondu avec un mauvais réglage de la puissance ou de la vitesse du laser.
La règle de base est simple : vérifiez la machine avant de modifier un programme de découpe éprouvé. Une lentille de protection contaminée peut réduire l’énergie du faisceau utilisable. Une buse endommagée ou décentrée peut perturber le flux de gaz. Un refroidissement insuffisant peut entraîner une modification instable du programme lors d’un long poste. Augmenter la puissance immédiatement risque de masquer le problème sous-jacent.
Liste de contrôle d'entretien rapide
| Fréquence | Vérifier | Condition de réussite | Si quelque chose ne va pas | Responsable |
| Avant chaque quart de travail | lentille de protection, buse, anneau en céramique | Propre, intact, sécurisé | Arrêtez, nettoyez ou remplacez | Opérateur |
| Avant chaque quart de travail | Centrage de la buse, détection de hauteur, autofocus | Autocontrôle normal | Recalibrez et effectuez une coupe d'essai | Opérateur / technicien |
| Tous les jours | gaz d'assistance, refroidisseur, tuyaux | Débit stable, aucune fuite ni alarme | Vérifier l'alimentation, le filtre, le régulateur et le refroidisseur. | Opérateur |
| Tous les jours | Lit, sommier à lattes, espace de travail, extraction | Pas de débris ; flux d'air normal | Enlever les déchets et vérifier les supports ou les filtres | Opérateur |
| Hebdomadaire | Rails, supports, lubrification, porte-câbles | Propre, lubrifié, aucune usure anormale | Effectuer ou organiser la réparation | Entretien |
| Mensuel / trimestriel | Pièce d'essai, éléments électriques, mécaniques et de sécurité | Les résultats correspondent aux enregistrements normaux | Intensifiez la pression avant que la production ne reprenne. | Technicien / qualité |
La fréquence de maintenance doit être adaptée aux heures de fonctionnement, au niveau de poussière, à la charge de travail, aux règles de l'usine et au planning de la machine. En cas de divergence, privilégiez l'intervalle le plus court.
Que faut-il vérifier quotidiennement et hebdomadairement ?
Les contrôles quotidiens doivent se concentrer sur les zones où la qualité de coupe peut varier rapidement. Examinez la lentille de protection sous un éclairage adapté. Vérifiez l'absence de projections, de déformations, d'obstructions ou d'autres dommages au niveau de l'orifice de la buse. Après un changement de buse ou une collision de la tête de coupe, assurez-vous du centrage de la buse avant de reprendre la production.
Avant la première impression, vérifiez que l'autofocus et la détection de hauteur fonctionnent correctement. La pression du gaz d'assistance doit rester stable pendant l'impression, et pas seulement à l'arrêt. Examinez également les lattes et le support de la plaque. Un support endommagé peut modifier la distance de projection ou entraîner un déplacement de la plaque lors du profilage.
Maintenez la zone de travail et le système de refroidissement propres.
Enlevez les scories, les déchets et les chutes de bois du lit et autour de la table d'échange. Vérifiez le débit d'air d'extraction. Une forte fumée, une faible aspiration ou une odeur inhabituelle peuvent indiquer un filtre encrassé ou un conduit obstrué.
L'entretien hebdomadaire doit inclure la vérification du niveau du refroidisseur, de la température de l'eau, des alarmes, des tuyaux, des filtres, des connexions visibles, des rails de guidage, des crémaillères, des pignons, des points de lubrification, des passe-câbles et des pièces mobiles. Ne pas souffler d'air comprimé non contrôlé dans les armoires électriques. De fines poussières métalliques peuvent s'infiltrer dans les ventilateurs, les connecteurs, les roulements et les capteurs.
Les barrières immatérielles de sécurité, les arrêts d'urgence, les interrupteurs de porte et les dispositifs de verrouillage ne doivent être vérifiés que conformément à la procédure d'usine approuvée. Il ne faut jamais contourner un dispositif de sécurité pour maintenir la production.
Que faut-il vérifier mensuellement, trimestriellement et après l'entretien ?
Des intervalles plus longs sont utiles pour détecter les problèmes plus difficiles à repérer lors d'un quart de travail normal. Découpez une pièce de test simple comportant un trou, une fente, un angle et une dimension répétée, puis comparez-la à votre résultat habituel validé. Si la même caractéristique commence à dériver, vérifiez le centrage de la buse, la mise au point, la détection de hauteur, le déplacement de la feuille, le jeu mécanique et l'état thermique avant de réécrire le programme.
Les techniciens qualifiés doivent inspecter les connexions électriques, le refroidissement de l'armoire, la mise à la terre, les chemins de câbles, les composants d'entraînement, les boulons, les couvercles et rechercher tout signe de surchauffe ou d'usure anormale. Les zones haute tension et les compartiments de la source laser ne sont pas des points d'intervention pour l'opérateur.
Service après collision ou de coupe-boulons
Ne reprenez pas immédiatement la production par lots après une collision de têtes d'usinage, un remplacement de buse ou une intervention sur la tête de coupe. Vérifiez le centrage, la mise au point, l'étalonnage en hauteur et la distance de séparation de la buse, puis effectuez une coupe d'essai. La production ne doit reprendre que lorsque l'échantillon est de nouveau conforme à vos exigences.
Ayez toujours en stock les consommables de base. Les lentilles de protection, les buses, les bagues en céramique et les filtres coûtent peu cher comparé à une chaîne de production à l'arrêt. Suivez leur utilisation par matériau, épaisseur, gaz d'assistance et heures de fonctionnement. Vous disposerez ainsi d'un stock de pièces détachées bien plus utile que si vous commandiez simplement la même quantité chaque mois.
Comment diagnostiquer les problèmes de coupe avant de modifier les paramètres ?
Modifier simultanément la puissance du laser, sa vitesse, sa mise au point et la pression du gaz complique le dépannage. Même si la découpe suivante est meilleure, vous ne saurez toujours pas quel réglage a permis d'améliorer le résultat.
L'ordre de nettoyage le plus simple est le suivant : état de la machine, puis optique et buse, alimentation en gaz, refroidissement et état mécanique, et enfin paramètres de processus. Cette même logique est utile pour la suite. Paramètres de découpe laser à fibre pour l'acier au carboneL’usure de la buse, la contamination de la lentille de protection, un mauvais centrage ou une modification de la hauteur de coupe peuvent gâcher une recette enregistrée même si les paramètres à l’écran n’ont pas bougé.
Utilisez le symptôme pour déterminer ce qu'il faut vérifier en premier.
| Symptôme | Vérifier d'abord | Modifier les paramètres lorsque |
| Les scories augmentent soudainement | Buse, débit de gaz, lentille de protection, distance de sécurité | L'état de la machine est stable |
| Le piercing prend plus de temps | Optique, réponse de mise au point, gaz, alarmes laser | Aucun défaut physique n'a été constaté. |
| Les petits trous perdent leur rondeur | Centrage de la buse, détection de hauteur, mise au point, support de feuille | L'étalonnage est confirmé |
| Changements de bord lors d'une longue coupe | Planéité de la plaque, pression du gaz, refroidissement, hauteur | L'approvisionnement et l'état des machines restent stables |
Tenez un registre de maintenance simple. La date, l'identifiant de la machine, les heures de fonctionnement, le résultat de l'inspection, les pièces remplacées, le numéro d'alarme ou de défaut, les actions entreprises et la date de clôture suffisent pour un registre d'atelier utile.
Ces notes s'avèrent précieuses lorsque la tâche d'hier s'est bien déroulée et que celle d'aujourd'hui échoue. Au lieu de repartir de zéro, vous pouvez ainsi vérifier ce qui a changé entre la dernière exécution stable et l'exécution actuelle.
Quelle machine de découpe laser est adaptée à une production quotidienne stable ?
La planification de la maintenance doit débuter avant même la livraison de la machine. Il convient de se renseigner sur les tâches que les opérateurs peuvent effectuer, celles qui nécessitent l'intervention d'un technicien qualifié, les pièces de rechange à stocker sur site, le support technique disponible et l'évolution des intervalles de maintenance en fonction des heures de fonctionnement.
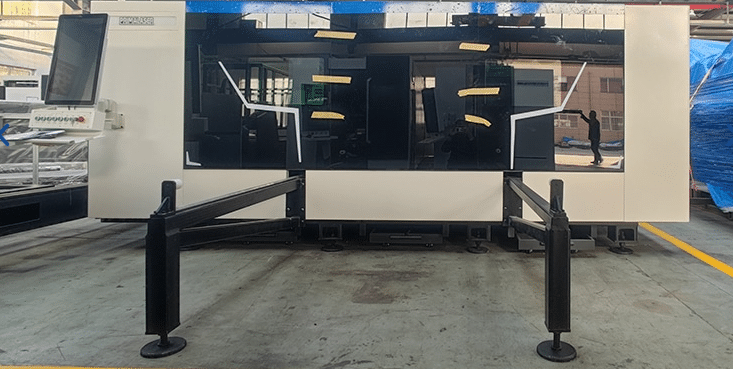
Le Machine de coupe laser VIB Cette machine est une option pour les travaux de tôlerie en série. Elle peut être configurée avec autofocus, servomoteur, guidages linéaires, système de refroidissement et zone de découpe fermée. La puissance, la zone de travail, la tête de découpe, la source laser, le système de commande et d'autres caractéristiques varient selon la configuration ; il est donc important de considérer la machine proposée comme un ensemble complet et non comme une configuration fixe.
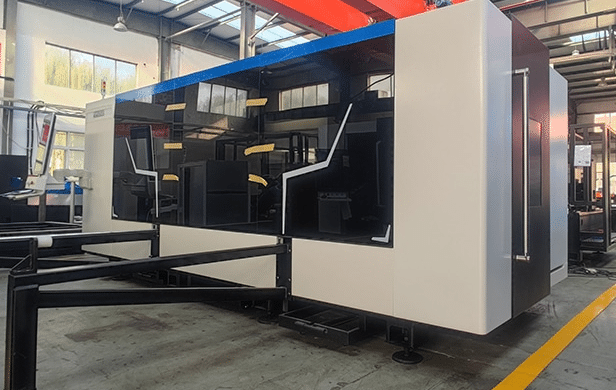
Ces fonctionnalités ne dispensent pas de la maintenance préventive. En atelier, l'essentiel est que la machine soit facile à inspecter, à calibrer, à entretenir et à approvisionner en consommables.
Pour obtenir des conseils d'installation, planifier la maintenance, dépanner ou assister les opérateurs, Industrie de la victoire fournit également services d'assistance technique et d'équipementAvant de passer commande, discutez du programme de maintenance et du plan de pièces de rechange, ainsi que du type de matériau, de l'épaisseur, des heures de fonctionnement quotidiennes, du gaz d'assistance, du volume de production et des besoins en automatisation.
Conclusion
Une liste de contrôle pour la maintenance d'une machine de découpe laser protège bien plus que l'équipement lui-même. Elle contribue à maîtriser la qualité de la découpe, la stabilité des paramètres, la consommation de consommables et le temps de production.
Les contrôles quotidiens doivent porter sur la tête de coupe, la lentille de protection, la buse, le gaz d'assistance, le refroidissement, le support de la feuille et l'aspiration. Les contrôles hebdomadaires doivent inclure le nettoyage, la lubrification, le fonctionnement, les filtres et l'usure visible. Les contrôles mensuels et trimestriels doivent porter sur la répétabilité, l'étalonnage, l'état électrique et mécanique, ainsi que les dispositifs de sécurité. Après une collision ou une intervention de maintenance, il convient de vérifier le centrage, la mise au point, la détection de hauteur et la qualité de coupe avant de reprendre la production en série.
Surtout, ne considérez pas chaque découpe imparfaite comme un problème de puissance ou de paramètre du laser. Vérifiez d'abord la machine elle-même.
Si vous prévoyez de lancer une nouvelle gamme de produits, contacter Victory Industry En précisant vos matériaux (épaisseur, durée de fonctionnement journalière, plan d'assistance gazeuse et exigences de production), demandez une configuration machine facilitant la maintenance et un plan de pièces détachées avant d'attendre le premier problème de production.
FAQ
À quelle fréquence faut-il entretenir une machine de découpe laser à fibre ?
Des contrôles visuels et de production de base doivent être effectués avant chaque poste ou quotidiennement. Le nettoyage, la lubrification, l'étalonnage, le refroidissement, l'inspection électrique et l'entretien spécialisé doivent être réalisés en fonction des heures de fonctionnement, des conditions de travail, de la charge de production et du calendrier de maintenance de la machine.
La maintenance a-t-elle une incidence sur la puissance du laser ?
La maintenance ne modifie pas la valeur de puissance laser programmée. Des optiques contaminées, un refroidissement instable, une buse endommagée, un mauvais centrage ou des problèmes de gaz peuvent néanmoins altérer l'énergie et les conditions de gaz au point de coupe. Un même programme enregistré peut alors produire un résultat différent.
Pourquoi les paramètres de découpe laser à fibre cessent-ils soudainement de fonctionner ?
Les réglages peuvent rester inchangés malgré une modification de l'état de la machine. Avant de relancer la recette, vérifiez la lentille de protection, la buse, le centrage, la mise au point, le débit de gaz, la température de refroidissement, la distance d'impression et le support de la feuille.
Que faut-il vérifier après une collision avec une tête de coupe ?
Vérifiez l'état et le centrage de la buse, la mise au point, la détection de hauteur, la distance de projection et tout dommage mécanique visible. Effectuez une coupe d'essai et comparez-la à un résultat conforme aux normes avant de relancer la production en série.