

Ищете лучший волоконный лазерный станок для резки толстых алюминиевых пластин в 2026 году? Начните с наиболее распространенных алюминиевых деталей, которые вы производите каждую неделю, а не с максимально толстой алюминиевой пластины, показанной на картинке. Для регулярного производства станок должен обладать достаточной мощностью лазера для типичного диапазона толщин алюминиевых деталей, которые вы производите на регулярной основе. Но этого недостаточно. Необходимы также стабильная пробивка, автофокусирующая режущая головка, надежная подача газа, прочная платформа, точное перемещение и достаточное охлаждение для длительных операций резки.
В данном руководстве алюминиевая пластина толщиной около 10 мм и более рассматривается как толстый материал в обычных работах с листовым металлом. Фактический предел изменяется в зависимости от сплава, требований к кромкам, производительности и конфигурации станка. Пластина толщиной 20 мм, которую можно разрезать один раз, также сильно отличается от пластины толщиной 20 мм, которую необходимо резать весь день с повторяющимися кромками.
Почему толстый алюминий сложнее резать?
Алюминиевый материал обладает высокой отражательной способностью на длине волны волоконного лазера и высокой теплопроводностью. С увеличением толщины пластины подвод стабильной энергии и удаление расплавленного металла становятся все более сложными.
Отражение, тепловой поток и пронзание
Первая проблема часто возникает во время пробивки, а не при длинном прямом разрезе. Слишком сильный нагрев вокруг места пробивки может расширить входное отверстие или оставить материал вокруг отверстия. Некачественное удаление расплавленного металла также может привести к образованию окалины.
Современные волоконно-лазерные системы предназначены для обработки алюминия, но при выполнении тяжелых работ все же следует поинтересоваться, обеспечивают ли лазерный источник и режущая головка надлежащую защиту от обратного отражения и функции контролируемой пробивки.
Как марка сплава влияет на качество резки
Не следует объединять значения 5052, 5083, 6061 и 7075 в одну группу параметров и ожидать того же результата.
Состав сплава, оксидная пленка, царапины, масло и состояние пластины могут влиять на качество пробивки и заточки. В повседневной работе после тестирования лучше сохранять отдельный рецепт резки для каждого сплава и толщины.
Плоскостность и обработка пластин
Изогнутая пластина изменяет расстояние от сопла до материала во время движения головки. Это влияет на фокусировку и поток вспомогательного газа, даже если запрограммированные настройки верны.
При работе с большими алюминиевыми пластинами важна и загрузка. Станина должна иметь достаточную опору, а для тяжелых заготовок необходим продуманный маршрут от загрузки до резки, а затем до гибки или сварки.
Какие характеристики станка наиболее важны для обработки толстостенного алюминия?
Мощный лазерный источник — это лишь одна часть установки. От окружающих компонентов зависит, сможет ли эта мощность использоваться стабильно.
Если вы все еще сравниваете типы лазеров для металлообработки, то вот этот. волоконный лазер против лазерного направляющего устройства CO₂ Это даёт полезную справочную информацию, прежде чем вы сузите выбор до мощного волоконного лазера.
Управление источником лазерного излучения и проколом
При работе с толстым алюминием необходимо проверить стабильность выходного сигнала, контролируемое пробивание, охлаждение и защиту от отраженной энергии.
Небольшие отверстия и большое количество проколов могут значительно замедлить работу, в отличие от скорости прямолинейной резки. Если на ваших чертежах много отверстий, запросите полное время цикла, а не одну указанную скорость.
Автоматическая фокусировка, определение положения головы и высоты.
Автоматически фокусирующаяся режущая головка экономит время на настройку при изменении толщины листа. Емкостной датчик высоты также помогает поддерживать стабильное расстояние до листа большого размера.
Состояние сопла, защитной линзы и головки по-прежнему требует регулярной проверки. Пробивка толстых листов создает более сложные условия работы вокруг режущей головки, чем обработка легких листов.
Жесткая платформа, движение и охлаждение
Для тяжелых пластин необходима жесткая опорная платформа. Точность сервопривода и линейных направляющих также имеет значение, когда траектория включает пазы, углы и небольшие внутренние элементы.
При покупке станка в 2026 году стоит обратить внимание не только на базовые характеристики движения. Такие функции, как автоматическая регулировка давления газа, базы данных параметров резки, мониторинг температуры головки в реальном времени, охлаждение сопла и система предотвращения столкновений, более актуальны для станков, которые регулярно переключаются между материалами и толщинами.
Какая мощность лазера необходима для обработки толстого алюминия?
Мощность лазера должна соответствовать объему работ, которые вы планируете выполнять регулярно. Закупка оборудования, особенно в редких случаях, когда требуется максимальная толщина, может привести к тому, что станок окажется неподходящим для остального вашего производства.
Согласуйте энергопотребление с нормальной рабочей нагрузкой.
В таблице ниже приведены практические ориентировочные точки резания для алюминиевого сплава. Они полезны для сравнения, но не должны рассматриваться как гарантированные пределы, поскольку сплав, состояние поверхности, источник лазерного излучения, режущая головка, газовая система и стандарт кромки могут изменить результат.
| Лазерная мощность | Толщина алюминия | Вспомогательный газ | Давление газа | Эталонная скорость |
| 6 кВт | 10 мм | Азот | 18 бар | 1,5–1,8 м/мин |
| 6 кВт | 12 мм | Азот | 18 бар | 0,8–1,0 м/мин |
| 12 кВт | 16 мм | Азот | 16 бар | 1,5–1,8 м/мин |
| 12 кВт | 20 мм | Азот | 16 бар | 0,8–1,2 м/мин |
| 20 кВт | 20 мм | Азот | 18 бар | 1,5–2,0 м/мин |
| 20 кВт | 25 мм | Азот | 18 бар | 1,0–1,2 м/мин |
Увеличение мощности с 12 кВт до 20 кВт связано не только с возможностью резки более толстой пластины. На той же алюминиевой пластине толщиной 20 мм эталонная скорость возрастает примерно с 0,8–1,2 м/мин до 1,5–2 м/мин.
Отделение стабильного производства от максимальной производительности резки
Это различие имеет значение при сравнении цитат.
Максимальная толщина резания показывает, что станок способен обработать материал в подходящих условиях. Стабильная толщина резания ставит более сложный вопрос: может ли он пробивать, резать и повторять обработку детали с приемлемой скоростью и качеством кромки в течение всей смены?
Поэтому не стоит ориентироваться только на максимальную толщину при покупке. Уточняйте в совокупности следующие параметры: сплав, толщина, газ, скорость, время пробивки, состояние шлака и повторяемость.
Какие параметры резки влияют на качество толстостенного алюминия?
Мощность лазера не может исправить все дефекты кромки. Фокусировка, давление газа, размер сопла, состояние пластины и последовательность пробивки должны работать согласованно.
Существующий Руководство по параметрам лазерной резки волоконным лазером В данном случае это полезно, поскольку рассматривает мощность как один из компонентов системы резки, а не как единственную переменную.
Стабильность азота, сухого воздуха и газов
Азот — распространенный выбор, когда требуется блестящая кромка с минимальным окислением. Сухой сжатый воздух можно использовать, если это позволяет требуемый стандарт качества кромки, а подача воздуха остается чистой и стабильной.
В некоторых процессах с высокой мощностью могут также использоваться поддерживаемые методы смешивания газов. Не следует копировать фиксированное соотношение газов с другого оборудования. Газовая система и процесс резки должны сначала его поддерживать.
Давление под потоком имеет большее значение, чем показания манометра в режиме холостого хода. Если давление падает на протяжении длинного контура, нижний край может измениться до завершения программы.
Фокусировка, сопло и защитная линза
Положение фокуса изменяет распределение энергии по пластине. Диаметр сопла влияет на поток газа через пропил. Загрязненная защитная линза или смещенное от центра сопло могут испортить набор параметров, который хорошо работал накануне.
При выполнении повторяющихся работ используйте проверенные настройки для конкретного сплава и толщины, вместо того чтобы каждый раз заново моделировать процесс.
Как следует тестировать и подбирать оборудование для производства?
Образец из выставочного зала полезен, но ваша собственная табличка и чертеж расскажут вам гораздо больше.
Проверьте свои собственные материалы и чертежи.
Укажите мелкие отверстия, пазы, острые углы, длинные контуры и детали с важными допусками. Запишите марку листового металла, толщину, скорость резки, количество проколов, расход газа, шлак, конусность и время вторичной шлифовки.
Проведите повторный анализ образца после того, как машина поработает некоторое время. Повторяемость результатов в течение длительного времени гораздо важнее, чем одна чистая первая деталь.
Компания Victory Industry также может предоставить услуги по технологическим процессам и оборудованию в части конфигурации, тестирования образцов и планирования производства, когда режущий инструмент должен соответствовать существующему рабочему процессу.
Посмотрите на весь производственный процесс.
Время на нарезку — это лишь часть производственного процесса. Смена поддонов, загрузка пластин, разгрузка, сортировка и перемещение к следующему этапу — все это увеличивает время.
Для больших заготовок из толстого алюминия это становится еще более очевидным. Если скорость обработки листового металла недостаточна, дополнительная мощность лазера не решит проблему узкого места.
Какая машина компании Victory Industry подойдёт для этой задачи?
Для обработки толстых алюминиевых листов... Машина лазерной резки VIB Это наиболее подходящий продукт для презентации.
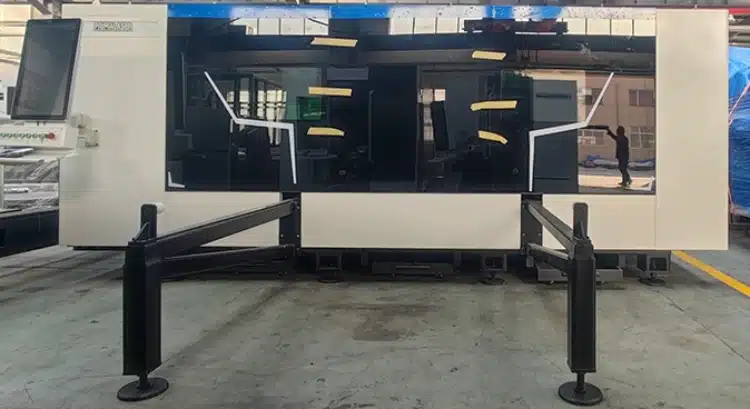
Серия VIB предназначена для высокоточной резки листового металла и предлагает лазерную мощность от 1500 до 20000 Вт. Модель VIB6025 обеспечивает рабочую зону резки 6000 × 2500 мм с точностью позиционирования 0,05 мм и точностью перепозиционирования 0,03 мм. В линейку также входят усовершенствованная режущая головка, прочная сварная платформа, сервопривод, линейные направляющие и возможность использования газа высокого давления.
Вы можете сравнить его с другими Варианты лазерных станков для резки от Victor Industry Если ваш стандартный размер листового металла или ассортимент продукции отличаются, покупатели, желающие проверить историю оборудования компании и ее подход к контролю качества, также могут ознакомиться с информацией на сайте. Промышленность Победы и его информация о компании.
Вывод
Лучший волоконный лазерный станок для резки толстых алюминиевых пластин в 2026 году — это станок, способный многократно обрабатывать стандартные сплавы и толщины с приемлемой скоростью и качеством кромок.
Проверяйте мощность лазера, пробивку, подачу газа, управление фокусировкой, состояние сопла, точность перемещения, жесткость рабочей платформы, охлаждение и удобство обращения как единую систему. Самое важное — разделяйте максимальную толщину резки, которую можно обрабатывать ежедневно, от толщины, которую можно обрабатывать каждый день.
Если вы сравниваете различные конфигурации, отправьте марку сплава, толщину пластины, чертежи, размеры отверстий и ожидаемый результат через систему. Страница контактов компании Victory Industry и запросите пробный образец резки, прежде чем выбирать окончательный станок.
Часто задаваемые вопросы
Какой толщины алюминий считается при лазерной резке волоконным лазером?
Толщина листового алюминия в обычных условиях обработки составляет около 10 мм и более, что является полезной отправной точкой для обсуждения этого материала, однако практическое определение зависит от мощности лазера, сплава, скорости и требуемого качества кромки.
Какая мощность лазера необходима для обработки алюминия толщиной 20 мм?
В качестве ориентиров можно использовать как настройки процесса мощностью 12 кВт, так и 20 кВт. При мощности 12 кВт скорость обработки алюминиевого сплава толщиной 20 мм составляет примерно 0,8–1,2 м/мин, тогда как при мощности 20 кВт — примерно 1,5–2 м/мин при соответствующей подаче азота.
Всегда ли 20 кВт лучше, чем 12 кВт, для алюминия?
Нет. Более высокая мощность может повысить скорость и обеспечить больший запас для работы с более толстыми материалами, но правильный выбор все равно зависит от вашей обычной толщины, количества проколов, стоимости газа, стандарта кромки и ежедневной рабочей нагрузки.
Почему толстый слой алюминия оставляет осадок на дне?
К распространённым причинам относятся неподходящая фокусировка, недостаточный или нестабильный поток газа, проблемы с соплом, неправильная скорость, состояние пластины и неправильная последовательность пробивки. Увеличение мощности лазера само по себе может не решить проблему.
Необходимо ли использовать азот для каждой работы с алюминием?
Нет. Азот полезен, когда важна низкая степень окисления кромки. Сухой сжатый воздух может подойти для некоторых работ, если это позволяет требуемая чистота кромки. Окончательный выбор следует проверить на примере вашей детали.
Что следует запросить во время проверки оборудования?
Запросите информацию о скорости резки, времени пробивки, давлении и расходе газа, качестве отверстия, ширине пропила, конусности, количестве окалины на дне, повторяемости и объеме последующей чистовой обработки. По возможности, предоставьте свой сплав и чертеж.