

2026年に厚板アルミニウム加工に最適なファイバーレーザー切断機をお探しですか?まずは、写真に写っている最も厚いアルミニウム板ではなく、毎週生産している最も一般的なアルミニウム部品から始めましょう。通常の生産に使用する機械は、日常的に生産するアルミニウム部品の一般的な厚さ範囲に対応できる十分なレーザー出力を備えている必要があります。しかし、それだけでは十分ではありません。安定した貫通、オートフォーカス切断ヘッド、信頼性の高いガス供給、頑丈なベッド、精密な動作、そして長時間の切断作業に対応できる十分な冷却機能も必要です。
このガイドでは、厚さ10mm以上のアルミ板を一般的な板金加工における厚板材として扱います。実際の限界は、合金の種類、エッジの要求仕様、生産量、機械構成によって異なります。また、一度だけ切断できる20mm板と、一日中繰り返し切断して均一なエッジを実現しなければならない20mm板は、全く異なるものです。
厚いアルミニウムはなぜ切断が難しいのか?
アルミニウム材料は、ファイバーレーザーの波長において高い反射率と高い熱伝導率を有する。板厚が増加するにつれて、安定したエネルギーの供給と溶融金属の除去がより困難になる。
反射、熱流、貫通
最初の問題は、長い直線切断よりもむしろ穿孔時に発生することが多い。穿孔部周辺の過度の熱は、入口の拡大や穴の周囲への金属の残留を引き起こす可能性がある。また、溶融金属の除去不良も底部のドロス(金属くず)の発生につながる。
最新のファイバーレーザーシステムはアルミニウム加工用に設計されていますが、重加工を行う場合は、レーザー光源と切断ヘッドが適切な後方反射防止機能と制御された穿孔機能を備えているかどうかを確認する必要があります。
合金グレードが切削に及ぼす影響
5052、5083、6061、7075を1つのパラメータグループに入れて、同じ結果を期待しないでください。
合金組成、酸化皮膜、傷、油分、板の状態は、穿孔や刃先の品質に影響を与える可能性があります。日常的な生産においては、試験を行った上で、合金の種類と板厚ごとに個別の切削レシピを保存しておくのが望ましいでしょう。
プレートの平面度と取り扱い
湾曲したプレートは、ヘッドの移動中にノズルと被写界深度の距離を変化させます。そのため、プログラムされた設定が正しくても、焦点やアシストガスの流量に影響が出ます。
大型のアルミ板の場合、荷重のかけ方も重要です。ベッドには十分な支持力が必要であり、重い板材は、荷重から切断、そして曲げ加工や溶接に至るまで、適切な経路を確保する必要があります。
厚板アルミニウム加工において最も重要な機械特性とは?
高出力レーザー光源は装置の一部に過ぎない。その出力を安定して使用できるかどうかは、周囲のハードウェアによって決まる。
もしあなたがまだ金属加工用のレーザーの種類を比較しているなら、 ファイバーレーザーとCO₂レーザーの比較ガイド 高出力ファイバーレーザーに絞り込む前に、役立つ背景情報を提供します。
レーザー光源および穿孔制御
厚いアルミニウムの場合は、安定した出力、制御された貫通、冷却、および反射エネルギーに対する保護を確認してください。
小さな穴や多数の穴あけ箇所は、直線切削速度が示す以上に作業速度を低下させる可能性があります。図面に多数の穴がある場合は、表面的な速度表示ではなく、全体のサイクルタイムを問い合わせてください。
オートフォーカス、頭部・高さ検知機能
オートフォーカス式切断ヘッドは、板厚が変わる際のセットアップ時間を短縮します。また、静電容量式高さセンサーにより、大型シートでも安定した切断距離を維持できます。
ノズル、保護レンズ、およびヘッドの状態は、定期的な点検が必要です。厚板の穿孔は、薄板の加工に比べて、切断ヘッド周辺に過酷な負荷がかかります。
剛性ベッド、モーション、および冷却
重量のあるプレートには、剛性の高いベッドが必要です。経路にスロット、コーナー、小さな内部形状が含まれる場合、サーボの応答性とリニアガイドの精度も重要になります。
2026年製の機械を購入する際には、基本的な動作仕様だけでなく、より広い視野で検討する価値があります。材料や厚みを頻繁に切り替える機械では、自動ガス圧調整、切断パラメータデータベース、リアルタイムのヘッド温度監視、ノズル冷却、衝突防止制御といった機能がより有効に活用できます。
厚いアルミニウムを加工するには、どれくらいのレーザー出力が必要ですか?
レーザー出力は、定期的に行う作業内容に見合ったものでなければなりません。まれに発生する最大厚さの加工注文に合わせて機械を購入すると、その後の生産工程に合わない機械になってしまう可能性があります。
通常のワークロードに合わせて電力を調整する
下の表は、アルミニウム合金の実用的な切断基準値を示しています。これらは比較に役立ちますが、合金の種類、表面状態、レーザー光源、切断ヘッド、ガスシステム、刃先基準などによって結果が変わる可能性があるため、保証された限界値として扱うべきではありません。
| レーザー出力 | アルミニウムの厚さ | アシストガス | ガス圧 | 基準速度 |
| 6kW | 10 mm | 窒素 | 18バール | 1.5~1.8m/分 |
| 6kW | 12 mm | 窒素 | 18バール | 0.8~1.0 m/分 |
| 12kW | 16mm | 窒素 | 16バール | 1.5~1.8m/分 |
| 12kW | 20 mm | 窒素 | 16バール | 0.8~1.2 m/分 |
| 20kW | 20 mm | 窒素 | 18バール | 1.5~2.0 m/分 |
| 20kW | 25mm | 窒素 | 18バール | 1.0~1.2 m/分 |
12kWから20kWへの出力向上は、単に板厚を厚くするためだけのものではありません。同じ20mm厚のアルミニウム合金板の場合、基準速度は約0.8~1.2m/分から1.5~2m/分に上昇します。
安定生産と最大切断を分離する
この違いは、見積もりを比較する際に重要になります。
最大切断厚さは、適切な条件下で機械が材料を切断できる能力を示します。安定した生産厚さは、より難しい問いを投げかけます。つまり、機械は1シフトを通して、許容できる速度とエッジ品質で部品の穴あけ、切断、そして繰り返し加工を行うことができるかということです。
そのため、最大厚さの数値だけで購入を決めてはいけません。合金の種類、厚さ、ガスの種類、速度、穿孔時間、ドロスの状態、再現性など、すべてを総合的に確認してください。
厚板アルミニウムの品質に影響を与える切削パラメータはどれですか?
レーザー出力だけでは、すべての不良エッジを修正することはできません。焦点、ガス圧、ノズルサイズ、プレートの状態、および穿孔順序が総合的に考慮される必要があります。
既存の ファイバーレーザー切断パラメータガイド これは、電力を唯一の変数としてではなく、切断設定の1つの要素として扱うため、ここで役立ちます。
窒素、乾燥空気、ガスの安定性
酸化が少なく、光沢のある刃先を求める場合、窒素は一般的な選択肢です。必要な刃先品質基準を満たし、かつ空気供給が清潔で安定している場合は、乾燥圧縮空気の使用も検討できます。
高出力プロセスの中には、サポートされているガス混合方式を使用するものもあります。他の機械の固定ガス比率をそのままコピーしないでください。まず、ガスシステムと切断プロセスがその比率に対応している必要があります。
流れの圧力は、アイドル時の圧力計の読み値よりも重要です。長い等高線測定中に圧力が低下すると、プログラムが終了する前に底辺が変化する可能性があります。
フォーカス、ノズル、保護レンズ
焦点位置によって、プレート全体へのエネルギーの分配方法が変わります。ノズル径は、切断溝を通るガス流量に影響します。保護レンズが汚れていたり、ノズルが中心からずれていたりすると、前日までうまくいっていたパラメータ設定が台無しになることがあります。
繰り返し行う作業の場合は、毎回工程を再構築するのではなく、合金の種類と厚さごとに実績のある設定を保持しておくと良いでしょう。
機械をテストし、生産現場に適合させるにはどうすればよいでしょうか?
ショールームのサンプルも役立ちますが、自分で作ったプレートと図面の方がはるかに多くのことを教えてくれます。
自分の材料と図面をテストする
小さな穴、スロット、鋭角、長い輪郭、および重要な公差を持つ部品を含めてください。プレートのグレード、厚さ、切削速度、穿孔回数、ガス使用量、ドロス、テーパー、および二次研削時間を記録してください。
機械がしばらく稼働した後、別のサンプルを採取してください。最初の1つの部品がきれいであることよりも、長期間にわたる再現性の方が価値があります。
Victory Industry は、 プロセスおよび機器サービス カッターを既存のワークフローに適合させる必要がある場合、構成、サンプルテスト、および生産計画に関して。
生産フロー全体を見てみましょう
切断時間は生産量の一部にすぎません。パレット交換、プレートの積み込み、積み下ろし、仕分け、次の工程への移動など、すべてに時間がかかります。
大型で厚みのあるアルミニウム板の場合、この問題はより顕著になります。板材の搬送速度が追いつかない場合、レーザー出力を上げてもボトルネックは解消されません。
どのビクトリー・インダストリー製マシンがその仕事に最適か?
厚いアルミ板加工の場合、 VIBレーザー切断機 紹介するのに最も適した製品です。
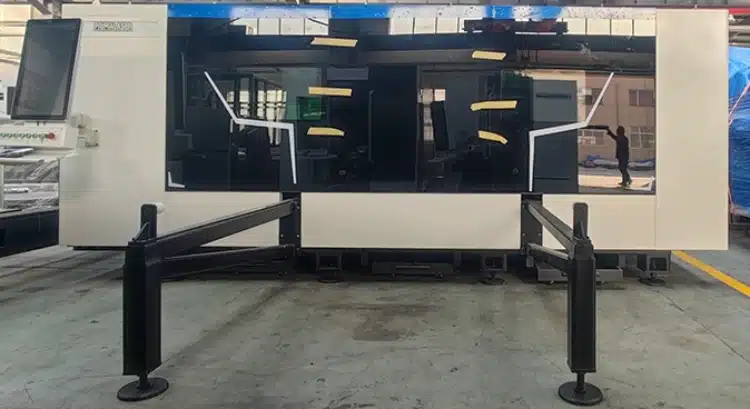
VIBシリーズは、重厚な板金切断向けに設計されており、1500Wから20000Wまでのレーザー出力を提供します。VIB6025は、6000×2500mmの切断エリアを備え、位置決め精度は0.05mm、再位置決め精度は0.03mmです。このシリーズには、高度な切断ヘッド、頑丈な溶接ベッド、サーボモーション、リニアガイド、高圧ガスオプションも含まれています。
他のものと比較できます Victory Industryのレーザー切断機オプション 通常のプレートサイズや生産構成が異なる場合。会社の設備の経歴や品質への取り組みを確認したいバイヤーは、 ウイニングインダストリー そしてその 会社情報.
結論
2026年における厚板アルミニウム板に最適なファイバーレーザー切断機とは、通常の合金と厚さの切断を、許容できる速度と切断面品質で繰り返し処理できる機械のことです。
レーザー出力、穿孔、ガス供給、焦点制御、ノズル状態、動作精度、ベッド剛性、冷却、およびハンドリングをシステム全体として確認してください。最も重要なのは、一度限りの最大切断量と、毎日実行できる厚さを区別することです。
構成を比較する場合は、合金グレード、板厚、図面、穴のサイズ、および予想される出力を以下の方法で送信してください。 Victory Industryの連絡先ページ 最終的な機械を選ぶ前に、サンプル切断テストを依頼してください。
よくある質問
ファイバーレーザー切断において、厚いアルミニウムとはどのようなものか?
通常の板金加工において、厚さ10mm以上を厚手のアルミニウムについて議論する際の出発点として用いるのが適切だが、実際の定義はレーザーの出力、合金の種類、速度、および要求される切断面の品質によって異なる。
20mm厚のアルミニウムを加工するには、どれくらいのレーザー出力が必要ですか?
12kWと20kWのプロセス設定はどちらも参考値として使用できます。12kWの設定では、20mm厚のアルミニウム合金の場合、約0.8~1.2m/分、20kWの設定では、対応する窒素設定で約1.5~2m/分となります。
アルミニウム加工において、20kWは常に12kWよりも優れているのでしょうか?
いいえ。出力が高いほど速度が向上し、より厚いワークに対応できる余裕が生まれますが、最適な選択は、通常のワークの厚さ、穿孔回数、ガス代、エッジの基準、および日々の作業量によって異なります。
厚いアルミニウムはなぜ底にドロスを残すのか?
一般的な原因としては、焦点のずれ、ガス流量の不足または不安定、ノズルの問題、速度の誤り、プレートの状態、穿孔シーケンスの不備などが挙げられます。レーザー出力を上げるだけでは解決しない場合があります。
アルミニウム加工には必ず窒素が必要ですか?
いいえ。窒素は、酸化の少ないエッジが重要な場合に有効です。乾燥圧縮空気は、必要なエッジ仕上げが許す場合、一部の作業に適している可能性があります。最終的な選択は、実際の部品で確認する必要があります。
機械テストの際に何を質問すべきですか?
切断速度、穴あけ時間、ガス圧と消費量、穴の品質、切削幅、テーパー、底部のドロス、再現性、および切断後の仕上げ量について確認してください。可能な限り、ご自身の合金と図面をご持参ください。