

A escolha de uma máquina de corte a laser de fibra para aço inoxidável deve começar pelas peças que você precisa fabricar, e não pela maior potência (em watts) apresentada no orçamento.
As suas especificações habituais de aço inoxidável, como tipo, espessura, diâmetro dos furos, tolerâncias de estampagem, requisitos de borda e volume de produção diário, influenciam a configuração final. Uma oficina que corta painéis decorativos finos tem uma função diferente de uma fábrica que produz peças mais espessas em lotes maiores. Mesmo quando ambos os compradores processam aço inoxidável, a configuração da máquina pode ser bastante diferente.
Para muitas aplicações em chapas metálicas, o laser de fibra é uma escolha prática, pois lida bem com aço inoxidável, detalhes pequenos e peças encaixadas. A qualidade da peça acabada ainda depende do controle de movimento, da estabilidade da cabeça de corte, do gás auxiliar, do foco, da condição do bocal e da estrutura da máquina.
Se você ainda está comparando processos de corte, o Guia de corte: laser de fibra, CO2 e plasma Oferece um ponto de partida útil para a fabricação de chapas metálicas. Uma vez que o processo de corte a laser por fibra seja o desejado, retorne aos seus próprios desenhos e metas de produção.
Defina seus requisitos de corte de aço inoxidável
Antes de discutirmos a potência do laser, descreva como seria uma peça finalizada aceitável.
Comece pelos tipos e espessuras de aço inoxidável que compõem a maior parte do seu trabalho. Em seguida, observe os detalhes das peças que geralmente causam problemas na produção. Isso pode incluir furos pequenos, ranhuras estreitas, cantos fechados, bordas retas longas, peças encaixadas muito próximas umas das outras ou dimensões que exigem controle preciso.
O tamanho do lote também importa. Um bom protótipo diz pouco sobre a produção em série se o resultado mudar após algumas horas de funcionamento.
Considere também o próximo processo. As peças que serão dobradas ou soldadas podem exigir um acabamento de borda diferente dos painéis visíveis que serão polidos ou montados. Esmerilhamento, rebarbação e limpeza adicionam tempo ao processo.
Transformar desenhos em itens de aceitação
Utilize seu desenho original como base para o teste na máquina.
Marque as dimensões externas, os diâmetros críticos dos furos, o espaçamento entre furos, ranhuras, detalhes dos cantos e quaisquer características com requisitos de tolerância específicos. Esses serão os pontos que devem ser verificados após o corte.
Defina também os requisitos de corte: nível de oxidação aceitável, nível de rebarba e se o fio deve estar pronto para o próximo processo sem necessidade de retificação.
A tolerância de desenho deve permanecer como meta de aceitação. Não a substitua por um valor geral de precisão da máquina encontrado em um folheto informativo.
Separe a precisão da máquina das tolerâncias da peça.
As especificações de posicionamento da máquina descrevem como os eixos da máquina se movem sob determinadas condições de teste. A tolerância da peça acabada é uma questão diferente.
A peça final também é afetada pela planicidade do material, entrada de calor, foco, fornecimento de gás, condição do bico, compensação e geometria da peça.
Ao comparar duas máquinas, utilize o mesmo desenho e o mesmo método de inspeção. Meça os mesmos pontos com o mesmo tipo de ferramenta e inspecione diversas peças repetidas após a máquina atingir a condição normal de operação. Isso proporciona uma visão mais precisa do desempenho da produção do que uma única medição de posição.
Escolha a potência do laser ideal para sua mistura de peças.
A potência do laser afeta a capacidade de corte, o tempo de perfuração e a velocidade de corte, especialmente à medida que a espessura do aço inoxidável aumenta. No entanto, mais potência não significa automaticamente maior precisão ou melhor custo-benefício.
Comece analisando a faixa de espessura que representa a maior parte dos seus pedidos. Se a maior parte do trabalho for com aço inoxidável fino ou médio, comprar uma configuração de potência muito maior pode não resolver um problema real de produção. Se o aço inoxidável mais espesso for utilizado regularmente e o tempo de corte já limitar a produtividade, talvez valha a pena testar uma opção de maior potência.
A decisão deve ser baseada na variedade de seus pedidos. Oficinas que produzem lotes pequenos podem valorizar a flexibilidade, enquanto fábricas de produção repetitiva podem se preocupar mais com o tempo de produção e o custo por peça aceitável.
Compare o tempo total do ciclo antes de uma atualização de energia.
Não julgue uma máquina apenas pela velocidade de corte mostrada no controlador.
Cronometre todo o processo. Inclua o carregamento da chapa, a localização das bordas, a perfuração, o corte, a movimentação da mesa de troca, o descarregamento, a remoção da peça e qualquer rebarbação ou limpeza necessária posteriormente.
Para peças com muitos furos, segmentos de linha curtos e cantos vivos, a aceleração, a perfuração e a estratégia de trajetória podem limitar a produção antes mesmo que a potência do laser o faça.
| O que você traz | O que gravar | O que isso lhe diz |
| Principais tipos e espessuras de aço inoxidável | Proporção de pedidos normais e tamanho do lote | Qual configuração deve ser testada primeiro? |
| Desenho representativo de produção | Perfuração, corte e tempo total do lote | Se a energia é realmente o gargalo. |
| Dimensões críticas | Valor nominal, valor medido e desvio | Se a amostra corresponde ao desenho. |
| Requisitos de borda | Escória, oxidação, rebarbas e limpeza | Se é necessário processamento secundário |
| Configuração de gás auxiliar | Consumo de gás nas mesmas condições de trabalho | Impacto nos custos operacionais |
| Amostras repetidas | Variação entre várias partes | Se o resultado é estável |
A capacidade máxima de corte e a capacidade normal de produção também devem ser mantidas separadas. Uma máquina pode cortar uma determinada espessura, mas isso não significa que as mesmas condições proporcionem a qualidade de corte, a velocidade e a repetibilidade necessárias para seus pedidos normais.
Para obter mais informações sobre como adequar a potência ao material e às necessidades de produção, consulte o guia de potência do laser de fibra. Use as orientações gerais de potência como um filtro inicial e, em seguida, confirme a escolha final com seu próprio teste de corte.
Verifique a precisão da máquina, a qualidade da borda e o gás auxiliar.
Uma vez definida a faixa de potência, o restante da máquina torna-se igualmente importante.
A resposta do servo afeta a forma como a cabeça de corte lida com raios pequenos, cantos vivos e mudanças de direção. As guias lineares influenciam a qualidade do movimento. A rigidez da viga do pórtico e a estabilidade da mesa da máquina ajudam a controlar a vibração quando a máquina opera em velocidade de produção.
A cabeça de corte também precisa de um controle de altura estável. Alterações na distância entre o bocal e a chapa podem afetar o fluxo de gás e o formato do corte.
O foco automático pode ser útil quando a produção alterna entre diferentes espessuras, mas a presença de uma cabeça de corte com foco automático não garante que as peças acabadas atenderão às suas tolerâncias. É apenas uma parte do sistema de corte.
Mantenha as condições do gás, do foco e do bico estáveis.
O nitrogênio é comumente usado quando o aço inoxidável precisa de uma borda brilhante com oxidação limitada. Isso pode ser útil para peças visíveis ou peças que serão submetidas a processos de dobra, soldagem ou montagem sem a necessidade de um acabamento de borda extenso.
O nitrogênio sozinho não garante um corte limpo. A pureza do gás, a estabilidade da pressão, a condição do bico, o alinhamento do bico, a altura de corte, a posição do foco e a velocidade de corte, todos esses fatores influenciam o resultado.
Se a velocidade for muito alta, pode ocorrer corte incompleto ou formação de escória na borda inferior. O excesso de calor pode alargar a largura do corte e aumentar a distorção.
Uma largura de corte maior não é automaticamente um defeito. O que importa é se a largura do corte permanece estável e se a compensação programada produz uma peça acabada que atende ao desenho.
Um bocal danificado, sujo ou mal centrado altera o padrão de fluxo de gás mesmo quando os parâmetros programados permanecem os mesmos. As lentes de proteção e o caminho óptico também devem ser verificados durante testes mais longos.
Valide o desempenho com um teste de corte de amostra.
Um teste de amostra útil deve ser o mais semelhante possível ao trabalho que você realmente planeja executar.
Envie ao fornecedor as especificações e espessuras do aço inoxidável que você normalmente compra. Inclua um desenho representativo e identifique as dimensões ou características mais importantes. Victory Industry's serviços personalizados de processos e equipamentos Pode ser usado para discutir a configuração da máquina, o corte de amostras e os requisitos de produção relacionados ao seu material e desenho.
Evite usar apenas um quadrado simples ou um grande contorno externo para o teste. Adicione detalhes que normalmente dificultam a produção, como furos pequenos, ranhuras estreitas, cantos fechados, bordas retas longas e peças encaixadas muito próximas umas das outras.
Antes do corte, defina em conjunto o que será verificado. Registre o modelo da máquina, a configuração do laser, a cabeça de corte, o gás auxiliar e as condições utilizadas no teste. Para a amostra em si, registre as dimensões nominais, as dimensões medidas, a presença de escória visível, oxidação, rebarbas e se é necessário um acabamento secundário.
Registre o tempo de perfuração, o tempo de corte e o tempo total do lote para identificar o gargalo real. Verifique também o consumo de gás, caso o nitrogênio represente um custo operacional significativo.
Repita o teste.
Uma peça bem acabada demonstra que a máquina consegue produzir esse resultado uma única vez. Várias peças cortadas sob as mesmas condições fornecem uma indicação melhor da possibilidade de replicação do resultado. Ao comparar duas configurações de máquina, mantenha o material, o desenho, o método de inspeção e os critérios de aceitação iguais.
Para comparações de custos operacionais, calcule os custos em torno de peças aceitáveis do mesmo lote. Gás, eletricidade, consumíveis, mão de obra e pós-processamento podem ser incluídos, mas deixe os limites do cálculo bem claros. Não use a potência da fonte de laser como substituto para o consumo total de eletricidade da máquina.
Avalie a máquina de corte a laser VIP para sua oficina.
O Máquina de corte de laser VIP É uma opção a ser avaliada para a produção de chapas de aço inoxidável.
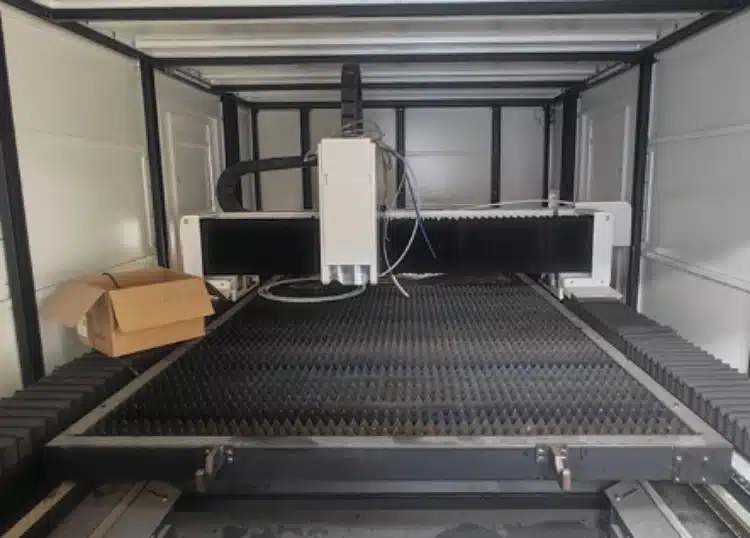
Em vez de escolher apenas com base nas especificações principais, confirme a configuração exata que está sendo cotada. Isso deve incluir o modelo oferecido, a área de trabalho, a fonte de laser, a cabeça de corte, o sistema de controle, o sistema de gás auxiliar, o sistema de refrigeração e qualquer equipamento opcional necessário para sua produção.
Os parâmetros técnicos VIP publicados incluem uma precisão de posicionamento de 0,05 mm e uma precisão de reposicionamento de 0,03 mm. Considere-os como especificações de movimento da máquina, e não como uma garantia de que todas as peças acabadas em aço inoxidável manterão a mesma tolerância.
Pergunte a qual modelo os valores se aplicam e quais as condições de teste subjacentes. Em seguida, use amostras cortadas para verificar se as dimensões críticas podem ser produzidas de forma consistente.
A mesma abordagem deve ser usada para a potência do laser. As configurações disponíveis podem variar de acordo com o modelo e o pacote, portanto, a cotação atual e a folha de configuração devem ser a base para a compra. Se diferentes opções de potência estiverem sendo consideradas, solicite uma proposta de corte de amostra usando o mesmo desenho.
A área de trabalho deve ser compatível com o tamanho da chapa e o plano de encaixe. Uma mesa de trabalho com troca de peças pode reduzir o tempo de espera entre as chapas, mas sua utilidade ainda depende do método de carregamento, do fluxo de trabalho do operador e da remoção das peças.
Um invólucro fechado é uma característica da estrutura da máquina. Não deve ser considerado, por si só, como prova de uma certificação de segurança específica. Se a certificação ou conformidade for importante para o país de instalação, confirme a documentação exata separadamente.
Os compradores que desejarem obter mais informações sobre o fornecedor podem consultar o relatório. Victory Industry antes de comparar a configuração final, o escopo do serviço e os termos comerciais.
Uma cotação útil deve explicar por que a configuração proposta se adequa às suas espessuras habituais, características de desenho, nível de produção e condições de oficina.
Conclusão
A escolha de uma máquina de corte a laser de fibra para aço inoxidável depende das peças que você realmente precisa enviar.
Defina primeiro os tipos de aço inoxidável, a faixa de espessura principal, as dimensões críticas, os requisitos de borda e o tamanho normal do lote. Em seguida, compare a potência do laser, o desempenho do movimento, o controle do gás auxiliar, a qualidade do corte e o tempo total do ciclo sob as mesmas condições de trabalho.
Mantenha as especificações de posicionamento da máquina separadas da tolerância da peça acabada. Não presuma que a maior potência resultará automaticamente na melhor precisão ou no menor custo por peça.
Utilize seu próprio material e um desenho realista para o teste de amostra. Verifique as peças repetidas, meça as dimensões críticas, inspecione as bordas e registre o tempo total de produção, o consumo de gás e o pós-processamento.
Para a máquina de corte a laser VIP, confirme o modelo e a configuração atuais antes de fazer o pedido e, em seguida, avalie-a usando os mesmos itens de aceitação que você usaria para qualquer outra máquina.
Está planejando um projeto de corte de aço inoxidável? Contacte a Victory Industry Com as especificações dos principais materiais (tipos e espessuras), um desenho representativo, dimensões críticas, tamanho típico do lote, produção desejada, gás auxiliar disponível e país de instalação, solicite uma revisão da configuração e discuta um teste de corte de amostra com critérios de aceitação acordados antes de tomar a decisão final sobre a máquina.
Perguntas frequentes
P1: A precisão de posicionamento é igual à tolerância da peça acabada?
Não. A precisão de posicionamento descreve o desempenho dos eixos da máquina sob condições de teste específicas. A tolerância da peça acabada é afetada por todo o processo de corte, incluindo a condição do material, a entrada de calor, o foco, o fluxo de gás, a condição do bico, a compensação e a geometria da peça. Verifique amostras de corte reais em comparação com o seu desenho, em vez de usar o valor de precisão da máquina como a tolerância da peça.
P2: Como devo comparar as opções de potência para a espessura usual do meu aço inoxidável?
Utilize o mesmo material, desenho e critérios de aceitação em cada configuração candidata. Compare o tempo de perfuração, o tempo total do ciclo, os resultados dimensionais, a qualidade da borda, o consumo de gás e qualquer pós-processamento necessário. Maior potência é útil quando resolve um gargalo real de corte ou de produção.
P3: Que informações devo enviar para um teste de corte de amostra?
Envie a especificação do tipo de aço inoxidável, a espessura, um desenho representativo, as dimensões críticas, os requisitos de borda, o tamanho típico do lote, a produção desejada e o gás auxiliar disponível. Se a peça cortada seguir diretamente para dobra, soldagem, polimento ou montagem, inclua também essas informações.
Q4: Como comparar duas máquinas de corte a laser de fibra com o mesmo desenho?
Mantenha as condições de teste o mais próximas possível. Utilize o mesmo aço inoxidável, molde, requisitos de gás, critérios de aceitação e método de inspeção. Compare várias peças repetidas em vez de uma única amostra. Registre o desvio dimensional, a qualidade do furo, a consistência do corte, a condição da borda, o tempo total do ciclo, o consumo de gás e o acabamento secundário.