

A la hora de elegir una cortadora láser de fibra para acero inoxidable, lo primero que se debe hacer es fijarse en las piezas que se necesitan fabricar, no en la potencia máxima que aparezca en el presupuesto.
Los grados, espesores, tamaños de orificios, tolerancias de embutición, requisitos de bordes y producción diaria de acero inoxidable que utilice habitualmente influyen en la configuración final. Un taller que corta paneles decorativos delgados trabaja de forma diferente a una fábrica que produce piezas más gruesas en lotes grandes. Incluso cuando ambos clientes procesan acero inoxidable, la configuración de la máquina puede ser bastante diferente.
Para muchas aplicaciones de chapa metálica, el láser de fibra es una opción práctica, ya que maneja bien el acero inoxidable, los detalles pequeños y las piezas anidadas. La calidad de la pieza terminada sigue dependiendo del control de movimiento, la estabilidad del cabezal de corte, el gas auxiliar, el enfoque, el estado de la boquilla y la estructura de la máquina.
Si aún estás comparando procesos de corte, el Guía de corte por láser de fibra, CO2 y plasma Ofrece un punto de partida útil para la fabricación de chapa metálica. Una vez que el láser de fibra sea el proceso deseado, vuelva a sus propios planos y objetivos de producción.
Defina sus requisitos de corte de acero inoxidable
Antes de hablar de la potencia del láser, anote cómo debe ser una pieza terminada aceptable.
Empiece por los grados y espesores de acero inoxidable que predominan en su trabajo. Luego, analice los detalles de las piezas que suelen causar problemas en la producción. Estos pueden incluir orificios pequeños, ranuras estrechas, esquinas pronunciadas, bordes rectos largos, piezas muy juntas o dimensiones que requieren un control preciso.
El tamaño del lote también importa. Un buen prototipo no dice mucho sobre la producción en serie si el resultado cambia después de varias horas de funcionamiento.
Considere también el siguiente proceso. Las piezas que se doblarán o soldarán pueden requerir un acabado de borde diferente al de los paneles visibles que se pulirán o ensamblarán. El esmerilado, el desbarbado y la limpieza añaden tiempo.
Convierta los dibujos en artículos de aceptación.
Utilice su dibujo original como base para la prueba de la máquina.
Marque las dimensiones exteriores, los diámetros críticos de los orificios, la separación entre orificios, las ranuras, los detalles de las esquinas y cualquier característica con requisitos de tolerancia específicos. Estos serán los puntos que se deben verificar después del corte.
Defina también los requisitos del filo: oxidación aceptable, nivel de rebabas y si el filo debe estar listo para el siguiente proceso sin necesidad de rectificado.
La tolerancia del dibujo debe seguir siendo el valor objetivo de aceptación. No la sustituya por un valor general de precisión de la máquina que aparezca en un folleto.
Separe la precisión de la máquina de las tolerancias de las piezas.
Las especificaciones de posicionamiento de la máquina describen cómo se mueven los ejes de la máquina bajo las condiciones de prueba indicadas. La tolerancia de la pieza terminada es un asunto diferente.
La parte final también se ve afectada por la planitud del material, el aporte de calor, el enfoque, el suministro de gas, el estado de la boquilla, la compensación y la geometría de la pieza.
Al comparar dos máquinas, utilice el mismo plano y el mismo método de inspección. Mida las mismas ubicaciones con el mismo tipo de herramienta e inspeccione varias piezas repetidas una vez que la máquina alcance su estado normal de funcionamiento. Esto proporciona una visión más precisa del rendimiento de producción que un solo valor de posicionamiento.
Elija la potencia láser adecuada para su combinación de piezas.
La potencia del láser afecta la capacidad de corte, el tiempo de perforación y la velocidad de corte, especialmente a medida que aumenta el grosor del acero inoxidable. Sin embargo, una mayor potencia no implica automáticamente una mayor precisión ni una mejor relación calidad-precio.
Empiece por el rango de espesor que predomina en sus pedidos. Si la mayor parte del trabajo es con acero inoxidable delgado o de espesor medio, adquirir una configuración de mayor potencia podría no resolver un problema real de producción. Si el acero inoxidable más grueso se utiliza con frecuencia y el tiempo de corte ya limita la producción, quizás valga la pena probar una opción de mayor potencia.
La decisión debe basarse en la combinación de pedidos. Los talleres de producción en serie pueden valorar la flexibilidad, mientras que las fábricas de producción repetitiva pueden priorizar el tiempo de producción y el coste por pieza aceptable.
Compare el tiempo de ciclo completo antes de una actualización de potencia.
No juzgue una máquina únicamente por la velocidad de corte que muestra el controlador.
Cronometre el trabajo completo. Incluya la carga de la lámina, la detección de bordes, el perforado, el corte, el movimiento de la mesa de intercambio, la descarga, la extracción de la pieza y cualquier desbarbado o limpieza posterior que sea necesaria.
En piezas con muchos agujeros, segmentos de línea cortos y esquinas afiladas, la aceleración, la perforación y la estrategia de trayectoria pueden limitar la producción antes que la potencia del láser.
| Lo que traes | Qué registrar | Lo que te dice |
| Principales grados y espesores de acero inoxidable | Porcentaje de pedidos normales y tamaño del lote | ¿Qué configuración se debe probar primero? |
| Dibujo de producción representativo | Perforación, corte y tiempo total del lote | Si la energía es el verdadero cuello de botella |
| Dimensiones críticas | Valor nominal, valor medido y desviación | Si la muestra cumple con el dibujo |
| Requisitos de borde | Escoria, oxidación, rebabas y limpieza | Si se necesita procesamiento secundario |
| Configuración del gas asistido | Consumo de gas en las mismas condiciones laborales | Efecto en el coste de funcionamiento |
| Muestras repetidas | Variación entre varias partes | Si el resultado es estable |
También es importante diferenciar entre la capacidad máxima de corte y la capacidad de producción normal. Una máquina puede cortar con un grosor determinado, pero eso no significa que en esas mismas condiciones se obtenga la calidad de corte, la velocidad y la repetibilidad necesarias para los pedidos habituales.
Para obtener más información sobre cómo ajustar la potencia al material y a las necesidades de producción, consulte la guía de potencia para láseres de fibra. Utilice la guía general de potencia como primer filtro y, a continuación, confirme la elección final con su propia prueba de corte.
Compruebe la precisión de la máquina, la calidad del borde y el gas auxiliar.
Una vez que se ha reducido el rango de potencia, el resto de la máquina cobra igual de importancia.
La respuesta del servomotor afecta la forma en que el cabezal de corte maneja radios pequeños, esquinas afiladas y cambios de dirección. Las guías lineales influyen en la calidad del movimiento. La rigidez de la viga del pórtico y la estabilidad de la bancada de la máquina ayudan a controlar la vibración cuando la máquina funciona a velocidad de producción.
El cabezal de corte también necesita un control de altura estable. Los cambios en la distancia entre la boquilla y la hoja pueden afectar el flujo de gas y la forma del corte.
El enfoque automático puede ser útil cuando la producción cambia entre diferentes espesores, pero la presencia de un cabezal de corte con enfoque automático no garantiza que las piezas terminadas cumplan con las tolerancias requeridas. Es solo una parte del sistema de corte.
Mantenga estables las condiciones del gas, el enfoque y la boquilla.
El nitrógeno se usa comúnmente cuando el acero inoxidable requiere un borde brillante con oxidación limitada. Esto puede ser útil para piezas visibles o piezas que se someten a doblado, soldadura o ensamblaje sin un acabado de bordes intenso.
El nitrógeno por sí solo no garantiza un borde limpio. La pureza del gas, la estabilidad de la presión, el estado de la boquilla, el centrado de la boquilla, la altura de corte, la posición de enfoque y la velocidad de corte influyen en el resultado.
Si la velocidad es demasiado alta, puede producirse un corte incompleto o la aparición de escoria en el borde inferior. Un calor excesivo puede ensanchar el corte y aumentar la distorsión.
Un corte más ancho no es automáticamente un defecto. Lo importante es que el corte se mantenga estable y que la compensación programada produzca una pieza terminada que cumpla con el plano.
Una boquilla dañada, sucia o mal centrada altera el patrón de flujo de gas incluso cuando los parámetros programados permanecen iguales. Durante las pruebas prolongadas, también se deben revisar las lentes protectoras y la trayectoria óptica.
Validar el rendimiento con una prueba de corte de muestra.
Una prueba de muestra útil debe ser lo más parecida posible al trabajo que realmente planeas realizar.
Envíe al proveedor los grados y espesores de acero inoxidable que normalmente compra. Adjunte un dibujo representativo e identifique las dimensiones o características más importantes. Servicios personalizados de procesos y equipos Puede utilizarse para analizar la configuración de la máquina, el corte de muestras y los requisitos de producción en función del material y el plano.
Evite utilizar únicamente un cuadrado simple o un contorno exterior grande para la prueba. Añada los detalles que suelen dificultar la producción, como agujeros pequeños, ranuras estrechas, esquinas pronunciadas, bordes rectos largos y piezas muy juntas.
Antes de cortar, definan qué se verificará. Registren el modelo de la máquina, la configuración del láser, el cabezal de corte, el gas auxiliar y las condiciones de la prueba. Para la muestra, registren las dimensiones nominales y medidas, la presencia de escoria visible, oxidación, rebabas y si se requiere un acabado secundario.
Registra el tiempo de perforación, el tiempo de corte y el tiempo total del lote para identificar el cuello de botella real. Comprueba también el consumo de gas si el nitrógeno representa un coste operativo importante.
Repita la prueba.
Una pieza sin defectos demuestra que la máquina puede obtener ese resultado una vez. Varias piezas mecanizadas en las mismas condiciones ofrecen una mejor indicación de si el resultado se puede repetir. Si se comparan dos configuraciones de máquina, mantenga el mismo material, plano, método de inspección y criterios de aceptación.
Para comparar los costos operativos, calcule los costos de las piezas aceptables del mismo lote. Puede incluir gas, electricidad, consumibles, mano de obra y posprocesamiento, pero defina claramente el límite del cálculo. No utilice la potencia de la fuente láser como sustituto del consumo eléctrico total de la máquina.
Evalúe la máquina de corte láser VIP para su taller.
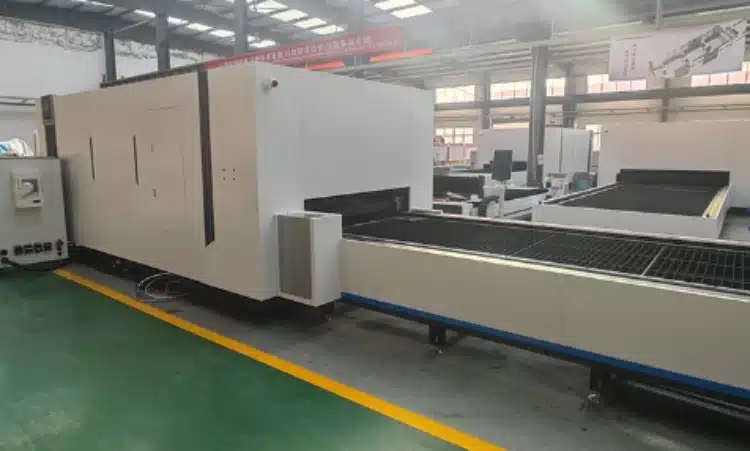
El Máquina de corte láser VIP es una opción a evaluar para la producción de láminas de acero inoxidable.
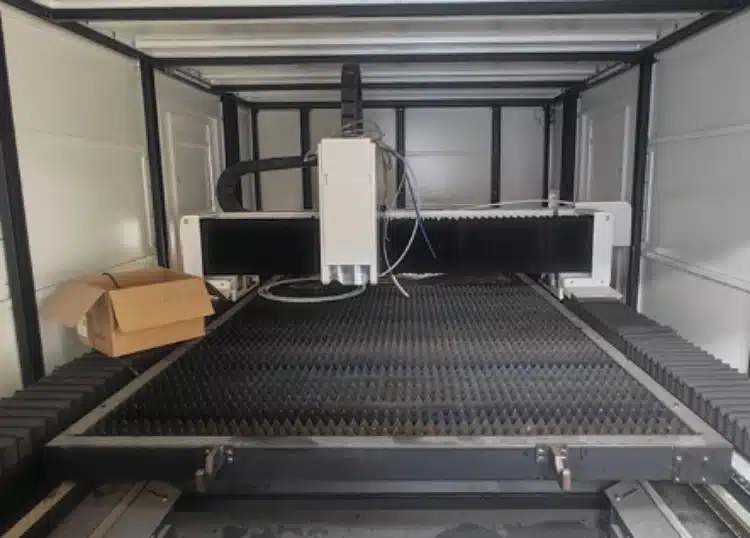
En lugar de basarse únicamente en las especificaciones principales, confirme la configuración exacta que se le ofrece. Esta debe incluir el modelo, el área de trabajo, la fuente láser, el cabezal de corte, el sistema de control, el sistema de gas auxiliar, el sistema de refrigeración y cualquier equipo opcional necesario para su producción.
Los parámetros técnicos VIP publicados incluyen una precisión de posicionamiento de 0,05 mm y una precisión de reposicionamiento de 0,03 mm. Considere estas especificaciones como requisitos de movimiento de la máquina, no como una garantía de que cada pieza de acero inoxidable terminada mantendrá la misma tolerancia.
Pregunte a qué modelo corresponden las cifras y qué condiciones de prueba las respaldan. Luego, utilice muestras de corte para comprobar si las dimensiones críticas se pueden reproducir de forma consistente.
Se debe aplicar el mismo criterio a la potencia del láser. Las configuraciones disponibles pueden variar según el modelo y el paquete, por lo que la cotización y la hoja de configuración vigentes deben servir de base para la compra. Si se están considerando diferentes opciones de potencia, solicite una propuesta de corte de muestra utilizando el mismo plano.
El área de trabajo debe coincidir con el tamaño de la hoja y el plan de anidamiento. Una mesa de trabajo de intercambio puede reducir el tiempo de espera entre hojas, pero su utilidad depende del método de carga, el flujo de trabajo del operario y la extracción de piezas.
Un cerramiento es una característica estructural de la máquina. No debe considerarse, por sí solo, como prueba de una certificación de seguridad específica. Si la certificación o el cumplimiento de la normativa son relevantes para el país de instalación, verifique la documentación exacta por separado.
Los compradores que deseen obtener más información sobre el proveedor pueden revisar Industria de la victoria antes de comparar la configuración final, el alcance del servicio y las condiciones comerciales.
Una cotización útil debería explicar por qué la configuración propuesta se ajusta a sus espesores habituales, características de dibujo, nivel de producción y condiciones de taller.
Conclusión
La elección de una cortadora láser de fibra para acero inoxidable depende de las piezas que realmente necesite enviar.
Primero, defina los grados de acero inoxidable, el rango de espesor principal, las dimensiones críticas, los requisitos de borde y el tamaño de lote habitual. Luego, compare la potencia del láser, el rendimiento del movimiento, el control del gas auxiliar, la calidad de corte y el tiempo de ciclo completo bajo las mismas condiciones de trabajo.
Mantenga separadas las especificaciones de posicionamiento de la máquina y la tolerancia de la pieza terminada. No dé por sentado que la mayor potencia garantiza automáticamente la mejor precisión o el menor coste por pieza.
Para la prueba de muestra, utilice su propio material y un dibujo realista. Verifique las piezas repetidas, mida las dimensiones críticas, inspeccione el borde y registre el tiempo total de producción, el consumo de gas y el procesamiento posterior.
Para la máquina de corte láser VIP, confirme el modelo y la configuración actuales antes de realizar el pedido, y luego evalúela utilizando los mismos criterios de aceptación que utilizaría para cualquier otra máquina.
¿Estás planificando un proyecto de corte de acero inoxidable? Contacto Victory Industry Indique los principales grados y espesores de material, un dibujo representativo, las dimensiones críticas, el tamaño típico del lote, la producción prevista, el gas auxiliar disponible y el país de instalación. Solicite una revisión de la configuración y analice una prueba de corte de muestra con los criterios de aceptación acordados antes de tomar la decisión final sobre la máquina.
Preguntas frecuentes
P1: ¿La precisión de posicionamiento equivale a la tolerancia de la pieza terminada?
No. La precisión de posicionamiento describe el rendimiento del eje de la máquina bajo condiciones de prueba específicas. La tolerancia de la pieza terminada se ve afectada por todo el proceso de corte, incluyendo el estado del material, el aporte térmico, el enfoque, el flujo de gas, el estado de la boquilla, la compensación y la geometría de la pieza. Compare las muestras de corte reales con su plano en lugar de usar el valor de precisión de la máquina como tolerancia de la pieza.
P2: ¿Cómo debo comparar las opciones de alimentación para el grosor habitual de mi acero inoxidable?
Utilice el mismo material, plano y criterios de aceptación para cada configuración candidata. Compare el tiempo de perforación, el tiempo total del ciclo, los resultados dimensionales, la calidad del borde, el consumo de gas y cualquier posprocesamiento necesario. Una mayor potencia resulta útil cuando resuelve un cuello de botella real en el corte o la producción.
P3: ¿Qué información debo enviar para una prueba de corte de muestra?
Indique el grado y espesor del acero inoxidable, un dibujo representativo, las dimensiones críticas, los requisitos de los bordes, el tamaño típico del lote, la producción prevista y el gas auxiliar disponible. Si la pieza cortada pasa directamente a doblado, soldadura, pulido o ensamblaje, incluya también esa información.
P4: ¿Cómo puedo comparar dos cortadoras láser de fibra con el mismo dibujo?
Mantenga las condiciones de prueba lo más similares posible. Utilice el mismo acero inoxidable, dibujo, requerimiento de gas, criterios de aceptación y método de inspección. Compare varias piezas repetidas en lugar de una sola muestra. Registre la desviación dimensional, la calidad del orificio, la consistencia del corte, el estado del borde, el tiempo total del ciclo, el consumo de gas y el acabado secundario.