

Suchen Sie die beste Faserlaserschneidmaschine für dicke Aluminiumplatten im Jahr 2026? Beginnen Sie mit den gängigsten Aluminiumteilen, die Sie wöchentlich produzieren, und nicht mit der dicksten Aluminiumplatte, die auf einem Bild zu sehen ist. Die Maschine für die Serienproduktion muss über ausreichend Laserleistung für den typischen Dickenbereich der von Ihnen regelmäßig gefertigten Aluminiumteile verfügen. Doch das allein genügt nicht. Sie benötigt außerdem einen stabilen Durchstoß, einen Autofokus-Schneidkopf, eine zuverlässige Gasversorgung, einen robusten Maschinentisch, präzise Bewegungsabläufe und ausreichende Kühlung für lange Schneidvorgänge.
In dieser Richtlinie werden Aluminiumplatten ab ca. 10 mm Stärke im allgemeinen Blechbearbeitungsprozess als dickes Material behandelt. Die tatsächliche Grenze variiert je nach Legierung, Kantenanforderungen, Ausbringungsmenge und Maschinenkonfiguration. Eine 20 mm dicke Platte, die einmalig getrennt werden kann, unterscheidet sich deutlich von einer 20 mm dicken Platte, die den ganzen Tag mit wiederholgenauen Kanten geschnitten werden muss.
Warum ist dickes Aluminium schwieriger zu schneiden?
Das Aluminium weist bei der Wellenlänge des Faserlasers ein hohes Reflexionsvermögen und eine hohe Wärmeleitfähigkeit auf. Mit zunehmender Plattendicke wird die Zufuhr stabiler Energie und die Abfuhr des geschmolzenen Metalls schwieriger.
Reflexion, Wärmefluss und Durchdringung
Das erste Problem tritt häufiger beim Durchstechen als bei einem langen, geraden Schnitt auf. Zu viel Hitze um die Durchstichstelle kann die Eintrittsöffnung vergrößern oder Material um das Loch herum zurücklassen. Auch eine unzureichende Entfernung des geschmolzenen Metalls kann zu Schlacke am Boden führen.
Moderne Faserlasersysteme sind für die Bearbeitung von Aluminium ausgelegt, aber bei anspruchsvollen Arbeiten sollten Sie sich dennoch vergewissern, dass die Laserquelle und der Schneidkopf einen geeigneten Rückreflexionsschutz und kontrollierte Durchstoßfunktionen bieten.
Wie die Legierungsgüte den Schnitt beeinflusst
Fassen Sie nicht 5052, 5083, 6061 und 7075 in eine Parametergruppe zusammen und erwarten Sie dasselbe Ergebnis.
Legierungszusammensetzung, Oxidschicht, Kratzer, Öl und Plattenbeschaffenheit können die Durchstoß- und Kantenqualität beeinflussen. Im täglichen Produktionsbetrieb empfiehlt es sich, nach entsprechenden Tests für jede Legierung und Dicke ein separates Schnittrezept zu speichern.
Ebenheit und Handhabung von Platten
Eine gebogene Platte verändert den Abstand zwischen Düse und Material während der Bewegung des Spritzkopfes. Dies beeinträchtigt Fokussierung und Hilfsgaszufuhr, selbst wenn die programmierten Einstellungen korrekt sind.
Bei großen Aluminiumplatten kommt es auch auf die Belastung an. Das Tischgestell muss ausreichend stabil sein, und schwere Rohlinge benötigen einen durchdachten Weg von der Belastung zum Schneiden und anschließend zum Biegen oder Schweißen.
Welche Maschinenmerkmale sind für dickes Aluminium am wichtigsten?
Eine Hochleistungslaserquelle ist nur ein Teil der Maschine. Die übrige Hardware entscheidet darüber, ob diese Leistung dauerhaft genutzt werden kann.
Falls Sie noch Lasertypen für die Metallbearbeitung vergleichen, Leitfaden zu Faserlasern vs. CO₂-Lasern bietet nützliche Hintergrundinformationen, bevor Sie die Auswahl auf einen Hochleistungsfaserlaser eingrenzen.
Laserquelle und Durchdringungssteuerung
Bei dickem Aluminium sollten Sie auf eine stabile Ausgangsleistung, kontrolliertes Durchdringen, Kühlung und Schutz vor reflektierter Energie achten.
Kleine Löcher und eine hohe Anzahl an Durchstichen können die Bearbeitungsdauer deutlich stärker verlängern, als die Schnittgeschwindigkeit vermuten lässt. Wenn Ihre Zeichnungen viele Löcher enthalten, fragen Sie nach der gesamten Zykluszeit anstelle der angegebenen Schnittgeschwindigkeit.
Automatischer Fokus, Kopf- und Höhenerkennung
Ein Schneidkopf mit Autofokus spart Rüstzeiten bei wechselnder Plattendicke. Die kapazitive Höhenmessung trägt außerdem zu einem stabilen Abstand auch bei großen Platten bei.
Düse, Schutzlinse und Schneidkopf müssen weiterhin regelmäßig überprüft werden. Das Durchstechen dicker Bleche stellt höhere Anforderungen an den Schneidkopf als das Bearbeiten dünner Bleche.
Starres Bett, Bewegung und Kühlung
Schwere Platten benötigen ein stabiles Bett. Servo-Ansprechverhalten und Linearführungsgenauigkeit sind ebenfalls wichtig, wenn die Bahn Schlitze, Ecken und kleine Innenformen aufweist.
Bei einer Maschinenanschaffung im Jahr 2026 lohnt es sich, über die grundlegenden Bewegungsspezifikationen hinauszublicken. Funktionen wie automatische Gasdruckregelung, Datenbanken mit Schnittparametern, Echtzeit-Kopftemperaturüberwachung, Düsenkühlung und Kollisionsvermeidung sind besonders sinnvoll bei Maschinen, die regelmäßig zwischen verschiedenen Materialien und Dicken wechseln.
Wie viel Laserleistung benötigt man für dickes Aluminium?
Die Laserleistung sollte auf die Anforderungen Ihrer regelmäßigen Produktion abgestimmt sein. Wenn Sie nur einen einzigen Auftrag mit maximaler Materialstärke in Auftrag geben, erhalten Sie möglicherweise eine Maschine, die für Ihre übrige Produktion nicht geeignet ist.
Leistungsaufnahme an die normale Arbeitslast anpassen
Die folgende Tabelle enthält praktische Referenzschnittpunkte für Aluminiumlegierungen. Diese dienen dem Vergleich, sollten aber nicht als garantierte Grenzwerte betrachtet werden, da Legierung, Oberflächenbeschaffenheit, Laserquelle, Schneidkopf, Gassystem und Schneidkantenstandard das Ergebnis beeinflussen können.
| Laserleistung | Aluminiumdicke | Hilfsgas | Gasdruck | Referenzgeschwindigkeit |
| 6 kW | 10 mm | Stickstoff | 18 bar | 1,5–1,8 m/min |
| 6 kW | 12 mm | Stickstoff | 18 bar | 0,8–1,0 m/min |
| 12 kW | 16 mm | Stickstoff | 16 bar | 1,5–1,8 m/min |
| 12 kW | 20 mm | Stickstoff | 16 bar | 0,8–1,2 m/min |
| 20 kW | 20 mm | Stickstoff | 18 bar | 1,5–2,0 m/min |
| 20 kW | 25 mm | Stickstoff | 18 bar | 1,0–1,2 m/min |
Der Sprung von 12 kW auf 20 kW bedeutet nicht nur das Schneiden einer dickeren Platte. Bei derselben 20 mm dicken Aluminiumlegierung steigt die Referenzgeschwindigkeit von etwa 0,8–1,2 m/min auf 1,5–2 m/min.
Stabile Produktion und maximalen Schnitt trennen.
Dieser Unterschied ist wichtig, wenn man Angebote vergleicht.
Die maximale Schnittstärke gibt an, dass die Maschine das Material unter geeigneten Bedingungen durchdringen kann. Die stabile Produktionsstärke wirft eine schwierigere Frage auf: Kann sie das Werkstück über eine ganze Schicht hinweg mit akzeptabler Geschwindigkeit und Schnittqualität durchstechen, schneiden und wiederholen?
Kaufen Sie daher nicht nur anhand der maximalen Materialstärke. Fragen Sie nach Legierung, Materialstärke, Gaszufuhr, Geschwindigkeit, Durchstoßzeit, Schlackenbeschaffenheit und Wiederholgenauigkeit.
Welche Schnittparameter beeinflussen die Qualität von dickem Aluminium?
Die Laserleistung allein kann nicht jede unsaubere Kante korrigieren. Fokus, Gasdruck, Düsengröße, Plattenbeschaffenheit und Durchstoßreihenfolge müssen optimal aufeinander abgestimmt sein.
Das bestehende Leitfaden zu den Parametern des Faserlaserschneidens ist hier nützlich, weil es die Leistung als einen Teil der Schneidkonfiguration und nicht als einzige Variable betrachtet.
Stickstoff, trockene Luft und Gasstabilität
Stickstoff ist eine gängige Wahl, wenn eine glänzende Schneide mit geringer Oxidation gewünscht ist. Trockene Druckluft kann in Betracht gezogen werden, sofern die geforderte Schneidenorm dies zulässt und die Druckluftversorgung sauber und stabil bleibt.
Bei einigen Hochleistungsverfahren können auch unterstützte Gasmischverfahren zum Einsatz kommen. Übertragen Sie kein festes Gasverhältnis von einer anderen Maschine. Das Gassystem und der Schneidprozess müssen dies zunächst unterstützen.
Der Druck unter Durchflussbedingungen ist wichtiger als der Messwert eines Manometers im Leerlauf. Fällt der Druck während einer längeren Kontur ab, kann sich die Unterkante ändern, bevor das Programm abgeschlossen ist.
Fokus, Düse und Schutzlinse
Die Fokusposition beeinflusst die Energieverteilung auf der Platte. Der Düsendurchmesser wirkt sich auf den Gasdurchfluss durch den Schnittspalt aus. Eine verschmutzte Schutzlinse oder eine nicht zentrierte Düse können eine Parametereinstellung, die am Vortag noch einwandfrei funktionierte, unbrauchbar machen.
Bei wiederkehrenden Aufträgen sollten bewährte Einstellungen nach Legierung und Dicke beibehalten werden, anstatt den Prozess jedes Mal neu aufzubauen.
Wie testet und passt man eine Maschine an die Produktion an?
Ein Ausstellungsstück ist nützlich, aber Ihre eigene Platte und Zeichnung sagen Ihnen viel mehr.
Testen Sie Ihr eigenes Material und Ihre Zeichnungen
Berücksichtigen Sie kleine Löcher, Schlitze, scharfe Ecken, lange Konturen und Teile mit wichtigen Toleranzen. Dokumentieren Sie Plattenqualität, Dicke, Schnittgeschwindigkeit, Anzahl der Durchstiche, Gasverbrauch, Schlacke, Konizität und Nachschleifzeit.
Führen Sie eine weitere Probe durch, nachdem die Maschine eine Weile in Betrieb war. Die Wiederholgenauigkeit über einen längeren Zeitraum ist wichtiger als ein einwandfreies erstes Teil.
Victory Industry kann auch Folgendes anbieten Prozess- und Anlagendienstleistungen rund um Konfiguration, Stichprobenprüfung und Produktionsplanung, wenn der Schneidplotter in einen bestehenden Arbeitsablauf integriert werden muss.
Betrachten Sie den gesamten Produktionsablauf
Die Schneidezeit ist nur ein Teil der Produktionszeit. Palettenwechsel, Be- und Entladen der Platten, Sortieren und der Transport zum nächsten Arbeitsschritt verlängern die Produktionszeit zusätzlich.
Bei großen, dickwandigen Aluminiumrohlingen wird dies noch deutlicher. Wenn die Plattenhandhabung nicht ausreicht, um den Engpass zu beheben, wird zusätzliche Laserleistung die Situation nicht lösen.
Welche Maschine von Victory Industry passt für den jeweiligen Zweck?
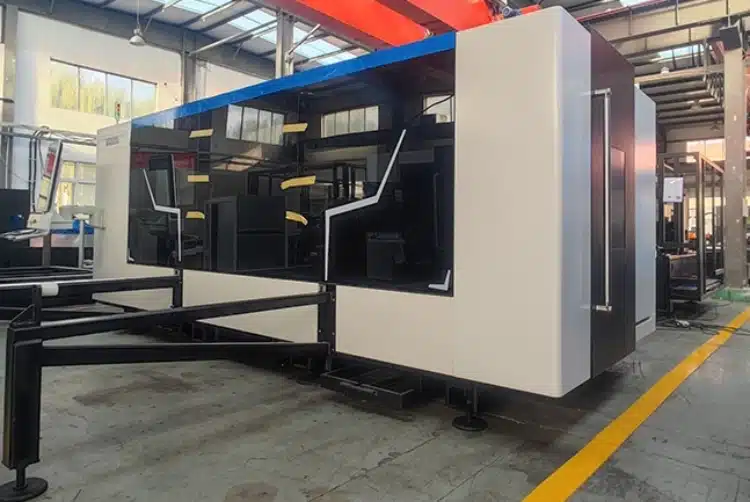
Für Arbeiten mit dickem Aluminiumblech, VIB Laserschneidemaschine ist das am besten geeignete Produkt zur Einführung.
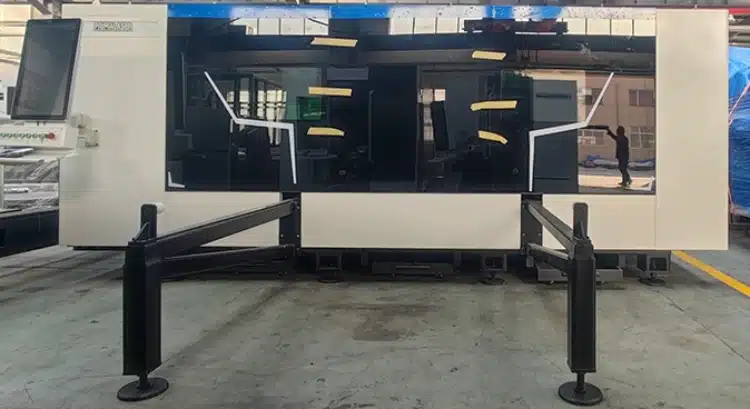
Die VIB-Serie ist für das Schneiden von hochbelastbaren Blechen konzipiert und bietet Laserleistungen von 1500 bis 20000 W. Die VIB6025 bietet einen Schnittbereich von 6000 × 2500 mm mit einer Positioniergenauigkeit von 0,05 mm und einer Wiederpositioniergenauigkeit von 0,03 mm. Zur Ausstattung gehören außerdem ein fortschrittlicher Schneidkopf, ein robuster Schweißtisch, Servoantrieb, Linearführungen und optional Hochdruckgas.
Sie können es mit anderen vergleichen Optionen für Laserschneidmaschinen von Victory Industry Wenn Ihre übliche Plattengröße oder Ihr Produktionsmix abweicht. Käufer, die sich über die Ausstattung und den Qualitätsansatz des Unternehmens informieren möchten, können dies ebenfalls tun. Sieg Industrie und seine Unternehmensinformationen.
Schlussfolgerung
Die beste Faserlaserschneidmaschine für dicke Aluminiumplatten im Jahr 2026 ist diejenige, die Ihre übliche Legierung und Dicke wiederholt mit akzeptabler Geschwindigkeit und Kantenqualität bearbeiten kann.
Prüfen Sie Laserleistung, Durchdringung, Gaszufuhr, Fokussteuerung, Düsenzustand, Bewegungsgenauigkeit, Bettsteifigkeit, Kühlung und Handhabung als ein System. Am wichtigsten ist es, die maximale Schnittstärke für einen einmaligen Schnitt von der für den täglichen Einsatz geeigneten Schnittstärke zu trennen.
Wenn Sie Konfigurationen vergleichen, senden Sie bitte Ihre Legierungssorte, Blechdicke, Zeichnungen, Lochgrößen und die erwartete Leistung über die Kontaktseite von Victory Industry und bitten Sie um einen Probeschnitt, bevor Sie die endgültige Maschine auswählen.
Häufig gestellte Fragen
Was gilt als dickes Aluminium für das Faserlaserschneiden?
Ab etwa 10 mm Dicke ist ein sinnvoller Ausgangspunkt für die Diskussion über dickes Aluminium bei normalen Blechbearbeitungen, die praktische Definition hängt jedoch von der Laserleistung, der Legierung, der Geschwindigkeit und der geforderten Kantenqualität ab.
Wie viel Laserleistung benötigt man für 20 mm Aluminium?
Sowohl die 12-kW- als auch die 20-kW-Prozesseinstellungen können als Referenzwerte dienen. Bei einer 12-kW-Anlage werden für 20 mm dicke Aluminiumlegierungen Geschwindigkeiten von ca. 0,8–1,2 m/min angegeben, während bei einer 20-kW-Anlage unter den entsprechenden Stickstoffeinstellungen Geschwindigkeiten von ca. 1,5–2 m/min erreicht werden.
Sind 20 kW bei Aluminium immer besser als 12 kW?
Nein. Höhere Leistung kann zwar die Geschwindigkeit verbessern und mehr Reserven für dickere Werkstücke bieten, die richtige Wahl hängt aber immer noch von der üblichen Werkstückdicke, der Anzahl der Stiche, den Gaskosten, dem Schneidstandard und dem täglichen Arbeitsaufkommen ab.
Warum bildet dickes Aluminium Schlacke am Boden?
Häufige Ursachen sind ungeeignete Fokussierung, unzureichender oder instabiler Gasfluss, Düsenprobleme, falsche Geschwindigkeit, Plattenbeschaffenheit und eine fehlerhafte Durchdringungssequenz. Eine Erhöhung der Laserleistung allein behebt das Problem möglicherweise nicht.
Ist für jede Aluminiumverarbeitung Stickstoff erforderlich?
Nein. Stickstoff ist sinnvoll, wenn eine geringe Oxidationskante wichtig ist. Trockene Druckluft kann für manche Anwendungen geeignet sein, sofern die erforderliche Kantenbeschaffenheit dies zulässt. Die endgültige Wahl sollte anhand des jeweiligen Bauteils überprüft werden.
Was sollten Sie bei einem Maschinentest fragen?
Fragen Sie nach Schnittgeschwindigkeit, Durchstoßzeit, Gasdruck und -verbrauch, Lochqualität, Schnittfuge, Konizität, Schlackenbildung am Schnittboden, Wiederholgenauigkeit und dem Umfang der Nachbearbeitung. Bringen Sie nach Möglichkeit Ihre eigene Legierung und Zeichnung mit.