İlk parçalar, alıcının mevcut çizimleri kullanılarak, onaylanmış malzemelerden ve amaçlanan destek düzenlemesiyle kesilmelidir. Daha sonra, iş teslim edilmeden önce, boyutları ve kenar durumu, üzerinde anlaşılan muayene yöntemiyle kontrol edilmelidir. Bu, bir kesim işi için ilk ürün muayenesidir. İlk ürün, gerçek bir üretim parçası veya üzerinde anlaşılan bir test numunesi olabilir; bir numune yalnızca temsil ettiği özellikleri doğrular. Yeni makine devreye alma işlemi, ayrı kurulum ve güvenlik kabulü gerektirir.
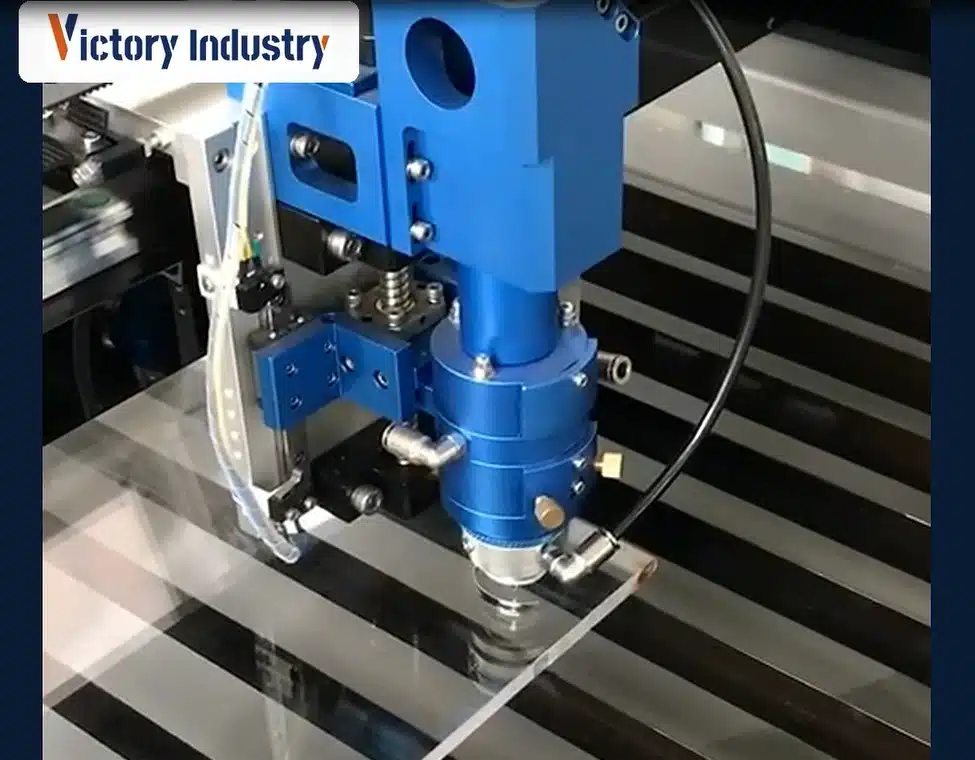
Önemli Noktalar
- Kesim işlemine başlamadan önce çizimi, malzeme durumunu, referans şemasını ve ölçüm yöntemini onaylayın.
- Isı, kesme, destek veya giriş sorunlarına yol açma olasılığı en yüksek olan özellikleri de içeren temsili bir geometri çalıştırın.
- Makine kurulum kontrollerini parça kabulünden ayrı tutun; her ikisini de belgeleyin, ardından yeniden başlatma veya sac levha yeniden konumlandırmasından sonra kritik bir özelliği tekrarlayın.
Fiber Lazer Kesiminde İlk Ürün Muayenesi İçin Yedi Adım
1. Denetim Planı Üzerinde Anlaşmaya Varılması
Bir denetçi, operatöre hangi deliğin ölçüldüğünü sormadan, bir okumayı belirli bir özellikle eşleştirebilmelidir. Onaylı çizimde ilgili özelliklerin numaralandırılması bu bağlantıyı sağlar. Her numara için denetim kaydı, belirtilen boyut ve toleransı, referans noktasını ve ölçüm yöntemini içermelidir. Kumpasla erişilebilen dış boyut ve küçük bir iç çap aynı ekipmanı gerektirmez; ikincisi için pim veya iç çap ölçer gerekebilir. Geometri ve denetim gereksinimi gerektiriyorsa, koordinat ölçüm makinesi başka bir seçenektir.
Bir deliğin çapı her zaman tek endişe kaynağı değildir. Çap ölçümü kabul edilebilir olsa bile, altındaki cüruf başka bir parçanın yüzeye oturmasını engelleyebilir. Bu nedenle, boyutlandırmanın yanı sıra, üzerinde anlaşılmış bir uyum kontrolü de faydalı olabilir. Çapak alma işlemi kabul edilen sürecin bir parçası mı? Bu, alıcının onayını gerektirir. Kesici tarafından elde edilen kenar ile temizleme işleminden sonra elde edilen kenar arasında önemli bir fark olabilir.
2. Malzemeyi ve Güvenli Kurulumu Kontrol Edin
Üretimde kullanılacak gerçek malzeme kalitesini, kalınlığını, yüzey işlemini ve boyutunu kullanın. Mümkünse, amaçlanan üretim boyutunda levhalar kullanın. Farklı bir parti numarasına sahip veya daha ince bir malzemeden yapılmış bir test numunesi, bir kurulum sorusunu kontrol etmek için yeterli olabilir, ancak gerçek üretim parçası için temsili bir test parçası değildir. Malzeme tanımlamasını, varsa koruyucu filmi, ilgili haddeleme yönünü, düzlüğünü ve malzeme yüzeyindeki herhangi bir kaplamayı not edin.
Kesime başlamadan önce, yetkili operatör makine kılavuzunda ve saha prosedüründe belirtilen güvenlik kontrollerini tamamlamalıdır. Bunlar arasında ilgili koruyucular, kilitleme sistemleri, emme, gaz beslemesi ve koruyucu önlemler yer alır. Bir kontrol başarısız olursa kesim beklemelidir. Kalan parçaları onaylanmış güvenli prosedüre göre temizleyin; asla koruyucu sistemleri inceleme amacıyla atlamayın.
Levhanın hasarsız ve herhangi bir kirlilikten arınmış olduğundan emin olun. Ayrıca levhanın destek yatağının çıtaları üzerinde düz durduğundan ve yanlara doğru sallanmadığından emin olun. Lazer başlığının kesim alanına düşebilecek önceki kesimlerden kalan parçalara veya iskelet kırıklarına dikkat edin.
3. Programı ve Tarifi Doğrulayın
Bu iş için malzeme ve kalınlık açısından onaylanmış tarifi kullanın. Deneme kaydı, operatörün gerçekte ne ayarladığını göstermelidir: nozul ve durumu, odaklama, gaz ve basınç, kesme hızı, delme detayları ve ilgili yükseklik kontrol ayarları. Giriş ve çıkış detayları, incelenen özelliği etkiledikleri zaman bu kayda dahil edilmelidir. Bunları numunenin kurulum bilgileriyle birlikte saklayın.
Program revizyonunu ve reçete kimliğini, geçerli temel ayarlar ile birlikte saklayın; her dahili kontrol değişkeninin kaydedilmesi gerekmez. Gaz spesifikasyonu ve tedariği de onaylanmış proses gereksinimlerini karşılamalıdır.
İşlemde kayıt altına alınmamış değişiklikler yapmayın. İlk kesilen parçada cüruf varsa veya bazı açılardan eksikse, kullanılan sarf malzemelerini ve malzemeleri kontrol edin. Bundan sonra, işlemde her seferinde bir değişiklik yapın ve kabul edilen sonuca nasıl ulaşıldığını takip edebilmek için tüm değişiklikleri kaydedin.
4. İlk Parçayı Kesin ve Tanımlayın
Yeni bir kesim işlemini test ederken, en küçük kritik deliklerin, dar yuvaların, köşelerin ve birbirine yakın kesilmiş uzun kesim yollarının bir kombinasyonunu içeren gerçekçi bir test parçası oluşturun. Ayrıca kısa kesim yollarının yanı sıra uzun olanları da test edin. Küçük kesilmiş parçalar, çok küçük deliklerde ve yuvalarda biriken ısıya karşı hassastır. Test parçasını seçerken özellik boyutunun kesim aralığına oranını da dikkate alın.
Kesilen parçaya, kesim yerini ve numarasını belirten, reçete ve program revizyonunu da içeren bir örnek referans numarası verin. Ölçüm, parça güvenli bir şekilde elle tutulabilir hale gelene ve ısı okumayı etkileyebilecek durumlarda, kararlaştırılan muayene koşulları altında yeterince stabil olana kadar beklemelidir. Referans noktası ve yöntem, kesimden önce seçilenlerdir.
5. Kenarı inceleyin ve parçayı ölçün.
Parçanın tüm kenarlarını hasar belirtileri açısından inceleyin. Eksik kesim, aşırı cüruf, aşırı çapak, koniklik veya yanma veya kenar oksidasyonu belirtileri olup olmadığını not edin. Başlangıç/bitiş işaretlerinin ve parça ayırma hasarının yerini kaydedin. Parçaların köşelerindeki aşırı kesimler, parçanın kenarı boyunca sürekli olarak uzanan kenar kusurlarından farklı kök nedenlere sahip olabilir.
Oksijenle kesilmiş yumuşak çelik için, sadece oksit tabakasının varlığı kenarı reddetmek için yeterli değildir. O parça için kabul edilen gereksinime bakın. Kesimin kendisi aksi takdirde tatmin edici olsa bile, daha sonraki kaplama veya kaynaklama için çıkarılması gerekebilir.
Referans noktası olmayan bir boyutun daha sonra yorumlanması zor olabilir. Profil için, genel boyutları ve özellikler arasındaki önemli ilişkileri kaydedin. Bir delik veya yuva için ayrıca kenarı hakkında da gözlem yapılması gerekir. Aleti, okumayı ve uygulanabilir limiti bir araya getirin, böylece serbest bırakma kararı çizimle karşılaştırılabilir.
Seçilen özelliklerin tekrar ölçülmesini sağlayın. İki denetçiden gelen farklı okumalar, ölçüme bakmak için bir nedendir, ancak lazeri ayarlamak için bir neden değildir. İnce levha aynı yerden desteklendi mi? Bir kişi mi onu tezgaha bastırdı? Aletin kalibrasyonunu ve uygunluğunu ve ayrıca her bir okumanın nasıl alındığını kontrol edin. Kesimin düzeltilmesi gerekip gerekmediğine karar vermeden önce bu tutarsızlığı çözün.
6 Kayıt Hataları ve Yeniden Test Düzeltmeleri
Arızalı parçaları kabul edilen işlerden ayrı tutun ve değiştirilmemiş kesme programını saklayın. Kusuru kesme sırasına ve desteklere göre belirlemeye çalışın. Giriş noktasında mı başlıyor, yoksa yatağın belirli bir bölümünde mi ortaya çıkıyor? Bu gözlemler fotoğraflarla birlikte verilmelidir. Tedarikçiden veya proses mühendisinden yardım gerekiyorsa, çizimi, malzeme tanımlamasını ve gerçek ölçümleri de ekleyin. Aksi takdirde, ilk görüşmenin büyük bir kısmı denemeyi yeniden oluşturmaya çalışmakla geçecektir.
GEÇTİ, kaydedilen sonucun kararlaştırılan limiti karşıladığı anlamına gelir. BAŞARISIZ, karşılamadığı anlamına gelir. Gereksinim eksik olduğunda veya okuma şüpheli olduğunda, birisi sorunu çözene kadar BEKLET'i kullanın. Yeniden işlenmiş parçalar, yapılan işin not edilmesini ve yeniden işlemeye ilk etapta izin verilmişse, başka bir inceleme yapılmasını gerektirir.
7. Serbest Bırakmayı Onaylayın ve Tekrarlı Kontrolleri Ayarlayın
Kabul, incelenen numune için geçerlidir. Sonraki parçaların nasıl davrandığını öğrenmek için, işin risk tabanlı denetim planı kapsamında daha fazla kontrol yapılması gerekir. Örneğin, bir özellik bir sonraki sayfada veya yuvanın çeşitli pozisyonlarındaki parçalarda ölçülebilir. Ayrıca, hangi değişikliklerin başka bir kontrol gerektirdiğine de karar verilmelidir: yeniden başlatma, malzeme değişikliği, nozul değişimi, revize edilmiş program veya proses ayarlaması önemli olabilir. İşi serbest bırakmaya yetkili kişi bu kararı kaydetmeli ve sonraki kontrolleri işe bırakmalıdır.
İlk Ürün İnceleme Kaydı
Aşağıdaki boş örnek şablon, karar ve sonuç için yer içermektedir. Bu, Victory Industry'nin bir deneme raporu değildir. Ayrı bir düzenlenebilir kopyası da eklenmiştir. Tamamlanmış bir delik girişi, ölçüm değerini numaralandırılmış özellik ve çizim toleransıyla ilişkilendirecektir. Boş şablon, bilerek herhangi bir tolerans değeri sağlamamaktadır. Gereksinim eksikse, denemeden önce kararlaştırılmalıdır.
| Alan / özellik | Yöntem ve kabul esasları | Gerçek sonuç / karar |
| Çizim ve malzeme | Parça No ___ Revizyon ___ Kalite ___ Kalınlık ___ Parti No ___ | ___ tarafından doğrulandı |
| Makine ve kurulum | Model ___ Program revizyonu ___ Tarif ___ Meme ___ Odak ___ Gaz / basınç ___ Hız ___ | Kurulum / güvenlik kontrolleri ___ |
| Kritik boyut | Özellik ___ Referans Noktası ___ Alet ___ Nominal ___ Tolerans ___ | Ölçülen ___ GEÇTİ / KALDI / BEKLETİLDİ ___ |
| Delik veya yuva | Özellik ___ Ölçü / yöntem ___ Çizim sınırı ___ | Sonuç ___ Karar ___ |
| Kenar ve uyum | Cüruf / çapak / koniklik / oksidasyon / uyum ___ Kabul edilen kriterler ___ Temizliğe izin verilir ___ | Gözlem ___ Fotoğraf referansı ___ Karar ___ |
| Düzeltme ve tekrar kontrolü | Değişiklik / neden ___ Yeniden test tetikleyicisi ___ Özellikler ___ | Sonuç ___ Karar ___ |
| Serbest bırakmak | Denetçi ___ Operatör ___ Tarih ___ Onay makamı ___ | Durum ___ Koşullar ___ |
İlk Kesimde Sık Görülen Kusurlar
Eksik ayırma, cüruf ve bozuk delikler aynı sorun olarak ele alınmamalıdır. Eksik ayırma durumunda, öncelikle malzemenin ve kurulumun gerçekten reçeteye uygun olup olmadığını belirleyin. Cüruf durumunda, nozulu inceleyin ve takım yolunun etkilenen bölümüne ve desteğine bakın. Birikimin yerel mi yoksa parçanın etrafında mı devam ettiğini not edin. Bir delik farklı temas noktalarında farklı okumalar veriyorsa, incelemede koniklik yanı sıra ölçü ve referans noktası da dikkate alınmalıdır. Herhangi bir ayarlama yapılmadan önce bu ayrıntıları korumak önemlidir.
Dava başlamadan önce alıcıların çözmesi gereken sorular
Deneme sürecine başlamadan önce, hisseleri kimin sağlayacağını belirleyin ve programı hazırlayın. Hangi özelliklerin ölçüleceğine ve hangi raporu alacağınıza karar verin. fiber lazer kesim makinesi yelpazesi Bu, ekipman hakkında görüşmek için bir başlangıç noktasıdır; model yine de çiziminiz ve malzemenizle birlikte değerlendirilmelidir.
Kurulum ve servis sınırlarının yanı sıra kesme testini de kararlaştırın. Saha gereksinimlerini, eğitimi, acil durum irtibat kişilerini, sarf malzemelerini ve ölçümlerden sorumlu kişileri dahil edin. Tartışın kurulum ve hata ayıklama hizmeti ve kalite güvence yaklaşımıSiparişinizin hangi faaliyetleri ve kayıtları içerdiğini belirtin.
Deneme üretiminin mümkün olup olmadığı ve maliyeti, tedarikçinin teyit etmesi gereken hususlardır. Düzenlemelerde ayrıca stoğu kimin tedarik edeceği, nakliye masraflarını kimin karşılayacağı ve denemenin ne zaman yapılabileceği de belirtilmelidir. Bu şartların hiçbiri, bir çizim gönderilmesiyle otomatik olarak ortaya çıkmaz.
Örnek Kesim Değerlendirmesi Talep Edin
Göndermek Zafer Endüstrisi Temsili çizimler, malzeme kalitesi, kalınlık, miktar aralığı ve kritik toleranslar aracılığıyla numune kesimi sorgulama iletişimiBir test planı önerisi isteyin ve makine seçmeden önce sağlanacak ölçümler ve kabul kayıtları konusunda anlaşın.
Sık Sorulan Sorular
Fiber lazerle ilk kesim yapılmadan önce nelere dikkat edilmelidir?
Malzeme ve çizim revizyonunun, ilgili program ve reçeteyle birlikte, iş için onaylanmış olanlarla aynı olduğundan emin olun. Kesim işlemine ancak gerekli güvenlik kontrolleri yapıldıktan sonra başlanabilir. Denetçinin ayrıca numuneyi değerlendirmek için kararlaştırılan limitlere ve ölçüm yöntemlerine de ihtiyacı vardır.
İlk kesim parçası her malzemenin kalınlığını doğrulayabilir mi?
Hayır. Doğrulama yalnızca test edilen malzeme ve işlem koşulları için geçerlidir. Farklı kalınlık, malzeme, gaz veya geometri için ayrı bir deneme gerekebilir.
İlk bölümde hangi özellikler ölçülmelidir?
Bu, kontrol çizimiyle belirlenir. Bir delik için, çap ölçümü gereksinimin sadece bir parçası olabilir: kenarı ve uyumu da önemli olabilir. Ölçülen boyutlar kabul edilebilir olsa bile, üzerinde anlaşılan tüm montaj veya fikstür kontrollerini tamamlayın.
İlk makalenin başarısız olmasının ardından ne yapılmalı?
Etkilenen parçaları muhafaza edin ve orijinal ayarları koruyun. Onaylanan her ayarı kaydedin ve serbest bırakmadan önce etkilenen kontrolleri tekrarlayın.
İlk ürün onayının tekrarlanabilirliği sağladığı anlamına gelir mi?
Hayır. Bu, numunenin kaydedilen koşullar altında kabul edildiğini teyit eder. Bu onayı tüm üretim sürecine genişletmek yerine, ilgili yükler, pozisyonlar ve değişiklikler genelinde kararlaştırılan kontrolleri sürdürün.