最初の部品は、購入者の最新の図面に基づき、承認された材料と所定の支持構造を用いて切断する必要があります。その後、作業完了前に、合意された検査方法により寸法とエッジの状態を確認する必要があります。これは、切断作業における初回品検査です。初回品は、実際の生産部品でも、合意された試験片でも構いません。試験片は、それが表す特性のみを検証するものです。新しい機械の試運転には、別途設置と安全検査が必要です。
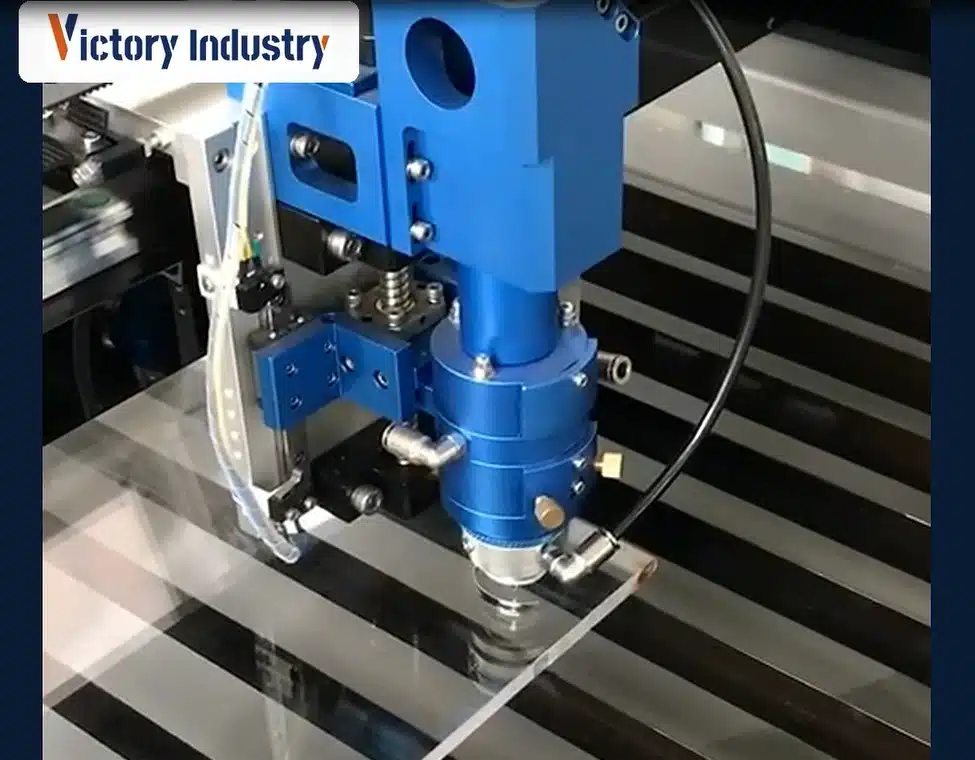
主なポイント
- 切断前に、図面、材料の状態、基準線、および測定方法を承認してください。
- 熱、切削幅、サポート、または導入部の問題が発生する可能性が最も高いフィーチャーを含め、代表的な形状で実行してください。
- 機械のセットアップチェックと部品の受入検査は分けて行い、両方を記録した上で、再起動またはシートの位置変更後に重要な工程を再度実施する。
ファイバーレーザー切断における初回製品検査の7つのステップ
1.検査計画に合意する
検査員は、オペレーターにどの穴を測定したのかを尋ねることなく、測定値を特定の特徴と照合できる必要があります。承認済みの図面上で関連する特徴に番号を付けることで、その関連付けが可能になります。各番号に対応する検査項目には、指定された寸法と公差、基準面、および測定方法が必要です。ノギスで測定可能な外径と小径穴は、必ずしも同じ測定機器を必要とするわけではありません。後者にはピンゲージまたはボアゲージが必要になる場合があります。形状と検査要件によっては、座標測定機も選択肢の一つとなります。
穴の直径だけが問題になるとは限りません。直径の測定値が許容範囲内であっても、穴の下に堆積物が残っていると、別の部品が表面に密着しない場合があります。そのため、寸法だけでなく、合意された嵌合チェックも役立ちます。バリ取りは承認された工程の一部でしょうか?これには購入者の同意が必要です。切削加工後のエッジと、バリ取り後のエッジには大きな違いが生じる可能性があります。
2. 材料と安全な設置を確認する
実際の生産材料のグレード、厚さ、表面仕上げ、サイズを使用してください。可能な限り、生産予定サイズのシートを使用してください。ロット番号が異なる、あるいはさらに薄い材料の試験片でも、設定に関する疑問点を確認するには十分かもしれませんが、実際の生産部品を代表する試験片ではありません。材料の識別情報、保護フィルムの有無、関連する圧延方向、平面度、および材料表面のコーティングの有無を記録してください。
切断作業を開始する前に、認定オペレーターは機械マニュアルおよび現場手順書に記載されている安全点検を完了しなければなりません。これには、該当するガード、インターロック、排気装置、ガス供給装置、および保護措置が含まれます。点検に不合格となった場合は、切断作業を中断しなければなりません。残った破片は、承認された安全手順に従って除去してください。点検のために保護システムを迂回することは絶対にしないでください。
シートに損傷や汚れがないことを確認してください。また、シートがサポートベッドのスラット上に平らに置かれており、左右に揺れていないことを確認してください。レーザーヘッドの切断領域に、以前の切断で残った部品や骨組みの破片が落ちていないか注意してください。
3. プログラムとレシピを確認する
この作業に使用する材料と厚さに適したレシピを使用してください。試作記録には、オペレーターが実際に設定した内容(ノズルとその状態、焦点、ガスと圧力、切断速度、穿孔の詳細、および関連する高さ制御設定)を記載する必要があります。検査対象に影響を与えるリードインとリードアウトの詳細も記録に含めてください。これらはサンプルのセットアップ情報と一緒に保管してください。
プログラムのリビジョンとレシピIDは、主要な実際の設定値とともに保管してください。すべての内部制御変数を転記する必要はありません。ガスの仕様と供給も、承認されたプロセス要件を満たす必要があります。
工程に記録のない変更を加えないでください。最初の切断部品に不良品が含まれていたり、何らかの点で不完全な場合は、使用した消耗品と材料を確認してください。その後は、工程に一度に1つの変更を加え、すべての変更を記録して、承認された結果がどのように得られたかを追跡できるようにしてください。
4 最初の記事を切り取って確認する
新しい切削加工をテストする際は、最小の重要な穴、狭いスロット、コーナー、そして近接して切削された長い切削経路を組み合わせた、現実的なテスト部品を作成してください。また、長い切削経路だけでなく、短い切削経路もテストしてください。小さな切削部品は、非常に小さな穴やスロットに蓄積された熱に敏感です。テスト部品を選択する際には、形状サイズと切削幅の比率も考慮してください。
切断された部品には、シートと実行工程を識別するサンプル参照番号を付与し、レシピとプログラムの改訂版を併記してください。測定は、部品が安全に取り扱える状態になり、熱が測定値に影響を与える可能性がある場合は、合意された検査条件下で十分に安定するまで待つ必要があります。基準点と測定方法は、切断前に選択されたものです。
5.エッジを検査し、部品を測定する
部品のすべてのエッジを検査し、損傷の兆候がないか確認してください。不完全な切削、過剰なドロス、過剰なバリ、テーパー、または該当する場合は焼けやエッジの酸化の兆候がないか記録してください。開始/停止の痕跡や部品の剥離時の損傷の位置を記録してください。部品の角のオーバーカットは、部品のエッジを一周するエッジ欠陥とは異なる根本原因を持つ場合があります。
酸素切断された軟鋼の場合、酸化層が存在するだけでは切断面を不合格とするには不十分です。その部品に定められた要件を確認してください。切断面自体が良好な場合でも、その後のコーティングや溶接のために酸化層の除去が必要になる場合があります。
基準となる寸法がないと、後で解釈が難しくなる場合があります。プロファイルについては、全体の寸法と各特徴間の重要な関係を記録してください。穴やスロットについては、縁に関する観察結果も記録する必要があります。測定器、測定値、および適用可能な限界値をまとめて保管し、図面と照らし合わせてリリース判断ができるようにしてください。
選択した特徴を再度測定してください。2人の検査員による測定値が異なる場合は、測定結果を見直す必要がありますが、レーザーの調整を行う理由にはなりません。薄いシートは同じ場所に支えられていましたか?1人がベンチに押し付けていましたか?測定器の校正と適合性、および各測定値の取得方法を確認してください。切断箇所の修正が必要かどうかを判断する前に、これらの不一致を解消してください。
6. 記録の不合格と再テストの修正
不良部品は合格品とは分けて保管し、加工前の切削プログラムを保存してください。切削順序とサポート材に照らし合わせて、欠陥箇所を特定してみてください。欠陥はリードインから始まっているのか、それともベッドの特定の部分に現れているのか。これらの観察結果は写真に記録しておきましょう。サプライヤーやプロセスエンジニアの協力が必要な場合は、図面、材料識別情報、実際の測定値も併せて提出してください。そうしないと、最初の打ち合わせの大部分が試行の再現に費やされてしまいます。
PASSは、記録された結果が合意された制限を満たしていることを意味します。FAILは、満たしていないことを意味します。要件が満たされていない場合、または読み取り結果に疑義がある場合は、誰かが解決するまでHOLDを使用してください。再加工された部品は、実施された作業を記録し、再加工が許可されていることを前提として、再度検査を受ける必要があります。
7. リリースを承認し、繰り返しチェックを設定する
合格は検査済みのサンプルに適用されます。後続部品の挙動を確認するには、作業のリスクベース検査計画に基づき、追加の検査が必要です。例えば、次のシート上の特性を測定したり、ネスト内の複数の位置にある部品を測定したりする場合があります。また、どの変更が追加検査を必要とするかを決定する必要があります。再起動、材料の変更、ノズルの交換、プログラムまたはプロセスの調整の改訂などが該当する可能性があります。作業の承認権限を持つ担当者は、その決定を記録し、後続検査を作業に残さなければなりません。
初回製品検査記録
下記の空白のサンプルテンプレートには、決定事項と結果を記入する欄があります。これはビクトリー・インダストリー社の試験報告書ではありません。編集可能な別紙が付属しています。穴の記入が完了すると、ゲージの読み取り値が番号付きフィーチャーとその図面公差に結び付けられます。空白のテンプレートには、意図的に公差値は記載されていません。要件が欠落している場合は、試験前に合意しておく必要があります。
| フィールド/機能 | 方法および受諾基準 | 実際の結果/決定 |
| 図面と材料 | 部品番号 ___ 改訂版 ___ グレード ___ 厚さ ___ ロット ___ | ___によって検証されました |
| 機械とセットアップ | モデル ___ プログラム改訂版 ___ レシピ ___ ノズル ___ フォーカス ___ ガス/圧力 ___ 速度 ___ | セットアップ/安全点検 ___ |
| 重要な次元 | 特徴 ___ 基準 ___ 計測器 ___ 公称値 ___ 公差 ___ | 測定結果 ___ 合格/不合格/保留 ___ |
| 穴またはスロット | 特徴 ___ ゲージ/方法 ___ 図面限界 ___ | 結果 ___ 決定 ___ |
| エッジとフィット感 | ドロス/バリ/テーパー/酸化/嵌合 ___ 合意された基準 ___ 清掃可 ___ | 観察 ___ 写真参照 ___ 決定 ___ |
| 修正と再確認 | 変更/理由 ___ 再テストのトリガー ___ 機能 ___ | 結果 ___ 決定 ___ |
| リリース | 検査官 ___ オペレーター ___ 日付 ___ 承認機関 ___ | 状態 ___ 条件 ___ |
初回カットでよく見られる欠陥
分離不良、ドロス、穴の歪みは、すべて同じ問題として扱うべきではありません。分離不良の場合は、まず材料と設定がレシピに正しく合致していることを確認してください。ドロスの場合は、ノズルを点検し、ツールパスの該当箇所とそのサポートを確認してください。堆積物が局所的なものか、部品全体に広がっているかを確認してください。穴の接触箇所によって測定値が異なる場合は、ゲージと基準面だけでなく、テーパーも考慮する必要があるかもしれません。これらの詳細は、調整を行う前に記録しておく価値があります。
裁判前に購入者が解決しておくべき質問
トライアルに同意する前に、誰がストックを提供し、プログラムを準備するかを決めます。どの機能を測定するか、どのようなレポートを受け取るかを決定します。 ファイバーレーザー切断機シリーズ これは機器について議論するための出発点に過ぎません。モデルは、あなたの図面や材料と照らし合わせて検討する必要があります。
設置とサービス範囲、および切断テストについて合意します。サイト要件、トレーニング、エスカレーション連絡先、消耗品、測定の責任を含めます。 インストールおよびデバッグサービス 和 品質保証アプローチ注文に含まれる活動と記録を指定してください。
試用版の入手可能性と費用については、供給業者が確認する必要があります。また、在庫の供給者、送料の負担者、試用実施時期についても明記する必要があります。これらの条件は、図面を送付しただけで自動的に適用されるものではありません。
サンプルカット評価を依頼する
送信 ウイニングインダストリー 代表的な図面、材料等級、厚さ、数量範囲、重要な公差 サンプルカットに関するお問い合わせ先機械を選定する前に、提案された試験計画を要求し、提供される測定値と受入記録について合意してください。
FAQ
ファイバーレーザーによる初回切断前に確認すべき事項は何ですか?
材料と図面の改訂版が、該当するプログラムとレシピとともに、作業に承認されているものであることを確認してください。切断作業は、必要な安全点検が完了した後でなければ開始できません。検査員は、サンプルを評価するために、合意された許容範囲と測定方法も必要とします。
最初の切断部品一つで、あらゆる材料の厚さを検証できるだろうか?
いいえ。検証は、試験対象の材料とプロセス条件にのみ適用されます。厚さ、材料、ガス、形状が異なる場合は、別途試験が必要になる場合があります。
最初の部分では、どの特性を測定すべきでしょうか?
検査図面でそれが決定されます。穴の場合、直径の測定値は要件の一部に過ぎず、縁の形状や嵌合状態も重要となる場合があります。測定寸法が許容範囲内であっても、合意された組立検査や治具検査は必ず実施してください。
最初の論文が失敗に終わった後、どうすべきでしょうか?
影響を受けた部品を封じ込め、元の設定を維持してください。承認された調整内容を記録し、リリース前に影響を受ける箇所の点検を再度行ってください。
初回製品承認は再現性を確立するものか?
いいえ。これは、記録された条件下でのサンプルの受入を確定するものです。承認を生産ロット全体に拡大するのではなく、関連する負荷、位置、変更点について合意された検査を継続してください。