Первые детали должны быть вырезаны из утвержденных материалов с предполагаемой системой крепления, используя текущие чертежи заказчика. Затем их размеры и состояние кромок должны быть проверены согласованным методом контроля качества до начала работ. Это проверка первого образца после резки. Первым образцом может быть фактическая серийная деталь или согласованный тестовый образец; образец подтверждает только те характеристики, которые он представляет. Ввод в эксплуатацию нового оборудования требует отдельной приемки установки и проверки безопасности.
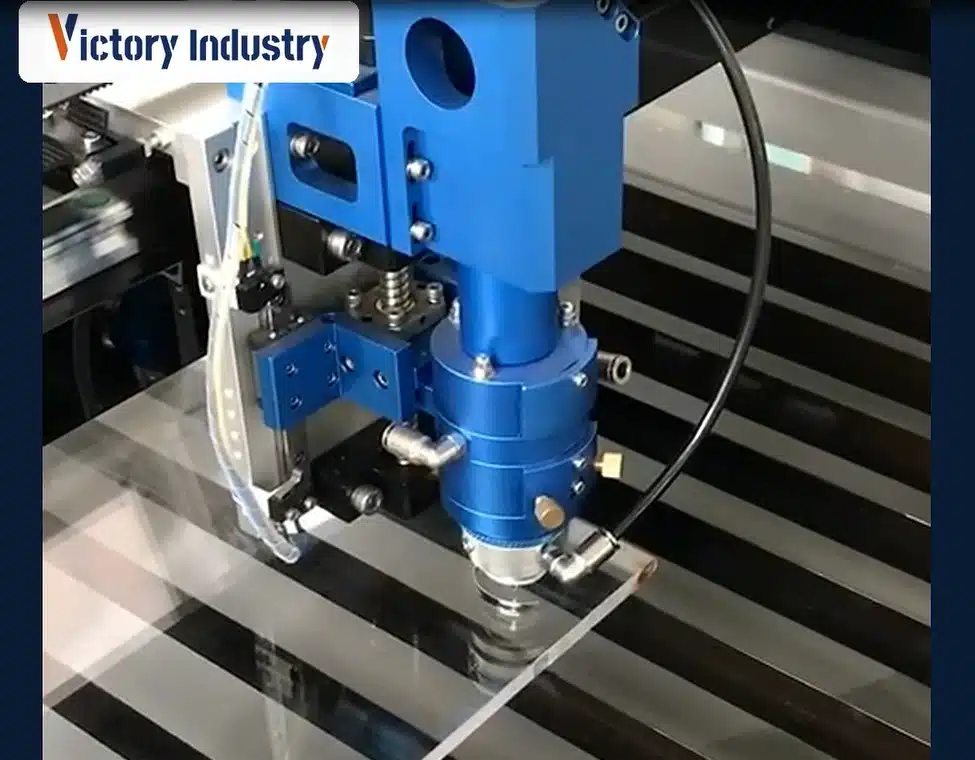
Основные выводы
- Перед раскроем необходимо утвердить чертеж, состояние материалов, базовую схему и метод измерения.
- Выполните расчет репрезентативной геометрии, включая элементы, которые с наибольшей вероятностью могут выявить проблемы, связанные с нагревом, шириной пропила, опорами или вводными участками.
- Разделите проверки настройки станка и приемку детали; задокументируйте обе процедуры, а затем повторите выполнение критически важной операции после перезапуска или изменения положения листа.
Семь этапов лазерной резки волоконным лазером: Первичная проверка готового изделия
1. Согласовать план проверки.
Инспектор должен иметь возможность сопоставить показание с конкретным элементом, не спрашивая оператора, какое отверстие было измерено. Нумерация соответствующих элементов на утвержденном чертеже обеспечивает эту связь. В записи о проверке для каждого номера должны быть указаны его размеры и допуск, базовая точка и метод измерения. Для наружного размера, доступного для штангенциркуля, и для небольшого отверстия не обязательно требуется одно и то же оборудование; для последнего может потребоваться штифт или нутромер. Координатно-измерительная машина — еще один вариант, если этого требуют геометрические параметры и требования к проверке.
Диаметр — не всегда единственная проблема с отверстием. Заусенцы под ним могут препятствовать плотному прилеганию другого компонента к поверхности, даже если показания диаметра приемлемы. Именно поэтому наряду с измерением размеров может быть полезна согласованная проверка посадки. Входит ли удаление заусенцев в принятый процесс? Это требует согласия покупателя. Между кромкой, полученной после обработки режущим инструментом, и кромкой после очистки может быть существенная разница.
2. Проверьте материалы и безопасную установку.
Используйте фактический сорт материала, толщину, качество поверхности и размер, соответствующие производственным параметрам. По возможности используйте листы предполагаемого производственного размера. Тестовый образец с другим номером партии или даже более тонким материалом может быть достаточным для проверки одного вопроса, связанного с настройкой, но не является репрезентативной тестовой деталью для фактического производственного изделия. Обратите внимание на идентификацию материала, наличие защитной пленки, соответствующее направление прокатки, плоскостность и любое покрытие на поверхности материала.
Перед началом резки уполномоченный оператор должен выполнить проверку безопасности, описанную в руководстве по эксплуатации машины и в инструкции по эксплуатации объекта. Это включает проверку соответствующих защитных ограждений, блокировок, системы вытяжки, подачи газа и защитных мер. Если проверка не пройдена, резку следует отложить. Оставшиеся фрагменты следует убрать в соответствии с утвержденной процедурой безопасной эксплуатации; никогда не следует обходить защитные системы для осмотра.
Убедитесь, что лист не поврежден и не загрязнен. Также проверьте, что лист ровно лежит на рейках опорной платформы и не качается из стороны в сторону. Обратите внимание на любые оставшиеся части или фрагменты от предыдущих разрезов, которые могут попасть в зону резки лазерной головки.
3. Проверьте программу и рецепт.
Используйте рецептуру, утвержденную для данного материала и толщины. В протоколе испытаний должны быть указаны фактические настройки оператора: сопло и его состояние, фокусировка, газ и давление, скорость резки, детали пробивки и соответствующие настройки регулировки высоты. Детали ввода и вывода материала должны быть включены в протокол, если они влияют на проверяемый элемент. Храните их вместе с информацией о настройке образца.
Сохраняйте номер версии программы и идентификатор рецепта вместе с ключевыми фактическими настройками; нет необходимости переписывать каждую внутреннюю переменную управления. Спецификация и поставка газа также должны соответствовать утвержденным технологическим требованиям.
Не вносите незадокументированные изменения в процесс. Если первая деталь содержит шлак или не завершена в каком-либо отношении, проверьте использованные расходные материалы и оборудование. После этого вносите изменения в процесс по одному и записывайте все изменения, чтобы можно было отследить, как был достигнут желаемый результат.
4. Вырежьте и определите первый артикль.
При тестировании новой операции резки изготовьте реалистичную тестовую деталь, включающую в себя комбинацию самых маленьких критических отверстий, узких пазов, углов и длинных траекторий резки, выполненных близко друг к другу. Также протестируйте короткие и длинные траектории резки. Мелкие детали чувствительны к нагреву, накапливающемуся в очень маленьких отверстиях и пазах. При выборе тестовой детали также учитывайте соотношение размера элемента и ширины пропила.
Присвойте вырезанной детали эталонный номер, указывающий на тип листа и номер партии, а также рецепт и изменения в программе. Измерение необходимо отложить до тех пор, пока деталь не станет безопасной для обработки и, если нагрев может повлиять на показания, достаточно стабильной в согласованных условиях контроля. Базовая точка и метод выбираются до начала резки.
5. Осмотрите кромку и измерьте деталь.
Осмотрите все кромки детали на наличие повреждений. Отметьте наличие признаков неполной резки, чрезмерного образования шлака, заусенцев, конусности, а также следов пригорания или окисления кромок, если это необходимо. Зафиксируйте расположение любых контрольных меток начала/окончания процесса и любых повреждений, связанных с извлечением детали. Перерезы на углах деталей могут иметь иные причины, чем дефекты кромок, идущие по всей окружности детали.
Для низкоуглеродистой стали, обрабатываемой кислородом, наличие одного лишь оксидного слоя недостаточно для отбраковки кромки. Ознакомьтесь с согласованными требованиями к данной детали. Удаление оксидного слоя может потребоваться для последующего нанесения покрытия или сварки, даже если сама резка в остальном удовлетворительна.
Размер без базовой точки отсчета может быть сложно интерпретировать в дальнейшем. Для профиля зафиксируйте габаритные размеры и важные взаимосвязи между элементами. Для отверстия или паза также необходимо указать его край. Сложите показания прибора, значение и применимый предел, чтобы решение о выпуске можно было сверить с чертежом.
Повторно измерьте выбранные параметры. Разные показания двух инспекторов — это повод пересмотреть измерения, но пока не повод корректировать лазер. Тонкий лист был закреплен в одном и том же месте? Один человек прижимал его к верстаку? Проверьте калибровку и пригодность прибора, а также способ проведения каждого измерения. Устраните это расхождение, прежде чем принимать решение о необходимости корректировки резки.
6. Сбои в записи и исправления при повторном тестировании
Отделите бракованные детали от отработанных и сохраните неизмененную программу резки. Попробуйте определить местоположение дефекта относительно последовательности резки и опор. Начинается ли он на входе или появляется на определенном участке станины? Эти наблюдения следует приложить к фотографиям. Если потребуется помощь поставщика или инженера-технолога, предоставьте также чертеж, идентификацию материала и фактические показания. В противном случае большая часть первого разговора будет потрачена на попытки восстановить ход испытаний.
«ПРОЙДЕНО» означает, что полученный результат соответствует согласованному пределу. «ПРОЙДЕНО НЕ ПРОЙДЕНО» означает, что он не соответствует. Если требование отсутствует или показания вызывают сомнения, используйте «ЗАДЕРЖАТЬ» до тех пор, пока кто-нибудь не устранит проблему. Для переработанных деталей необходимо указать выполненную работу и провести повторную проверку, при условии, что переработка была разрешена изначально.
7. Утвердить выпуск и установить повторные проверки.
Приемка распространяется на проверенный образец. Для определения поведения последующих деталей необходимы дополнительные проверки в соответствии с планом контроля качества, основанным на оценке рисков. Например, измерение характеристик может проводиться на следующем листе или на деталях из нескольких точек в раскройном поле. Также необходимо определить, какие изменения требуют дополнительной проверки: перезапуск, изменение материала, замена сопла, пересмотр программы или корректировка процесса могут иметь значение. Лицо, уполномоченное на приемку работы, должно зафиксировать это решение и оставить результаты последующих проверок вместе с заказом.
Протокол проверки первого образца
Приведенный ниже пустой шаблон содержит место как для принятия решения, так и для указания результата. Это не отчет об испытаниях компании Victory Industry. К нему прилагается отдельная редактируемая копия. Заполненная запись о отверстии должна связать показания измерительного прибора с пронумерованным элементом и его допуском на чертеже. В пустом шаблоне намеренно не указано значение допуска. Если требование отсутствует, его необходимо согласовать до начала испытаний.
| Поле / функция | Метод и критерии приемлемости | Фактический результат / решение |
| Чертежи и материалы | Идентификатор детали ___ Версия ___ Марка ___ Толщина ___ Партия ___ | Подтверждено ___ |
| Оборудование и настройка | Модель ___ Версия программы ___ Рецепт ___ Сопло ___ Фокусировка ___ Газ / давление ___ Скорость ___ | Настройка / проверки безопасности ___ |
| Критическое измерение | Характеристика ___ Базовая точка ___ Инструмент ___ Номинальный ___ Допуск ___ | Измерено ___ ПРОЙДЕНО / НЕ ПРОЙДЕНО / УДЕРЖАНО ___ |
| Отверстие или прорезь | Характеристика ___ Калибр / метод ___ Предел чертежа ___ | Результат ___ Решение ___ |
| Края и посадка | Осаждение / заусенцы / конусность / окисление / посадка ___ Согласованные критерии ___ Допускается очистка ___ | Наблюдение ___ Фотография ___ Решение ___ |
| Исправление и повторная проверка | Изменение / причина ___ Триггер повторного тестирования ___ Функции ___ | Результат ___ Решение ___ |
| Выпускать | Инспектор ___ Оператор ___ Дата ___ Орган, утвердивший ___ | Статус ___ Условия ___ |
Типичные дефекты первого раскроя
Неполное отделение, шлак и деформированные отверстия не следует рассматривать как одну и ту же проблему. При неполном отделении сначала убедитесь, что материал и настройка действительно соответствуют рецептуре. При наличии шлака осмотрите сопло и пораженный участок траектории инструмента и его опору. Обратите внимание, является ли отложение локальным или распространяется по всей детали. Если отверстие дает разные показания при разных контактах, при исследовании может потребоваться учитывать конусность, а также калибр и базовую точку. Эти детали стоит сохранить, прежде чем вносить какие-либо корректировки.
Вопросы, которые покупатели должны урегулировать до начала судебного разбирательства.
Прежде чем соглашаться на пробное тестирование, определите, кто предоставит сырье, и подготовьте программу. Решите, какие характеристики будут измеряться и какой отчет вы будете получать. Ассортимент станков для лазерной резки волоконным лазером Это отправная точка для обсуждения оборудования; модель все равно необходимо сопоставить с вашим чертежом и материалами.
Согласуйте границы зоны установки и обслуживания, а также параметры проверки качества резки. Укажите требования к объекту, обучение персонала, контактные лица для решения сложных вопросов, расходные материалы и ответственность за замеры. Обсудите следующие вопросы: услуги по установке и отладке и подход к обеспечению качестваУкажите, какие виды деятельности и записи включены в ваш заказ.
Вопросы доступности и стоимости пробного использования должны быть подтверждены поставщиком. В договоренностях также должно быть указано, кто поставляет товар, кто оплачивает доставку и когда может состояться пробное использование. Ни один из этих условий не вытекает автоматически из отправки чертежа.
Запросить оценку качества среза образца
Отправлять Промышленность Победы типовые чертежи, марка материала, толщина, диапазон количества и критические допуски по всей длине контакт для запроса образцаЗапросите предлагаемый план испытаний и согласуйте необходимые измерения и протоколы приемки, прежде чем выбирать оборудование.
Часто задаваемые вопросы
Что следует проверить перед первой резкой с помощью волоконного лазера?
Убедитесь, что материал и чертеж соответствуют утвержденным требованиям для выполнения работы, а также имеют соответствующую программу и рецептуру. Раскрой может начинаться только после проведения необходимых проверок безопасности. Инспектору также необходимы согласованные пределы и методы измерения для оценки образца.
Можно ли проверить толщину каждого слоя материала на первом срезе?
Нет. Проверка применима только к испытанному материалу и условиям процесса. Для материалов другой толщины, материалов, газов или геометрии может потребоваться отдельное испытание.
Какие характеристики следует измерить в первой части?
Это определяется контрольным чертежом. Для отверстия измерение диаметра может быть лишь частью требования: его кромка и посадка также имеют значение. Проведите любую согласованную проверку сборки или приспособления, даже если измеренные размеры приемлемы.
Что должно произойти после неудачной первой публикации?
Сохраните затронутые детали и исходные настройки. Зафиксируйте каждую утвержденную регулировку и повторите соответствующие проверки перед выпуском.
Означает ли одобрение первого образца, что результаты исследования воспроизводимы?
Нет. Это подтверждает приемку образца в соответствии с его зарегистрированными условиями. Вместо того чтобы распространять это одобрение на весь производственный цикл, следует продолжать согласованные проверки для соответствующих партий, положений и изменений.