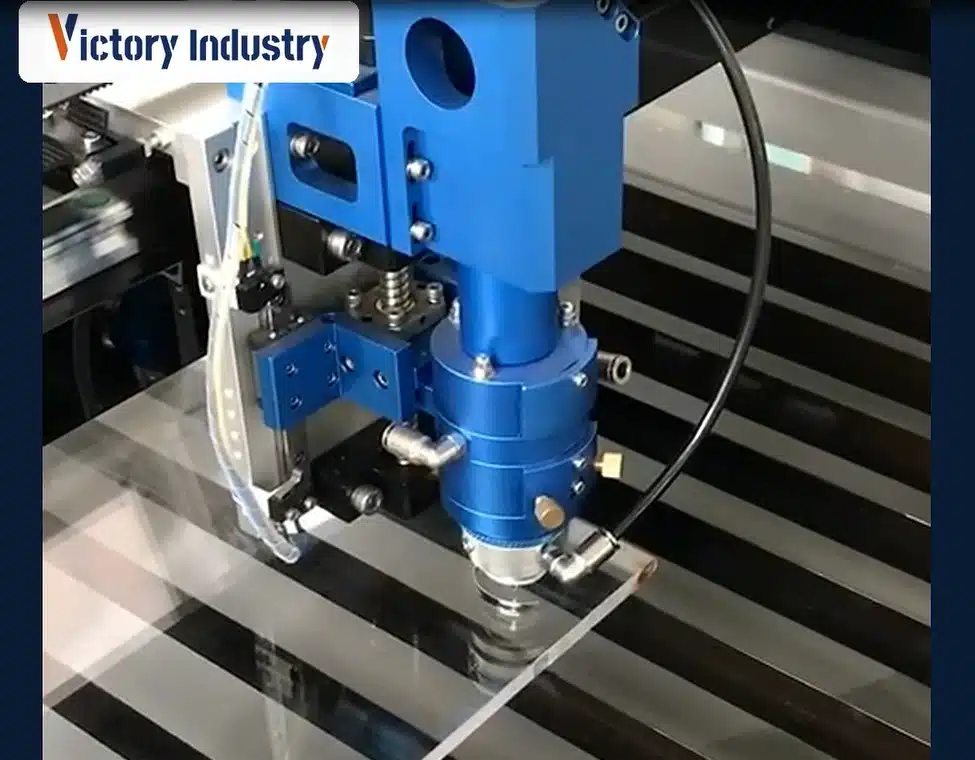
Las primeras piezas deben cortarse de los materiales aprobados con el sistema de soporte previsto, utilizando los planos actuales del comprador. Sus dimensiones y el estado de los bordes deben verificarse mediante el método de inspección acordado antes de la entrega del trabajo. Esta es la inspección de la primera pieza para un trabajo de corte. Una primera pieza puede ser una pieza de producción real o una muestra de prueba acordada; una muestra solo valida las características que representa. La puesta en marcha de una nueva máquina requiere una instalación y una aceptación de seguridad por separado.
Conclusiones clave
- Antes de cortar, apruebe el dibujo, el estado del material, el esquema de referencia y el método de medición.
- Realice pruebas con geometría representativa, incluyendo las características que tienen más probabilidades de generar problemas de calor, corte, soporte o entrada.
- Separe las comprobaciones de configuración de la máquina de la aceptación de la pieza; documente ambas y, a continuación, repita la función crítica tras un reinicio o un reposicionamiento de la lámina.
Siete pasos para la inspección de la primera pieza en el corte por láser de fibra
1. Acordar el plan de inspección.
Un inspector debería poder relacionar una lectura con una característica específica sin preguntar al operario qué orificio se midió. Numerar las características relevantes en el plano aprobado facilita esta relación. La entrada de inspección para cada número requiere la especificación de su dimensión y tolerancia, punto de referencia y método de medición. Una dimensión exterior accesible con calibradores y un orificio pequeño no necesariamente requieren el mismo equipo; este último podría necesitar un pasador o un calibre de orificios. Una máquina de medición por coordenadas es otra opción cuando la geometría y los requisitos de inspección así lo exigen.
El diámetro no siempre es el único factor a considerar al perforar un orificio. La escoria presente debajo puede impedir que otro componente se asiente correctamente sobre la superficie, incluso si la medida del diámetro es aceptable. Por ello, una verificación de ajuste acordada puede ser útil junto con la medición de las dimensiones. ¿El desbarbado forma parte del proceso aceptado? Esto requiere la aprobación del comprador. Puede existir una diferencia sustancial entre el borde producido por la herramienta de corte y el borde resultante tras el desbarbado.
2. Compruebe el material y la configuración segura.
Utilice el grado, el espesor, el acabado superficial y el tamaño reales del material de producción. Siempre que sea posible, utilice láminas del tamaño previsto para la producción. Una muestra de prueba de un lote diferente o incluso de un material más delgado puede ser suficiente para verificar una cuestión de configuración, pero no es una pieza de prueba representativa de la pieza de producción real. Anote la identificación del material, cualquier película protectora, la dirección de laminación pertinente, la planitud y cualquier recubrimiento en la superficie del material.
Antes de comenzar el corte, el operador autorizado debe completar las comprobaciones de seguridad indicadas en el manual de la máquina y el procedimiento de la obra. Estas incluyen las protecciones, los enclavamientos, la extracción, el suministro de gas y las medidas de seguridad aplicables. Si alguna comprobación falla, el corte debe posponerse. Retire los fragmentos restantes siguiendo el procedimiento de seguridad aprobado; nunca anule los sistemas de protección para realizar inspecciones.
Asegúrese de que la lámina esté intacta y libre de cualquier contaminación. Compruebe también que esté bien apoyada sobre las lamas de la base de soporte y que no se mueva de un lado a otro. Tenga cuidado con cualquier resto de piezas o fragmentos de esqueleto de cortes anteriores que puedan caer en la zona de corte del cabezal láser.
3. Verificar el programa y la receta.
Utilice la receta aprobada para el material y el espesor de este trabajo. El registro de prueba debe mostrar la configuración que el operador ajustó: la boquilla y su estado, el enfoque, el gas y la presión, la velocidad de corte, los detalles de perforación y los ajustes relevantes del control de altura. Los detalles de entrada y salida deben incluirse en dicho registro cuando afecten a la característica inspeccionada. Consérvelos junto con la información de configuración de la muestra.
Conserve la revisión del programa y el ID de la receta junto con la configuración actual clave; no es necesario transcribir todas las variables de control internas. La especificación y el suministro de gas también deben cumplir con los requisitos del proceso aprobado.
No realice cambios en el proceso sin registrarlos. Si el primer corte contiene escoria o no está completo en algún aspecto, revise los consumibles y materiales utilizados. Después, realice un cambio a la vez en el proceso y registre todos los cambios para poder rastrear cómo se logró el resultado final.
4. Recorta e identifica el primer artículo.
Al probar un nuevo proceso de corte, cree una pieza de prueba realista con una combinación de los orificios críticos más pequeños, ranuras estrechas, esquinas y trayectorias de corte largas y muy próximas entre sí. Pruebe también trayectorias de corte cortas y largas. Las piezas de corte pequeñas son sensibles al calor acumulado en orificios y ranuras muy pequeñas. Tenga en cuenta también la relación entre el tamaño de la característica y el ancho de corte al seleccionar la pieza de prueba.
Proporcione a la pieza cortada una referencia de muestra que identifique su hoja y ejecución, junto con la receta y la revisión del programa. La medición debe posponerse hasta que la pieza sea segura para manipular y, en caso de que el calor pueda afectar la lectura, suficientemente estable bajo las condiciones de inspección acordadas. El dato y el método son los elegidos antes del corte.
5. Inspeccione el borde y mida la pieza.
Examine todos los bordes de la pieza en busca de daños. Anote si hay algún indicio de corte incompleto, escoria excesiva, rebabas excesivas, conicidad o signos de quemaduras u oxidación en los bordes, según corresponda. Registre la ubicación de cualquier marca de inicio/parada y cualquier daño causado por la liberación de la pieza. Los cortes excesivos en las esquinas de las piezas pueden tener causas distintas a los defectos de borde que se extienden de forma continua alrededor del borde de la pieza.
En el caso del acero dulce cortado con oxígeno, la sola presencia de una capa de óxido no es suficiente para rechazar el borde. Consulte los requisitos acordados para esa pieza. Puede ser necesario eliminarla para el posterior recubrimiento o soldadura, incluso cuando el corte en sí sea satisfactorio.
Una dimensión sin referencia de datum puede ser difícil de interpretar posteriormente. Para el perfil, registre las dimensiones generales y las relaciones importantes entre las características. Un orificio o ranura también requiere una observación de su borde. Agrupe el instrumento, la lectura y el límite aplicable para que la decisión de liberación pueda compararse con el plano.
Se han vuelto a medir las características seleccionadas. Las lecturas diferentes de dos inspectores justifican revisar la medición, pero aún no ajustar el láser. ¿Se apoyó la lámina delgada en el mismo lugar? ¿La presionó una persona contra la mesa de trabajo? Verifique la calibración y la idoneidad del instrumento, así como la forma en que se tomó cada lectura. Resuelva esa discrepancia antes de decidir si el corte necesita corrección.
6. Registro de fallos y correcciones en la repetición de la prueba.
Separe las piezas defectuosas del trabajo aceptado y guarde el programa de corte sin modificar. Intente localizar el defecto en la secuencia de corte y los soportes. ¿Comienza en una entrada o aparece sobre una parte específica de la bancada? Estas observaciones deben ir acompañadas de las fotografías. Si necesita ayuda del proveedor o del ingeniero de procesos, incluya también el dibujo, la identificación del material y las lecturas reales. De lo contrario, gran parte de la primera conversación se dedicará a intentar reconstruir la prueba.
APROBADO significa que el resultado registrado cumple con el límite acordado. SUSPENSO significa que no lo cumple. Si falta el requisito o la lectura es dudosa, utilice RETENCIÓN hasta que alguien lo resuelva. Las piezas reprocesadas requieren una nota del trabajo realizado y una nueva inspección, suponiendo que el reprocesamiento se haya autorizado inicialmente.
7. Aprobar la liberación y establecer controles repetidos.
La aceptación se aplica a la muestra inspeccionada. Para determinar el comportamiento de las piezas subsiguientes, se requieren verificaciones adicionales según el plan de inspección basado en riesgos del trabajo. Por ejemplo, se puede medir una característica en la siguiente hoja o en piezas de diferentes posiciones en el conjunto. También se debe determinar qué cambios requieren una verificación adicional: un reinicio, un cambio de material, una boquilla de reemplazo, un programa revisado o un ajuste del proceso pueden ser relevantes. La persona autorizada para aprobar el trabajo debe registrar esta decisión y dejar las verificaciones subsiguientes con el trabajo.
Registro de inspección del primer artículo
La plantilla en blanco que se muestra a continuación incluye espacio tanto para la decisión como para el resultado. No se trata de un informe de una prueba de Victory Industry. Se adjunta una copia editable por separado. Una entrada de orificio completa vincularía la lectura del calibre con la característica numerada y su tolerancia de dibujo. La plantilla en blanco no incluye deliberadamente ningún valor de tolerancia. Si falta el requisito, deberá acordarse antes de la prueba.
| Campo/característica | Método y base de aceptación | Resultado/decisión real |
| Dibujo y material | ID de pieza ___ Revisión ___ Grado ___ Espesor ___ Lote ___ | Verificado por ___ |
| Máquina y configuración | Modelo ___ Programa rev. ___ Receta ___ Boquilla ___ Enfoque ___ Gas / presión ___ Velocidad ___ | Configuración / comprobaciones de seguridad ___ |
| Dimensión crítica | Característica ___ Datum ___ Instrumento ___ Nominal ___ Tolerancia ___ | Medido ___ APROBADO / SUSPENSO / RETENIDO ___ |
| Agujero o ranura | Característica ___ Calibre / método ___ Límite de dibujo ___ | Resultado ___ Decisión ___ |
| Borde y ajuste | Escoria / rebaba / conicidad / oxidación / ajuste ___ Criterios acordados ___ Limpieza permitida ___ | Observación ___ Foto ref. ___ Decisión ___ |
| Corrección y verificación repetida | Cambio / motivo ___ Disparador de nueva prueba ___ Características ___ | Resultado ___ Decisión ___ |
| Liberar | Inspector ___ Operador ___ Fecha ___ Autoridad de aprobación ___ | Estado ___ Condiciones ___ |
Defectos comunes en el primer corte
La separación incompleta, la escoria y los agujeros deformados no deben considerarse el mismo problema. En caso de separación incompleta, primero verifique que el material y la configuración se ajusten a la receta. Con la escoria, inspeccione la boquilla y observe la sección afectada de la trayectoria de la herramienta y su soporte. Observe si el depósito es localizado o se extiende por toda la pieza. Si un agujero presenta lecturas diferentes en distintos puntos de contacto, es posible que deba considerar la conicidad, así como el calibre y el punto de referencia. Es importante conservar estos detalles antes de realizar cualquier ajuste.
Preguntas que los compradores deben resolver antes de un juicio
Antes de aceptar una prueba, establezca quién proporcionará el material y prepare el programa. Decida qué características se medirán y qué informe recibirá. Gama de máquinas de corte por láser de fibra es un punto de partida para hablar del equipo; el modelo aún debe compararse con su dibujo y material.
Acordar el límite de instalación y servicio, así como la prueba de corte. Incluir los requisitos del sitio, capacitación, contactos de escalamiento, consumibles y responsabilidad de las mediciones. Discutir el Servicio de instalación y depuración y enfoque de garantía de calidad; especifique qué actividades y registros incluye su pedido.
La disponibilidad y el costo de la prueba son cuestiones que debe confirmar el proveedor. Los acuerdos también deben especificar quién suministra el material, quién paga el envío y cuándo se puede realizar la prueba. Ninguna de estas condiciones se deriva automáticamente del envío de un dibujo.
Solicite una evaluación de corte de muestra.
Enviar Industria de la victoria dibujos representativos, grado del material, espesor, rango de cantidad y tolerancias críticas a través de la Contacto para consultas sobre muestras cortadasSolicitar un plan de pruebas propuesto y acordar las mediciones y los registros de aceptación que se proporcionarán antes de seleccionar una máquina.
Preguntas frecuentes
¿Qué se debe comprobar antes del primer corte con láser de fibra?
Verifique que el material y la revisión del plano sean los aprobados para el trabajo, con el programa y la receta correspondientes. El corte solo puede comenzar después de realizar las comprobaciones de seguridad necesarias. El inspector también necesita los límites acordados y los métodos de medición para evaluar la muestra.
¿Es posible validar con un primer corte cualquier grosor de material?
No. La validación se aplica únicamente al material y las condiciones del proceso ensayados. Un espesor, material, gas o geometría diferentes podrían requerir un ensayo aparte.
¿Qué características deben medirse en la primera parte?
El plano de inspección lo determina. Para un orificio, la lectura del diámetro puede ser solo una parte del requisito: su borde y ajuste también son importantes. Realice cualquier verificación de ensamblaje o fijación acordada, incluso cuando las dimensiones medidas sean aceptables.
¿Qué debería ocurrir después de un primer artículo fallido?
Contenga las partes afectadas y conserve la configuración original. Registre cada ajuste aprobado y repita las comprobaciones correspondientes antes de la liberación.
¿La aprobación del primer artículo garantiza la repetibilidad?
No. Esto establece la aceptación de la muestra bajo las condiciones registradas. Continúe con las verificaciones acordadas en las cargas, posiciones y cambios pertinentes, en lugar de extender esa aprobación a toda la serie de producción.