

¿Busca la mejor máquina de corte por láser de fibra para placas de aluminio gruesas en 2026? Comience con las piezas de aluminio más comunes que produce semanalmente, no con la placa de aluminio más gruesa que se muestra en una imagen. La máquina para producción regular debe tener suficiente potencia láser para el rango de espesor típico de las piezas de aluminio que produce habitualmente. Pero eso no es suficiente. También necesita un corte estable, un cabezal de corte con autoenfoque, un suministro de gas fiable, una base robusta, un movimiento preciso y una refrigeración suficiente para trabajos de corte prolongados.
En esta guía, las placas de aluminio de aproximadamente 10 mm o más se consideran material grueso en trabajos generales de chapa metálica. El límite real varía según la aleación, los requisitos de los bordes, la producción y la configuración de la máquina. Una placa de 20 mm que se puede separar una sola vez es muy diferente de una placa de 20 mm que debe cortarse continuamente con bordes repetibles.
¿Por qué es más difícil cortar aluminio grueso?
El material de aluminio presenta una alta reflectividad a la longitud de onda del láser de fibra y una alta conductividad térmica. A medida que aumenta el espesor de la placa, la aplicación de energía estable y la eliminación del metal fundido se vuelven más difíciles.
Reflexión, flujo de calor y perforación
El primer problema suele aparecer durante la perforación, más que en un corte recto y prolongado. Un exceso de calor alrededor de la perforación puede agrandar el punto de entrada o dejar material alrededor del orificio. Una mala eliminación del metal fundido también puede generar escoria en el fondo.
Los sistemas láser de fibra modernos están diseñados para procesar aluminio, pero para trabajos pesados conviene preguntarse si la fuente láser y el cabezal de corte ofrecen una protección adecuada contra la reflexión posterior y funciones de perforación controladas.
Cómo el grado de aleación cambia el corte
No coloque los valores 5052, 5083, 6061 y 7075 en un mismo grupo de parámetros y espere obtener el mismo resultado.
La composición de la aleación, la capa de óxido, los arañazos, el aceite y el estado de la chapa pueden alterar la calidad de la perforación y del filo. En la producción diaria, es recomendable guardar una receta de corte independiente para cada aleación y espesor tras realizar las pruebas correspondientes.
Planitud y manipulación de la placa
Una placa curvada modifica la distancia entre la boquilla y el material mientras el cabezal está en movimiento. Esto afecta al enfoque y al flujo de gas auxiliar, incluso cuando los ajustes programados son correctos.
Con las grandes planchas de aluminio, la carga también es importante. La bancada necesita suficiente soporte, y las piezas pesadas requieren un recorrido adecuado desde la carga hasta el corte y, posteriormente, hasta el doblado o la soldadura.
¿Qué características de la máquina son las más importantes para el aluminio grueso?
La fuente láser de alta potencia es solo una parte de la máquina. El resto del hardware determina si esa potencia se puede utilizar de forma constante.
Si aún estás comparando tipos de láser para trabajos en metal, este Guía láser de fibra frente a guía láser de CO₂ Proporciona información útil antes de que reduzcas la elección a un láser de fibra de alta potencia.
Fuente láser y control de perforaciones
Para aluminio grueso, compruebe la estabilidad de la salida, la perforación controlada, la refrigeración y la protección contra la energía reflejada.
Los agujeros pequeños y la gran cantidad de perforaciones pueden ralentizar el proceso mucho más de lo que indica la velocidad de corte en línea recta. Si sus planos contienen muchos agujeros, solicite el tiempo total del ciclo en lugar de una sola velocidad nominal.
Enfoque automático y detección de altura
El cabezal de corte con enfoque automático ahorra tiempo de preparación cuando cambia el grosor de la plancha. El sensor de altura capacitivo también ayuda a mantener una distancia de separación estable sobre láminas grandes.
La boquilla, la lente protectora y el estado del cabezal requieren revisiones periódicas. El perforado de placas gruesas genera condiciones más exigentes alrededor del cabezal de corte que el trabajo con láminas delgadas.
Cama rígida, movimiento y refrigeración
Las placas pesadas requieren una base rígida. La respuesta del servomotor y la precisión de la guía lineal también son importantes cuando la trayectoria contiene ranuras, esquinas y formas internas pequeñas.
Para la compra de una máquina en 2026, conviene ir más allá de las especificaciones básicas de movimiento. Funciones como el ajuste automático de la presión del gas, las bases de datos de parámetros de corte, la monitorización en tiempo real de la temperatura del cabezal, la refrigeración de la boquilla y el control anticolisión resultan más útiles en máquinas que cambian con frecuencia de materiales y espesores.
¿Cuánta potencia láser se necesita para aluminio grueso?
La potencia del láser debe ajustarse al trabajo que prevé realizar con regularidad. Comprar solo para un pedido puntual de máximo grosor puede resultar en una máquina que no se adapte al resto de su producción.
Ajustar la potencia a la carga de trabajo normal
La tabla que aparece a continuación proporciona puntos de corte de referencia prácticos para aleaciones de aluminio. Son útiles para comparar, pero no deben considerarse límites garantizados, ya que la aleación, el estado de la superficie, la fuente láser, el cabezal de corte, el sistema de gas y el estándar del borde pueden modificar el resultado.
| Potencia láser | Espesor del aluminio | Gas de asistencia | Presión del gas | Velocidad de referencia |
| 6 kW | 10 mm | Nitrógeno | 18 bares | 1,5–1,8 m/min |
| 6 kW | 12 mm | Nitrógeno | 18 bares | 0,8–1,0 m/min |
| 12 kW | 16 mm | Nitrógeno | 16 bares | 1,5–1,8 m/min |
| 12 kW | 20 mm | Nitrógeno | 16 bares | 0,8–1,2 m/min |
| 20 kW | 20 mm | Nitrógeno | 18 bares | 1,5–2,0 m/min |
| 20 kW | 25 mm | Nitrógeno | 18 bares | 1,0–1,2 m/min |
El salto de 12 kW a 20 kW no se limita a cortar una placa más gruesa. En la misma aleación de aluminio de 20 mm, la velocidad de referencia aumenta de aproximadamente 0,8–1,2 m/min a 1,5–2 m/min.
Separar la producción estable de la producción máxima
Esta distinción es importante al comparar presupuestos.
Un espesor máximo de corte indica que la máquina puede atravesar el material en condiciones adecuadas. Un espesor de producción estable plantea una pregunta más compleja: ¿puede perforar, cortar y repetir la pieza a una velocidad y calidad de borde aceptables durante un turno completo?
Por eso, no compre basándose únicamente en el valor del espesor máximo. Solicite información sobre la aleación, el espesor, el gas, la velocidad, el tiempo de perforación, la calidad de la escoria y la repetibilidad en conjunto.
¿Qué parámetros de corte afectan la calidad del aluminio grueso?
La potencia del láser no puede corregir todos los bordes defectuosos. El enfoque, la presión del gas, el tamaño de la boquilla, el estado de la placa y la secuencia de perforación deben trabajar en conjunto.
El existente Guía de parámetros de corte por láser de fibra Esto resulta útil aquí porque considera la potencia como una parte de la configuración de corte, en lugar de la única variable.
Nitrógeno, aire seco y estabilidad de gases
El nitrógeno es una opción común cuando se busca un borde brillante con poca oxidación. El aire comprimido seco puede considerarse cuando el estándar de acabado requerido lo permite y el suministro de aire puede mantenerse limpio y estable.
Algunos procesos de alta potencia también pueden utilizar métodos de mezcla de gases asistidos. No copie una proporción de gas fija de otra máquina. El sistema de gas y el proceso de corte deben ser compatibles con dicha proporción.
La presión durante el flujo es más importante que la lectura del manómetro en reposo. Si la presión disminuye durante un recorrido prolongado, el borde inferior puede cambiar antes de que finalice el programa.
Enfoque, boquilla y lente protectora
La posición de enfoque modifica la distribución de la energía a través de la placa. El diámetro de la boquilla afecta el flujo de gas a través del corte. Una lente protectora sucia o una boquilla descentrada pueden alterar una configuración de parámetros que funcionó correctamente el día anterior.
Para trabajos repetitivos, mantenga la configuración probada según la aleación y el espesor, en lugar de reconstruir el proceso cada vez.
¿Cómo se debe probar y adaptar una máquina a la producción?
Una muestra de exposición es útil, pero tu propia plancha y dibujo te dirán mucho más.
Prueba tus propios materiales y dibujos.
Incluya orificios pequeños, ranuras, esquinas afiladas, contornos largos y piezas con tolerancias importantes. Registre el grado de la placa, el espesor, la velocidad de corte, el número de perforaciones, el consumo de gas, la escoria, la conicidad y el tiempo de rectificado secundario.
Después de que la máquina haya estado funcionando un tiempo, realice otra prueba con otra muestra. La repetibilidad a largo plazo es más valiosa que una primera pieza impecable.
Victory Industry también puede proporcionar servicios de procesos y equipos en lo que respecta a la configuración, las pruebas de muestras y la planificación de la producción, cuando la cortadora necesita adaptarse a un flujo de trabajo existente.
Observa todo el flujo de producción.
El tiempo de corte es solo una parte de la producción. El cambio de palés, la carga de placas, la descarga, la clasificación y el traslado al siguiente proceso también añaden tiempo.
En el caso de grandes piezas de aluminio de gran espesor, esto se hace más evidente. Si la manipulación de las placas no da abasto, una mayor potencia láser no solucionará el problema.
¿Qué máquina de Victory Industry se ajusta mejor al trabajo?
Para trabajos con láminas de aluminio gruesas, el Máquina de corte láser VIB es el producto más adecuado para presentar.
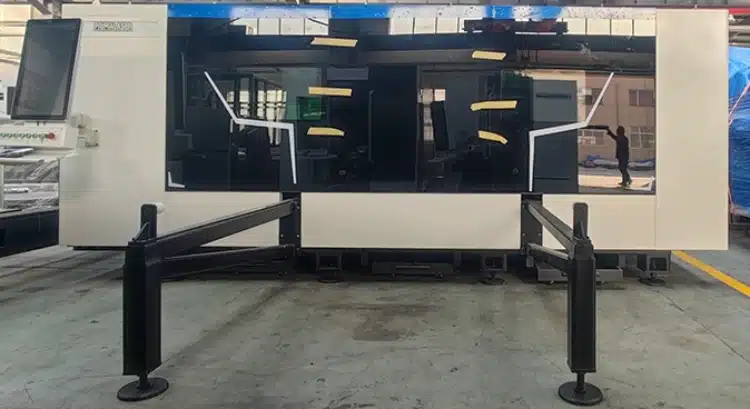
La serie VIB está diseñada para el corte de chapa metálica de alta resistencia y ofrece una potencia láser de 1500 a 20000 W. El modelo VIB6025 ofrece un área de corte de 6000 × 2500 mm, con una precisión de posicionamiento de 0,05 mm y una precisión de reposicionamiento de 0,03 mm. La gama también incluye un cabezal de corte avanzado, una bancada soldada de alta resistencia, servomotores, guías lineales y opciones de gas a alta presión.
Puedes compararlo con otros Opciones de máquinas de corte láser de Victory Industry si el tamaño normal de sus platos o la mezcla de producción es diferente. Los compradores que quieran comprobar los antecedentes de los equipos y el enfoque de calidad de la empresa también pueden revisar Industria de la victoria y su información de la empresa.
Conclusión
La mejor máquina de corte por láser de fibra para placas gruesas de aluminio en 2026 es aquella que puede procesar repetidamente su aleación y espesor habituales a una velocidad y calidad de borde aceptables.
Verifique la potencia del láser, la perforación, el suministro de gas, el control de enfoque, el estado de la boquilla, la precisión del movimiento, la rigidez de la base, la refrigeración y la manipulación como un sistema integral. Lo más importante es diferenciar el grosor máximo de corte que se puede utilizar a diario.
Si está comparando configuraciones, envíe el grado de aleación, el espesor de la placa, los planos, los tamaños de los orificios y la producción esperada a través de Página de contacto de Victory Industry y solicite una prueba de corte de muestra antes de elegir la máquina definitiva.
Preguntas frecuentes
¿Qué grosor se considera de aluminio para el corte por láser de fibra?
Un grosor de alrededor de 10 mm o superior es un buen punto de partida para hablar de aluminio grueso en trabajos normales de chapa metálica, pero la definición práctica depende de la potencia del láser, la aleación, la velocidad y la calidad de borde requerida.
¿Cuánta potencia láser se necesita para cortar aluminio de 20 mm?
Se pueden utilizar como puntos de referencia las configuraciones de proceso de 12 kW y 20 kW. Una configuración de 12 kW arroja un rendimiento de aproximadamente 0,8–1,2 m/min para una aleación de aluminio de 20 mm, mientras que una configuración de 20 kW arroja un rendimiento de aproximadamente 1,5–2 m/min con la configuración de nitrógeno correspondiente.
¿Es siempre mejor una potencia de 20 kW que de 12 kW para el aluminio?
No. Una mayor potencia puede mejorar la velocidad y proporcionar más margen para trabajos más gruesos, pero la elección correcta sigue dependiendo del grosor habitual, la cantidad de perforaciones, el coste del gas, el estándar de los bordes y la carga de trabajo diaria.
¿Por qué el aluminio grueso deja residuos en el fondo?
Las causas comunes incluyen un enfoque inadecuado, un flujo de gas insuficiente o inestable, problemas con la boquilla, una velocidad incorrecta, el estado de la placa y una secuencia de perforación deficiente. Aumentar la potencia del láser por sí solo puede no solucionar el problema.
¿Necesitas nitrógeno para cada trabajo con aluminio?
No. El nitrógeno es útil cuando se requiere un borde con baja oxidación. El aire comprimido seco puede ser adecuado para algunos trabajos cuando el acabado del borde lo permite. La elección final debe verificarse con la pieza en cuestión.
¿Qué preguntas debes hacer durante una prueba de máquina?
Solicita información sobre la velocidad de corte, el tiempo de perforación, la presión y el consumo de gas, la calidad del orificio, el ancho de corte, la conicidad, la escoria del fondo, la repetibilidad y la cantidad de acabado posterior al corte. Si es posible, trae tu propia aleación y el plano.