

ファイバーレーザー切断機は、長期間にわたって安定して稼働できますが、それは切断不良が発生してからメンテナンスを行うのではなく、通常の生産工程の一部としてメンテナンスを実施した場合に限ります。小さな問題は、切断速度の低下、ドロスの増加、切断面の粗さ、穴の不安定性、あるいはプログラムが突然同じ結果を出さなくなるなど、最初に現れることが多いのです。
このレーザー切断機のメンテナンスチェックリストは、各シフト開始前、および週次、月次、四半期ごとに使用してください。チェックリストには、切断ヘッド、保護レンズ、ノズル、アシストガス、チラー、モーションシステム、排気装置、および安全装置が含まれています。機械のメンテナンススケジュールと工場の安全手順に従ってください。作業内容に応じて、ロックアウト/タグアウトと必要な個人用保護具(PPE)を使用してください。電気キャビネット、高電圧部品、レーザー光源、および安全システムのテストは、訓練を受けた認定担当者が取り扱う必要があります。
メンテナンスがレーザー切断の結果に影響を与えるのはなぜですか?
ファイバーレーザー切断機は、一つのシステムとして機能します。切断ヘッド、光学系、ノズル、ガス供給、冷却、軸動作、高さ検出、シート支持、および排出といったすべての要素が最終的な切断結果に影響を与えます。これらの要素のいずれかが正常に動作しない場合、レーザー出力や速度設定の不具合のように見えることがあります。
基本ルールはシンプルです。実績のある切断プログラムを変更する前に、必ず機械を点検してください。保護レンズが汚れていると、使用可能なビームエネルギーが低下する可能性があります。ノズルが損傷していたり、中心からずれていたりすると、ガスの流れが乱れることがあります。冷却が不十分だと、長時間の作業中に安定した作業変更ができなくなる可能性があります。すぐに出力を上げても、根本的な問題が隠蔽されるだけかもしれません。
クイックメンテナンスチェックリスト
| 頻度 | チェック | 合格条件 | 何か問題が発生した場合 | 責任者 |
| 各シフト開始前に | 保護レンズ、ノズル、セラミックリング | 清潔で、損傷がなく、安全です | 停止、清掃、または交換 | オペレーター |
| 各シフト開始前に | ノズルセンタリング、高さ検出、オートフォーカス | セルフチェック正常 | 再調整してテストカットを行う | オペレーター/技術者 |
| 毎日 | 補助ガス、チラー、ホース | 安定した流量、漏れや警報なし | 供給、フィルター、レギュレーター、チラーを確認してください。 | オペレーター |
| 毎日 | ベッド、スラット、作業エリア、換気扇 | 破片の飛散なし。空気の流れは正常。 | スクラップを取り除き、サポートまたはフィルターを確認します。 | オペレーター |
| 毎週 | レール、ラック、潤滑油、ケーブルキャリア | 清潔で潤滑されており、異常な摩耗はありません。 | サービスまたは修理の手配 | メンテナンス |
| 月次/四半期 | 試験部品、電気部品、機械部品、安全部品 | 結果は通常の記録と一致する | 生産が継続する前にエスカレーションする | 技術者/品質管理 |
メンテナンスの頻度は、稼働時間、粉塵レベル、シフト負荷、工場規定、および実際の機械のスケジュールに従って決定する必要があります。これらの条件が異なる場合は、より厳しい間隔を適用してください。
毎日および毎週チェックすべき事項は何ですか?
日常点検は、切断品質が急激に変化する可能性のある部品を中心に行うべきです。適切な検査灯の下で保護レンズを確認してください。ノズル開口部にスパッタ、変形、詰まり、その他の損傷がないか確認してください。ノズル交換後、または切断ヘッドが衝突した後は、通常の生産を開始する前にノズルがセンタリングされていることを確認してください。
最初のシートを印刷する前に、オートフォーカスと高さ検出が正常に動作することを確認してください。アシストガス圧は、機械がアイドル状態であるだけでなく、実際の印刷中も安定している必要があります。スラットとシートサポートも確認してください。サポートがひどく損傷していると、スタンドオフ距離が変化したり、長い輪郭を印刷する際にプレートが動いたりする可能性があります。
作業エリアと冷却システムを清潔に保つ
ベッドおよび交換テーブル周辺から、スラグ、スクラップ、および緩んだ切りくずを取り除きます。排気空気の流れを確認します。大量の煙、吸引力の低下、または異臭は、フィルターの目詰まりまたはダクトの詰まりを示している可能性があります。
週ごとの点検では、チラーの水位、水温、アラーム、ホース、フィルター、目視可能な接続部、ガイドレール、ラック、ピニオン、潤滑箇所、ケーブルキャリア、可動部などを点検してください。電気キャビネット内に圧縮空気を無制御で吹き込まないでください。微細な金属粉塵がファン、コネクタ、ベアリング、センサーに入り込む可能性があります。
安全ライトカーテン、非常停止ボタン、ドアスイッチ、インターロックなどの点検は、承認された工場の手順に従ってのみ行ってください。生産を継続するためだけに安全装置を迂回することは絶対にしないでください。
毎月、四半期ごと、そしてサービス後に確認すべき事項は何ですか?
通常の作業時間中に気づきにくい問題には、長めの間隔でテストを行うと効果的です。穴、スロット、コーナー、および繰り返し寸法を持つ簡単なテスト部品を切削し、通常の承認済み結果と比較してください。同じ形状にずれが生じ始めた場合は、プログラムを書き直す前に、ノズルセンタリング、フォーカス、高さ検出、シートの動き、機械的な遊び、および熱状態を確認してください。
資格を有する技術者は、電気接続部、筐体冷却装置、接地、ケーブルキャリア、駆動部品、ボルト、カバー、および過熱や異常な摩耗の兆候を点検する必要があります。高電圧領域およびレーザー光源部は、オペレーターによるメンテナンスの対象ではありません。
衝突後または切断ヘッドサービス後
ヘッド衝突、ノズル交換、またはカッティングヘッドの整備後、すぐに通常生産に戻らないでください。ノズルのセンタリング、フォーカス、高さ調整、およびスタンドオフ距離を確認し、テストカットを実施してください。サンプルが通常の許容範囲内に戻った場合にのみ、生産を再開してください。
基本的な消耗品も常に手元に置いておきましょう。保護レンズ、ノズル、セラミックリング、フィルターなどは、生産ラインが稼働停止するコストに比べれば、ほとんど費用がかかりません。材料、厚さ、アシストガス、稼働時間ごとに使用状況を追跡することで、毎月同じ量を注文するよりも、はるかに有用な予備部品の在庫を確保できます。
パラメータを変更する前に、切削上の問題をどのように診断すべきか?
レーザーの出力、速度、焦点、ガス圧を同時に変更すると、トラブルシューティングが難しくなります。次の切断結果が良くなったとしても、どの調整が原因だったのかは依然として分かりません。
より適切な順序は、まず機械の状態、次に光学系とノズル、ガス供給、冷却と機械的状態、最後にプロセスパラメータです。同じロジックは、作業を進める際にも役立ちます。 炭素鋼のファイバーレーザー切断パラメータノズルの摩耗、保護レンズの汚染、センタリング不良、または切断高さの変更は、画面上の設定が変わっていなくても、保存済みのレシピを台無しにする可能性があります。
症状に基づいて、最初に何をチェックするかを決定する
| 症状 | まず確認 | パラメータを変更する場合 |
| ドロスが急激に増加する | ノズル、ガス流量、保護レンズ、距離 | 機械の状態は安定しています |
| ピアスはより時間がかかります | 光学、焦点応答、ガス、レーザー警報 | 物理的な欠陥は見つかりませんでした。 |
| 小さな穴は真円度を失う | ノズルセンタリング、高さ検出、フォーカス、シートサポート | 校正が確認されました |
| 長い切断作業中にエッジが変化する | プレートの平面度、流れるガスの圧力、冷却、高さ | 供給と機械の状態は安定している |
簡単なメンテナンス記録を残しておきましょう。日付、機械ID、稼働時間、点検結果、交換部品、アラームまたは故障番号、講じた処置、および終了日があれば、有用な整備記録として十分です。
昨日のジョブが正常に実行されたのに今日のジョブが失敗した場合、これらのメモは非常に役立ちます。ゼロからやり直すのではなく、前回の安定した実行と今回の実行の間で何が変わったのかを確認できるからです。
安定した日々の生産に適したレーザー切断機はどれですか?
メンテナンス計画は機械が到着する前に開始する必要があります。オペレーターが対応できる作業、専門技術者が必要な作業、現場に常備しておくべきスペアパーツ、利用可能なサポート体制、稼働時間に応じてメンテナンス間隔がどのように変化するかなどを確認しましょう。
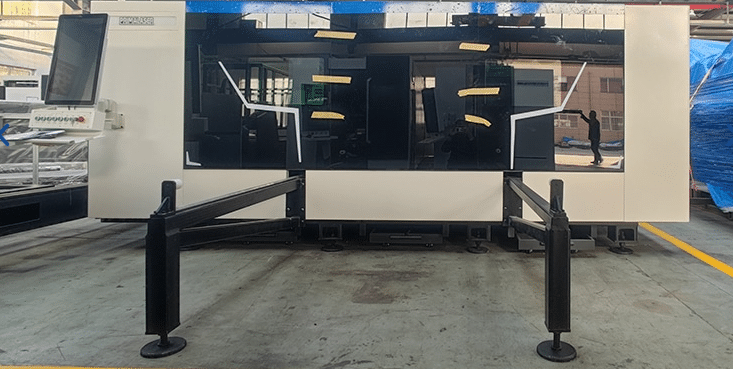
これ VIBレーザー切断機 繰り返し板金加工を行う際の選択肢の一つとして、オートフォーカス、サーボ駆動、リニアガイド、冷却機能、密閉型切断エリアなどの構成が可能です。出力、作業エリア、切断ヘッド、レーザー光源、制御システムなどの詳細は構成によって異なるため、見積もり対象の機械は固定仕様としてではなく、完全な構成として確認する必要があります。
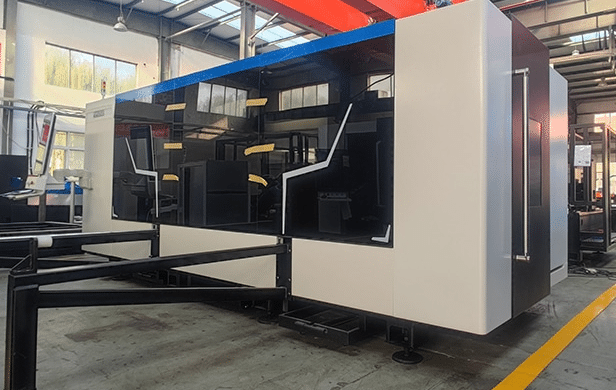
これらの機能があっても、予防保守の必要性がなくなるわけではありません。現場で重要なのは、機械の点検、校正、整備が容易で、適切な消耗品を常に供給できるかどうかです。
設置手順、保守計画、トラブルシューティング、またはオペレーターサポートについては、 ウイニングインダストリー また提供する 技術サポートおよび機器サービスご注文前に、材料の種類、厚さ、1日の稼働時間、アシストガス、生産量、自動化のニーズに加え、メンテナンススケジュールとスペアパーツ計画についてご相談ください。
結論
レーザー切断機のメンテナンスチェックリストは、機器を保護するだけでなく、切断品質、パラメータの安定性、消耗品の使用量、生産時間を管理する上でも役立ちます。
日常点検では、切断ヘッド、保護レンズ、ノズル、アシストガス、冷却装置、シートサポート、および排出部を点検する必要があります。週次点検では、清掃、潤滑、動作、フィルター、および目視可能な摩耗状態を確認します。月次および四半期点検では、再現性、校正、電気的状態、機械的状態、および安全項目を確認します。衝突または修理後は、バッチ生産に戻る前に、センタリング、フォーカス、高さ検出、および切断品質を確認してください。
最も重要なのは、切断不良をすべてレーザー出力やパラメータの問題と捉えないことです。まずは機械本体の状態を確認してください。
新しいラインを計画している場合は、 連係勝利工業 使用する材料の種類、厚み、1日の稼働時間、アシストガス計画、生産要件などを考慮して、最初の生産上の問題が発生するまで待つのではなく、メンテナンスが容易な機械構成とスペアパーツ計画を事前に検討してください。
よくある質問
ファイバーレーザー切断機はどのくらいの頻度でメンテナンスを受けるべきですか?
基本的な目視点検と生産点検は、各シフト開始前または毎日実施する必要があります。清掃、潤滑、校正、冷却作業、電気点検、および専門家によるサービスは、稼働時間、作業環境、生産負荷、および機械のメンテナンススケジュールに従って実施する必要があります。
メンテナンスはレーザー出力に影響しますか?
メンテナンスによってプログラムされたレーザー出力値は変更されません。しかし、光学系の汚染、冷却の不安定、ノズルの損傷、センタリング不良、またはガスの問題などにより、切断箇所におけるエネルギーおよびガスの状態が変化する可能性があります。その結果、同じ保存済みプログラムでも異なる結果が生じる場合があります。
ファイバーレーザー切断のパラメータが突然機能しなくなるのはなぜですか?
機械の状態が変わっても、設定は変更されていない場合があります。レシピを再構築する前に、保護レンズ、ノズル、センタリング、フォーカス、ガス流量、冷却温度、スタンドオフ距離、シートサポートを確認してください。
切断ヘッドの衝突事故後に確認すべき事項は何ですか?
ノズルの状態とセンタリング、焦点、高さセンサー、スタンドオフ距離、および目に見える機械的損傷がないかを確認してください。試し切りを行い、通常の許容結果と比較してから、量産を再開してください。