

Fiber lazer kesim makineleri yıllarca güvenilir bir şekilde çalışabilir, ancak bu yalnızca bakımın kötü bir kesimden sonra değil, normal üretim sürecinin bir parçası olması durumunda geçerlidir. Küçük sorunlar genellikle önce daha yavaş delme, daha fazla cüruf, pürüzlü kenarlar, dengesiz delikler veya aniden aynı sonucu vermeyi bırakan bir program şeklinde ortaya çıkar.
Lazer kesim makinesi bakım kontrol listesini her vardiyadan önce ve haftalık, aylık ve üç aylık aralıklarla kullanın. Kesme kafası, koruyucu lens, nozul, yardımcı gaz, soğutucu, hareket sistemi, emme ve güvenlik cihazlarını kapsar. Makine bakım programına ve fabrika güvenlik prosedürünüze uyun. İşin gerektirdiği yerlerde kilitleme/etiketleme ve gerekli kişisel koruyucu ekipmanları kullanın. Elektrik panoları, yüksek voltajlı parçalar, lazer kaynağı ve güvenlik sistemi testleri eğitimli ve yetkili personel tarafından yapılmalıdır.
Bakım, lazer kesim sonuçlarını neden etkiler?
Fiber lazer kesim makinesi tek bir sistem olarak çalışır. Kesim kafası, optikler, nozul, gaz beslemesi, soğutma, eksen hareketi, yükseklik algılama, sac desteği ve geri çekme mekanizması, nihai kesimi etkiler. Parçalardan biri normal çalışmıyorsa, sorun kolayca lazer gücü veya hız ayarındaki bir hata gibi görünebilir.
Temel kural basittir: denenmiş bir kesme programını değiştirmeden önce makineyi kontrol edin. Kirlenmiş bir koruyucu lens, kullanılabilir ışın enerjisini azaltabilir. Hasarlı veya merkezden kaymış bir nozul, gaz akışını bozabilir. Yetersiz soğutma, uzun bir vardiya sırasında istikrarlı bir iş değişimini engelleyebilir. Gücü hemen artırmak, gerçek sorunu sadece gizleyebilir.
Hızlı Bakım Kontrol Listesi
| Sıklık | Kontrol etmek | Geçme Koşulu | Bir Şey Yanlışsa | Sorumlu |
| Her vardiyadan önce | Koruyucu lens, nozul, seramik halka | Temiz, hasarsız, güvenli | Durdurun, temizleyin veya değiştirin | Operatör |
| Her vardiyadan önce | Meme merkezleme, yükseklik algılama, otomatik odaklama | Normal öz kontrol | Kalibrasyonu yeniden yapın ve bir deneme kesimi gerçekleştirin. | Operatör / teknisyen |
| Günlük | Yardımcı gaz, soğutucu, hortumlar | İstikrarlı akış, sızıntı veya alarm yok. | Besleme kaynağını, filtreyi, regülatörü ve soğutucuyu kontrol edin. | Operatör |
| Günlük | Yatak, çıtalar, çalışma alanı, aspiratör | Parça yığını yok; hava akışı normal. | Hurda malzemeyi çıkarın ve destekleri veya filtreleri kontrol edin. | Operatör |
| Haftalık | Raylar, raflar, yağlama, kablo taşıyıcı | Temiz, yağlanmış, anormal aşınma yok. | Servis veya onarım düzenleme | Bakım |
| Aylık / üç aylık | Test parçası, elektrikli, mekanik, güvenlik ürünleri | Sonuçlar normal kayıtlarla eşleşiyor. | Üretim devam etmeden önce durumu tırmandırın. | Teknisyen / kalite |
Bakım sıklığı, çalışma saatlerine, toz seviyesine, vardiya yüküne, fabrika kurallarına ve makinenin gerçek kullanım programına göre belirlenmelidir. Bunlar farklılık gösteriyorsa, daha sıkı olan aralık kullanılmalıdır.
Günlük ve haftalık olarak neler kontrol edilmelidir?
Günlük kontroller, kesim kalitesini hızla değiştirebilecek parçalara yakın yapılmalıdır. Koruyucu lensi uygun bir inceleme ışığı altında kontrol edin. Meme açıklığında sıçrama, deformasyon, tıkanma veya diğer hasarları kontrol edin. Meme değişimi veya kesme başlığı çarpışmasından sonra, normal üretime başlamadan önce meme merkezlemesini doğrulayın.
İlk kağıda geçmeden önce, otomatik odaklama ve yükseklik algılamanın normal şekilde çalıştığından emin olun. Yardımcı gaz basıncı, makine boşta dururken olduğu kadar gerçek akış sırasında da sabit kalmalıdır. Ayrıca çıtaları ve kağıt desteğini de kontrol edin. Ciddi şekilde hasar görmüş bir destek, mesafe değişimine neden olabilir veya uzun bir kontur sırasında plakanın hareket etmesine yol açabilir.
Çalışma alanını ve soğutma sistemini temiz tutun.
Isıtma yatağından ve ısı eşanjörünün etrafından cüruf, artık ve gevşek parçaları temizleyin. Hava akışını kontrol edin. Yoğun duman, zayıf emiş veya olağandışı bir koku, filtrenin tıkalı veya kanalın tıkalı olduğunu gösterebilir.
Haftalık bakım çalışmaları soğutucu seviyesi, su sıcaklığı, alarmlar, hortumlar, filtreler, görünür bağlantılar, kılavuz raylar, dişliler, pinyonlar, yağlama noktaları, kablo taşıyıcıları ve hareketli parçaları kapsamalıdır. Elektrik panolarına kontrolsüz basınçlı hava üflemeyin. İnce metal tozu fanlara, konektörlere, rulmanlara ve sensörlere girebilir.
Güvenlik ışık perdeleri, acil durdurma düğmeleri, kapı anahtarları ve kilitleme sistemleri yalnızca onaylı fabrika prosedürü kapsamında kontrol edilmelidir. Üretimin devamlılığını sağlamak için hiçbir güvenlik cihazını devre dışı bırakmayın.
Aylık, üç aylık ve servis sonrası kontrollerde neler yapılmalıdır?
Daha uzun aralıklar, normal bir vardiya sırasında fark edilmesi daha zor olan sorunlar için faydalıdır. Delik, yuva, köşe ve tekrarlanan boyutlara sahip basit bir test parçası kesin ve ardından bunu normal onaylı sonucunuzla karşılaştırın. Aynı özellik kaymaya başlarsa, programı yeniden yazmadan önce nozul merkezlemesini, odaklamayı, yükseklik algılamayı, levha hareketini, mekanik boşluğu ve termal durumu kontrol edin.
Nitelikli teknisyenler elektrik bağlantılarını, kabin soğutmasını, topraklamayı, kablo taşıyıcılarını, tahrik bileşenlerini, cıvataları, kapakları ve aşırı ısınma veya olağandışı aşınma belirtilerini incelemelidir. Yüksek voltaj alanları ve lazer kaynağı bölmeleri operatör bakım noktaları değildir.
Çarpışma veya Kesme Başlığı Servisinden Sonra
Kafa çarpışması, nozul değişimi veya kesme kafası servisi sonrasında doğrudan seri üretime geri dönmeyin. Nozul merkezlemesini, odaklamayı, yükseklik kalibrasyonunu ve mesafe ayarını kontrol edin, ardından bir test kesimi yapın. Üretim, ancak numune normal kabul aralığınıza geri döndüğünde yeniden başlamalıdır.
Temel sarf malzemelerini de stokta bulundurun. Koruyucu lensler, nozullar, seramik halkalar ve filtreler, atıl bir üretim hattına kıyasla çok az maliyetlidir. Kullanımı malzeme, kalınlık, yardımcı gaz ve çalışma saatlerine göre takip edin. Bu, her ay aynı miktarda sipariş vermekten çok daha kullanışlı bir yedek parça stoğuna sahip olmanızı sağlar.
Parametreler değiştirilmeden önce kesme sorunları nasıl teşhis edilmelidir?
Lazer gücünü, hızını, odak noktasını ve gaz basıncını aynı anda değiştirmek, sorun gidermeyi zorlaştırır. Bir sonraki kesim daha iyi görünse bile, hangi ayarın sorunu çözdüğünü yine de bilemezsiniz.
Daha temiz bir sıralama şu şekildedir: önce makine durumu, sonra optik ve nozul, gaz beslemesi, soğutma ve mekanik durum ve son olarak proses parametreleri. Aynı mantık, aşağıdaki işlemler yapılırken de faydalıdır: karbon çelik için fiber lazer kesim parametreleriMeme aşınması, koruyucu lens kirlenmesi, kötü merkezleme veya kesme yüksekliğindeki değişiklik, ekrandaki ayarlar değişmemiş olsa bile kaydedilmiş bir tarifi bozabilir.
Belirtiyi Kullanarak Önce Ne Kontrol Edeceğinize Karar Verin
| Belirti | Önce kontrol edin | Parametreleri Ne Zaman Değiştirin |
| Cüruf aniden artar. | Meme ucu, gaz akışı, koruyucu lens, mesafe | Makine durumu stabil. |
| Piercing işlemi daha uzun sürer. | Optik, odaklama tepkisi, gaz, lazer alarmları | Herhangi bir fiziksel arıza tespit edilmedi. |
| Küçük delikler yuvarlaklığını kaybeder. | Meme merkezleme, yükseklik algılama, odaklama, levha desteği | Kalibrasyon onaylandı. |
| Uzun kesim sırasında kenar değişiklikleri | Plaka düzlüğü, akan gaz basıncı, soğutma, yükseklik | Tedarik ve makine durumu istikrarlı kalıyor. |
Basit bir bakım kaydı tutun. Tarih, makine kimliği, çalışma saatleri, inceleme sonucu, değiştirilen parçalar, alarm veya arıza numarası, yapılan işlem ve kapanış tarihi, kullanışlı bir atölye kaydı için yeterlidir.
Dünkü işler iyi giderken bugünküler iyi gitmediğinde bu notlar değerli hale gelir. Sıfırdan başlamak yerine, son istikrarlı çalışma ile mevcut çalışma arasında nelerin değiştiğini kontrol edebilirsiniz.
Hangi Lazer Kesim Makinesi İstikrarlı Günlük Üretim İçin Uygundur?
Bakım planlaması, makine gelmeden önce başlamalıdır. Operatörlerin neleri yapabileceği, nelerin eğitimli bir teknisyen gerektirdiği, hangi yedek parçaların sahada kalması gerektiği, hangi desteğin mevcut olduğu ve bakım aralıklarının çalışma saatlerine göre nasıl değiştiği sorulmalıdır.
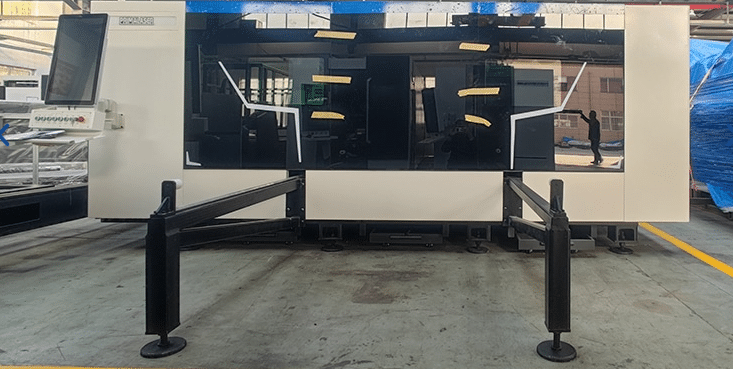
Şu VIB Lazer Kesme Makinesi Tekrarlanan sac işleme için bir seçenektir. Otomatik odaklama, servo tahrikli hareket, doğrusal kılavuzlar, soğutma fonksiyonları ve kapalı kesme alanı ile yapılandırılabilir. Güç, çalışma alanı, kesme kafası, lazer kaynağı, kontrol sistemi ve diğer detaylar konfigürasyona göre değiştiğinden, teklif edilen makine tek bir sabit özellik olarak değil, komple bir kurulum olarak kontrol edilmelidir.
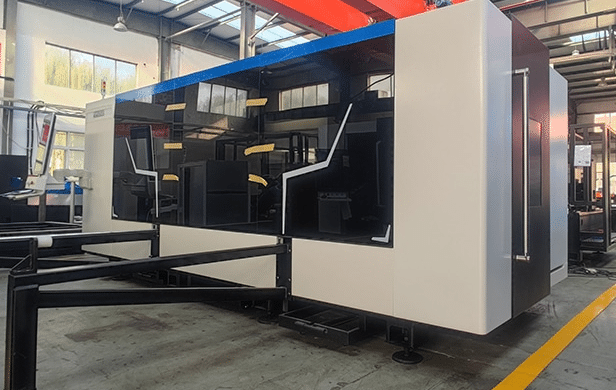
Bu özellikler, önleyici bakım ihtiyacını ortadan kaldırmaz. Atölyede önemli olan, makinenin incelenmesinin, kalibrasyonunun, bakımının ve doğru sarf malzemeleriyle tedarikinin kolay olup olmadığıdır.
Kurulum kılavuzu, bakım planlaması, sorun giderme veya operatör desteği için, Zafer Endüstrisi ayrıca şunları da sağlar teknik destek ve ekipman hizmetleriSipariş vermeden önce, bakım programını ve yedek parça planını, malzeme türü, kalınlık, günlük çalışma saatleri, yardımcı gaz, üretim hacmi ve otomasyon ihtiyaçlarıyla birlikte görüşün.
Sonuç
Lazer kesim makinesi bakım kontrol listesi, ekipmanı korumaktan daha fazlasını sağlar. Kesim kalitesini, parametre kararlılığını, sarf malzemesi kullanımını ve üretim süresini kontrol altında tutmaya yardımcı olur.
Günlük kontroller kesme başlığı, koruyucu lens, nozul, yardımcı gaz, soğutma, sac desteği ve emme sistemini kapsamalıdır. Haftalık çalışmalar temizlik, yağlama, hareket, filtreler ve gözle görülür aşınmayı içermelidir. Aylık ve üç aylık çalışmalar tekrarlanabilirlik, kalibrasyon, elektriksel durum, mekanik durum ve güvenlik unsurlarını incelemelidir. Bir çarpışma veya bakım sonrasında, seri üretime geri dönmeden önce merkezleme, odaklama, yükseklik algılama ve kesim kalitesini doğrulamak gerekir.
En önemlisi, her kötü kesimi lazer gücü veya parametre sorunu olarak değerlendirmeyin. Öncelikle makinenin fiziksel yapısını kontrol edin.
Yeni bir ürün serisi planlıyorsanız, Victory Industry ile iletişime geçin Malzeme yelpazeniz, kalınlığınız, günlük çalışma saatleriniz, yardımcı gaz planınız ve üretim gereksinimleriniz doğrultusunda, ilk üretim sorunu ortaya çıkana kadar beklemek yerine, bakıma hazır bir makine konfigürasyonu ve yedek parça planı isteyin.
Sıkça Sorulan Sorular
Fiber lazer kesim makinesine ne sıklıkla bakım yapılmalıdır?
Her vardiyadan önce veya günlük olarak temel görsel ve üretim kontrolleri yapılmalıdır. Temizlik, yağlama, kalibrasyon, soğutma çalışmaları, elektrik muayenesi ve uzman servis işlemleri, çalışma saatlerine, çalışma koşullarına, üretim yüküne ve makinenin bakım programına uygun olarak gerçekleştirilmelidir.
Bakım, lazer gücünü etkiler mi?
Bakım, programlanmış lazer gücü değerini değiştirmez. Kirlenmiş optikler, dengesiz soğutma, hasarlı nozul, kötü merkezleme veya gaz sorunları, kesme noktasındaki enerji ve gaz koşullarını yine de değiştirebilir. Bu durumda, aynı kaydedilmiş program farklı bir sonuç üretebilir.
Fiber lazer kesim parametreleri neden aniden çalışmayı durduruyor?
Makinenin durumu değişmiş olsa da ayarlar aynı kalabilir. Tarifi yeniden oluşturmadan önce koruyucu lensi, nozulu, merkezlemeyi, odaklamayı, gaz akışını, soğutma sıcaklığını, mesafe ayarını ve kağıt desteğini kontrol edin.
Kesici Kafa Çarpışmasından Sonra Neler Kontrol Edilmelidir?
Meme durumunu ve merkezlemesini, odaklamayı, yükseklik algılamayı, mesafe kontrolünü ve gözle görülür mekanik hasarları kontrol edin. Seri üretime yeniden başlamadan önce bir test kesimi yapın ve normal kabul edilen sonucunuzla karşılaştırın.