

Eine Faserlaserschneidmaschine kann jahrelang zuverlässig laufen, vorausgesetzt, die Wartung ist Teil der regulären Produktion und nicht erst nach dem Auftreten eines fehlerhaften Schnitts erforderlich. Kleine Probleme zeigen sich oft zuerst durch langsameres Durchdringen, mehr Schlacke, raue Kanten, instabile Bohrungen oder ein Programm, das plötzlich nicht mehr das gleiche Ergebnis liefert.
Nutzen Sie diese Checkliste zur Wartung von Laserschneidmaschinen vor jeder Schicht sowie wöchentlich, monatlich und vierteljährlich. Sie umfasst Schneidkopf, Schutzlinse, Düse, Hilfsgas, Kühler, Bewegungssystem, Absaugung und Sicherheitseinrichtungen. Beachten Sie den Wartungsplan der Maschine und die Sicherheitsvorschriften Ihres Werks. Wenden Sie die Sperr- und Kennzeichnungsverfahren sowie die vorgeschriebene persönliche Schutzausrüstung (PSA) an, wo die Arbeit dies erfordert. Schaltschränke, Hochspannungsteile, die Laserquelle und die Prüfung der Sicherheitssysteme dürfen nur von geschultem und autorisiertem Personal durchgeführt werden.
Warum beeinflusst die Wartung die Ergebnisse beim Laserschneiden?
Eine Faserlaserschneidmaschine arbeitet als ein System. Schneidkopf, Optik, Düse, Gaszufuhr, Kühlung, Achsenbewegung, Höhenmessung, Blechauflage und Absaugung beeinflussen alle das Endergebnis. Funktioniert ein Teil nicht einwandfrei, kann das Problem leicht fälschlicherweise als falsche Laserleistung oder -geschwindigkeit interpretiert werden.
Die Grundregel ist einfach: Überprüfen Sie die Maschine, bevor Sie ein bewährtes Schneidprogramm ändern. Eine verschmutzte Schutzlinse kann die nutzbare Strahlenergie reduzieren. Eine beschädigte oder dezentrierte Düse kann den Gasfluss beeinträchtigen. Unzureichende Kühlung kann einen stabilen Werkstückwechsel während einer langen Schicht erschweren. Eine sofortige Leistungserhöhung kann das eigentliche Problem nur verschleiern.
Kurze Wartungscheckliste
| Frequenz | Überprüfen | Bestehensbedingung | Wenn etwas nicht stimmt | Verantwortlich |
| Vor jeder Schicht | Schutzlinse, Düse, Keramikring | Sauber, unbeschädigt, sicher | Anhalten, reinigen oder ersetzen | Operator |
| Vor jeder Schicht | Düsenzentrierung, Höhenmessung, Autofokus | Selbsttest normal | Neu kalibrieren und einen Testschnitt durchführen. | Bediener/Techniker |
| Täglich | Hilfsgas, Kühler, Schläuche | Stabiler Durchfluss, kein Leck oder Alarm | Prüfen Sie die Stromversorgung, den Filter, den Regler und den Kühler. | Operator |
| Täglich | Bett, Lattenrost, Arbeitsbereich, Absaugung | Keine losen Teile; Luftstrom normal | Entfernen Sie Abfall und überprüfen Sie Halterungen oder Filter. | Operator |
| Wöchentlich | Schienen, Gestelle, Schmierung, Kabelträger | Sauber, geschmiert, kein ungewöhnlicher Verschleiß | Service oder Reparatur veranlassen | Wartung |
| monatlich / vierteljährlich | Prüfteil, elektrische, mechanische, sicherheitsrelevante Komponenten | Die Ergebnisse entsprechen den normalen Aufzeichnungen | Eskalation erforderlich, bevor die Produktion fortgesetzt wird | Techniker / Qualitätssicherung |
Die Wartungsintervalle sollten sich nach Betriebsstunden, Staubbelastung, Schichtlast, Werksvorschriften und dem Wartungsplan der jeweiligen Maschine richten. Bei Abweichungen ist das kürzere Intervall anzuwenden.
Was sollte täglich und wöchentlich überprüft werden?
Die täglichen Kontrollen sollten sich auf die Bereiche konzentrieren, in denen sich die Schnittqualität schnell ändern kann. Prüfen Sie die Schutzlinse unter geeignetem Inspektionslicht. Kontrollieren Sie die Düsenöffnung auf Spritzer, Verformungen, Verstopfungen oder sonstige Beschädigungen. Nach einem Düsenwechsel oder einer Kollision des Schneidkopfes muss die Düsenzentrierung vor dem normalen Produktionsablauf überprüft werden.
Vor dem ersten Blech prüfen Sie, ob Autofokus und Höhenerkennung einwandfrei funktionieren. Der Hilfsgasdruck muss während des gesamten Materialflusses stabil bleiben, nicht nur im Leerlauf. Überprüfen Sie auch die Lamellen und die Blechauflage. Eine stark beschädigte Auflage kann den Abstand verändern oder dazu führen, dass sich die Platte bei längeren Konturen verschiebt.
Halten Sie den Arbeitsbereich und das Kühlsystem sauber.
Entfernen Sie Schlacke, Abfall und lose Abschnitte vom Heizbett und um den Wärmetauscher herum. Überprüfen Sie den Absaugstrom. Starker Rauch, schwache Saugleistung oder ungewöhnliche Gerüche können auf einen verstopften Filter oder einen blockierten Abluftkanal hinweisen.
Die wöchentliche Wartung sollte die Überprüfung des Kältemittelstands, der Wassertemperatur, der Alarme, Schläuche, Filter, sichtbaren Anschlüsse, Führungsschienen, Zahnstangen, Ritzel, Schmierstellen, Kabelträger und beweglichen Teile umfassen. Es darf keine unkontrollierte Druckluft in Schaltschränke geblasen werden. Feiner Metallstaub kann in Lüfter, Steckverbinder, Lager und Sensoren gelangen.
Sicherheitslichtvorhänge, Not-Aus-Schalter, Türschalter und Verriegelungen dürfen nur gemäß dem genehmigten Werksverfahren geprüft werden. Sicherheitseinrichtungen dürfen niemals umgangen werden, nur um die Produktion aufrechtzuerhalten.
Was sollte monatlich, vierteljährlich und nach der Wartung überprüft werden?
Längere Intervalle sind hilfreich, um Probleme aufzudecken, die im normalen Arbeitsablauf schwerer zu erkennen sind. Fertigen Sie ein einfaches Testteil mit Loch, Schlitz, Ecke und wiederkehrenden Maßen an und vergleichen Sie es mit Ihrem üblicherweise freigegebenen Ergebnis. Falls sich dasselbe Merkmal verändert, überprüfen Sie Düsenzentrierung, Fokus, Höhenmessung, Blechtransport, mechanisches Spiel und thermische Bedingungen, bevor Sie das Programm neu schreiben.
Qualifizierte Techniker sollten die elektrischen Anschlüsse, die Gehäusekühlung, die Erdung, die Kabelträger, die Antriebskomponenten, die Schrauben, die Abdeckungen sowie Anzeichen von Überhitzung oder ungewöhnlichem Verschleiß überprüfen. Hochspannungsbereiche und Laserquellenfächer sind keine Wartungspunkte für den Bediener.
Nach einer Kollision oder einem Schneidkopfservice
Nach einer Kollision des Schneidkopfes, einem Düsenwechsel oder einer Wartung des Schneidkopfes darf die Serienproduktion nicht sofort wieder aufgenommen werden. Überprüfen Sie die Düsenzentrierung, den Fokus, die Höhenkalibrierung und den Düsenabstand und führen Sie anschließend einen Testschnitt durch. Die Produktion sollte erst wieder aufgenommen werden, wenn die Probe wieder innerhalb des normalen Akzeptanzbereichs liegt.
Halten Sie auch grundlegende Verbrauchsmaterialien bereit. Schutzlinsen, Düsen, Keramikringe und Filter kosten wenig im Vergleich zu einer stillstehenden Produktionslinie. Erfassen Sie den Verbrauch nach Material, Dicke, Hilfsgas und Betriebsstunden. So erhalten Sie einen deutlich effizienteren Ersatzteilvorrat, als wenn Sie jeden Monat die gleiche Menge bestellen.
Wie sollten Schneidprobleme diagnostiziert werden, bevor Parameter geändert werden?
Die gleichzeitige Änderung von Laserleistung, Geschwindigkeit, Fokus und Gasdruck erschwert die Fehlersuche. Selbst wenn der nächste Schnitt besser aussieht, weiß man immer noch nicht, welche Einstellung das Problem behoben hat.
Eine übersichtlichere Reihenfolge wäre: zuerst Maschinenzustand, dann Optik und Düse, Gasversorgung, Kühlung und mechanischer Zustand und schließlich Prozessparameter. Dieselbe Logik ist hilfreich bei der Bearbeitung von... Faserlaserschneidparameter für KohlenstoffstahlVerschleiß an der Düse, Verschmutzung der Schutzlinse, ungenaue Zentrierung oder eine Änderung der Schnitthöhe können ein gespeichertes Rezept verderben, selbst wenn sich die Einstellungen auf dem Bildschirm nicht verändert haben.
Nutzen Sie das Symptom, um zu entscheiden, was Sie zuerst überprüfen sollten.
| Symptom | Zuerst prüfen | Parameter ändern, wenn |
| Schlacke nimmt plötzlich zu | Düse, Gasdurchfluss, Schutzlinse, Sicherheitsabstand | Der Zustand der Maschine ist stabil. |
| Das Stechen dauert länger | Optik, Fokussierverhalten, Gas, Laseralarme | Es wurde kein physischer Fehler festgestellt. |
| Kleine Löcher verlieren ihre Rundheit | Düsenzentrierung, Höhenmessung, Fokussierung, Blechunterstützung | Kalibrierung bestätigt |
| Kantenveränderungen während eines langen Schnitts | Plattenebenheit, Gasdruck im Durchfluss, Kühlung, Höhe | Versorgungssicherheit und Maschinenzustand bleiben stabil |
Führen Sie ein einfaches Wartungsprotokoll. Datum, Maschinen-ID, Betriebsstunden, Inspektionsergebnis, ausgetauschte Teile, Alarm- oder Fehlernummer, durchgeführte Maßnahmen und Abschlussdatum genügen für ein nützliches Werkstattprotokoll.
Diese Notizen sind dann wertvoll, wenn der Job gestern erfolgreich lief, der heutige aber nicht. Anstatt von vorn anzufangen, können Sie überprüfen, was sich zwischen dem letzten stabilen Durchlauf und dem aktuellen geändert hat.
Welche Laserschneidmaschine eignet sich für eine stabile tägliche Produktion?
Die Wartungsplanung sollte bereits vor der Anlieferung der Maschine beginnen. Klären Sie, welche Aufgaben die Bediener übernehmen können, wofür ein geschulter Techniker benötigt wird, welche Ersatzteile vor Ort gelagert werden sollten, welche Unterstützung verfügbar ist und wie sich die Wartungsintervalle mit den Betriebsstunden verändern.
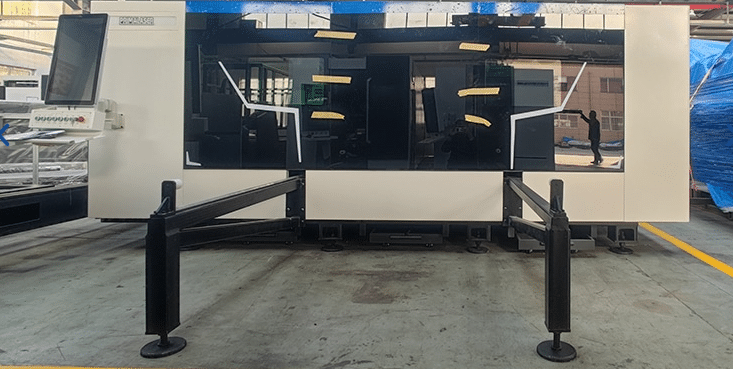
Die VIB Laserschneidemaschine ist eine Option für die wiederholte Bearbeitung von Blechen. Sie kann mit Autofokus, servogesteuerter Bewegung, Linearführungen, Kühlfunktionen und einem geschlossenen Schneidbereich ausgestattet werden. Leistung, Arbeitsbereich, Schneidkopf, Laserquelle, Steuerungssystem und weitere Details variieren je nach Konfiguration. Daher sollte die angebotene Maschine als komplettes System und nicht als feste Spezifikation betrachtet werden.
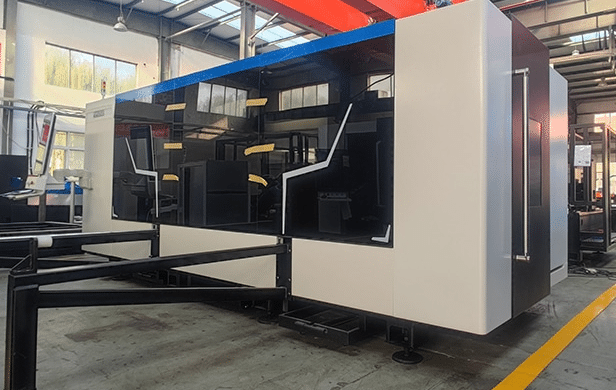
Diese Merkmale ersetzen nicht die vorbeugende Wartung. Entscheidend für den reibungslosen Ablauf in der Produktion ist, ob die Maschine einfach zu inspizieren, zu kalibrieren, zu warten und mit den richtigen Verbrauchsmaterialien zu versorgen ist.
Für Installationshinweise, Wartungsplanung, Fehlerbehebung oder Bedienerunterstützung, Sieg Industrie bietet auch Technischer Support und GeräteserviceVor der Bestellung sollten Sie den Wartungsplan und die Ersatzteilplanung sowie Materialart, Dicke, tägliche Betriebsstunden, Hilfsgas, Produktionsvolumen und Automatisierungsbedarf besprechen.
Schlussfolgerung
Eine Checkliste für die Wartung von Laserschneidmaschinen schützt nicht nur die Ausrüstung selbst. Sie trägt dazu bei, Schnittqualität, Parameterstabilität, Verbrauchsmaterialverbrauch und Produktionszeit im Griff zu behalten.
Tägliche Kontrollen sollten Schneidkopf, Schutzlinse, Düse, Hilfsgas, Kühlung, Blechauflage und Absaugung umfassen. Wöchentlich sind Reinigung, Schmierung, Bewegung, Filter und sichtbarer Verschleiß zu prüfen. Monatliche und vierteljährliche Kontrollen umfassen Wiederholgenauigkeit, Kalibrierung, elektrischen und mechanischen Zustand sowie Sicherheitsaspekte. Nach einer Kollision oder Wartung sind Zentrierung, Fokus, Höhenmessung und Schnittqualität vor Wiederaufnahme der Serienproduktion zu überprüfen.
Am wichtigsten ist, dass Sie nicht jeden unsauberen Schnitt als Problem mit der Laserleistung oder den Parametern interpretieren. Überprüfen Sie zuerst die Maschine selbst.
Wenn Sie eine neue Produktlinie planen, Kontakt Victory Industry Teilen Sie uns Ihre Materialpalette, Materialstärke, tägliche Betriebsstunden, Ihren Hilfsgasplan und Ihre Produktionsanforderungen mit. Fordern Sie eine wartungsfreundliche Maschinenkonfiguration und einen Ersatzteilplan an, anstatt erst beim ersten Produktionsproblem zu reagieren.
Häufig gestellte Fragen
Wie oft sollte eine Faserlaserschneidmaschine gewartet werden?
Grundlegende Sicht- und Produktionsprüfungen sollten vor jeder Schicht oder täglich durchgeführt werden. Reinigung, Schmierung, Kalibrierung, Kühlarbeiten, elektrische Inspektion und fachgerechte Wartung sollten sich nach Betriebszeiten, Arbeitsbedingungen, Produktionslast und Wartungsplan der Maschine richten.
Beeinflusst die Wartung die Laserleistung?
Die Wartung ändert den programmierten Laserleistungswert nicht. Verschmutzte Optiken, instabile Kühlung, eine beschädigte Düse, ungenaue Zentrierung oder Gasprobleme können jedoch die Energie- und Gasbedingungen am Schneidpunkt verändern. Dasselbe gespeicherte Programm kann dann ein anderes Ergebnis liefern.
Warum funktionieren die Parameter beim Faserlaserschneiden plötzlich nicht mehr?
Die Einstellungen können unverändert bleiben, obwohl sich der Zustand der Maschine geändert hat. Überprüfen Sie vor der Neukonfiguration des Rezepts die Schutzlinse, die Düse, die Zentrierung, den Fokus, den Gasdurchfluss, die Kühltemperatur, den Abstand zur Maschine und die Blechauflage.
Was sollte nach einer Kollision des Schneidkopfes überprüft werden?
Prüfen Sie Düsenzustand und -zentrierung, Fokus, Höhenmessung, Düsenabstand sowie sichtbare mechanische Beschädigungen. Führen Sie einen Testschnitt durch und vergleichen Sie das Ergebnis mit Ihren üblichen, akzeptierten Ergebnissen, bevor Sie die Serienproduktion wieder aufnehmen.