

Untuk mengoptimalkan parameter pemotongan laser serat untuk baja karbon, mulailah dengan ketebalan material dan resep mesin yang telah teruji. Seimbangkan daya laser dengan kecepatan pemotongan terlebih dahulu, kemudian sesuaikan gas bantu, tekanan, posisi fokus, nosel, pengaturan penembusan, dan tinggi pemotongan. Ubah satu hal dalam satu waktu. Periksa kedua sisi benda uji dan pertahankan pengaturan yang tetap stabil pada pemotongan berulang.
Nilai "terbaik" tunggal jarang berguna untuk setiap mesin. Lembaran bersih 1 mm dan pelat 20 mm membutuhkan masukan panas, aliran gas, fokus, dan kontrol penembusan yang sangat berbeda. Target yang berguna adalah jendela parameter stabil yang memberikan pemisahan penuh, kerak yang terkendali, kualitas tepi yang dapat diterima, dan produksi yang berulang.
Mengapa Pemotongan Laser Baja Karbon Menghasilkan Tepi Kasar atau Kotoran?
Tepi yang kasar biasanya berarti panas yang masuk ke pelat dan logam cair yang keluar dari celah pemotongan tidak seimbang. Daya laser yang cukup mungkin tersedia, tetapi itu saja tidak menjamin hasil pemotongan yang bersih.
Menyeimbangkan Daya Laser dengan Kecepatan Pemotongan
Daya laser menyediakan energi. Kecepatan pemotongan menentukan berapa lama energi tersebut tetap berada di setiap bagian pelat.
Jika kecepatan terlalu tinggi, sinar mungkin kehilangan daya tembus di dekat bagian bawah celah potong. Endapan kerak tebal di bagian bawah atau bagian yang sebagian terhubung dapat muncul. Jika kecepatan terlalu rendah, panas berlebih tetap berada di sekitar potongan. Celah potong mungkin menjadi lebih lebar dan tepi atas dapat menjadi terlalu panas.
Inilah mengapa pengaturan yang berguna adalah kombinasi daya dan kecepatan, bukan sekadar watt maksimum. Jika Anda ingin melihat bagaimana variabel-variabel ini bekerja bersama, panduannya ada di sini. Parameter pemotongan laser serat yang memengaruhi kecepatan dan kualitas pemotongan. mencakup hubungan yang sama dari sudut pandang proses yang lebih luas.
Periksa Aliran Gas Sebelum Menambah Daya
Gas bantu harus menghilangkan material cair dari celah pemotongan. Nosel yang rusak, pemusatan nosel yang buruk, tekanan yang tidak stabil, lensa pelindung yang kotor, atau ketinggian pemotongan yang salah dapat menyebabkan material tertinggal di tepi bawah.
Ketika hasil pemotongan tiba-tiba memburuk, periksa kondisi dasar ini sebelum mengubah seluruh resep. Jika tidak, Anda bisa menghabiskan setengah jam untuk menyesuaikan kecepatan dan daya padahal masalah sebenarnya adalah nozzle yang aus.
Bagaimana Cara Menyesuaikan Daya Laser dan Kecepatan Pemotongan dengan Ketebalan Baja Karbon?
Ketebalan harus menjadi pertimbangan utama dalam pengaturan. Setelah itu, perhatikan daya terukur mesin, output laser aktual, kecepatan, gas, tekanan, nosel, fokus, dan tinggi pemotongan secara bersamaan.
Angka-angka di bawah ini adalah contoh awal yang dipilih, bukan pengaturan produksi universal. Hasil sebenarnya masih bergantung pada jenis baja karbon, kerak pabrik atau kondisi permukaan, kerataan, konfigurasi optik, kondisi lensa pelindung, kemurnian gas, pemusatan nosel, dan kualitas tepi yang Anda butuhkan.
| Daya Terukur Mesin | Ketebalan Baja Karbon | Kecepatan pemotongan | Keluaran Laser | Gas Bantuan | Tekanan gas | Nosel | Posisi Fokus | Tinggi Potongan |
| 3 kW | 1 mm | 28–35 m/menit | 3000 W | N₂/Udara | 10 bar | 1.5 detik | 0 mm | 1 mm |
| 3 kW | 5 mm | 2,7–3 m/menit | 3000 W | O₂ | 0,6 bar | 1.2D | +4 mm | 0,8 mm |
| 6 kW | 6 mm | 5–6 m/menit | 6000 W | N₂/Udara | 16 bar | 3.5 detik | -3 mm | 0,5 mm |
| 6 kW | 10 mm | 2,0–2,3 m/menit | 5500 W | O₂ | 0,6 bar | 1.2E | +4 mm | 0,8 mm |
| 12 kW | 10 mm | 6–6,5 m/menit | 12000 W | N₂/Udara | 13 bar | 4.0S | -3 mm | 0,5 mm |
| 12 kW | 20 mm | 1,3–1,4 m/menit | 12000 W | O₂ | 0,6 bar | 1.6E | +8 mm | 0,8 mm |
Kode nozzle di atas mengikuti notasi resep mesin. Periksa spesifikasi nozzle yang digunakan pada kepala pemotong Anda sebelum menyalinnya.
Nilai fokus juga perlu diperhatikan. Kepala pemotong dan pengontrol yang berbeda mungkin mendefinisikan fokus positif dan negatif dalam arah yang berbeda. Perlakukan angka-angka tersebut sebagai nilai resep, bukan definisi universal tentang di mana titik fokus berada relatif terhadap lembaran kertas. Konfirmasikan konvensi tanda dalam manual kepala pemotong Anda sebelum menerapkan nilai apa pun.
Entri N₂/Udara juga hanya sebagai referensi awal. Nitrogen dan udara bertekanan tidak memberikan keunggulan kimia, biaya gas, atau hasil hilir yang sama, jadi keduanya harus diuji secara terpisah pada komponen sebenarnya.
Gerakkan Baja Karbon Tipis dengan Kecepatan yang Tepat
Lembaran tipis dapat menyerap energi yang bermanfaat dengan cepat. Setelah daya yang cukup tersedia untuk penetrasi penuh, kecepatan dan pengiriman gas seringkali lebih penting daripada penambahan daya listrik.
Sebagai contoh, mesin dengan daya 3 kW dapat menggunakan kecepatan awal 28–35 m/menit pada baja karbon 1 mm dalam kondisi yang ditunjukkan di atas. Mesin dengan daya 12 kW dapat mencapai sekitar 50–60 m/menit pada ketebalan yang sama dengan pengaturan yang sesuai.
Kapasitas tambahan itu hanya akan menguntungkan jika volume produksi dapat memanfaatkannya.
Buat Jendela Stabil untuk Pelat Sedang dan Tebal
Pelat yang lebih tebal kurang toleran. Sinar harus mempertahankan penetrasi melalui celah yang lebih dalam sementara gas bantu membersihkan lebih banyak material cair.
Contoh baja karbon 20 mm pada mesin 12 kW berjalan sekitar 1,3–1,4 m/menit dengan oksigen, nosel 1,6E, fokus resep +8 mm, dan tinggi pemotongan 0,8 mm. Proses tersebut memiliki sedikit kesamaan dengan pemotongan lembaran berkecepatan tinggi 1 mm.
Inilah mengapa daya mesin harus dipilih berdasarkan ketebalan yang Anda potong setiap minggu, bukan ketebalan pelat tertebal yang muncul sekali atau dua kali setahun.
Bagaimana Gas Bantu, Fokus, Nosel, dan Tinggi Pemotongan Mempengaruhi Hasilnya?
Begitu daya dan kecepatan hampir sama, detail pengaturan yang lebih kecil seringkali menentukan apakah suatu resep berhasil untuk satu bagian atau terus berfungsi sepanjang hari.
Gunakan Oksigen untuk Banyak Piring Sedang dan Tebal
Oksigen mendukung reaksi oksidasi selama pemotongan baja karbon. Hal ini banyak digunakan ketika penetrasi yang stabil pada pelat sedang atau tebal lebih penting daripada kecepatan pemotongan maksimum.
Banyak resep pemotongan oksigen menggunakan tekanan yang jauh lebih rendah daripada pemotongan nitrogen. Namun, tepi potongan biasanya memiliki lapisan oksida, sehingga operasi selanjutnya menjadi penting. Jika bagian tersebut akan dicat, dilapisi, atau dilas, penghilangan oksida dapat menjadi bagian dari biaya pemrosesan sebenarnya.
Gunakan Nitrogen atau Udara Jika Sesuai dengan Kebutuhan
Nitrogen dapat menghasilkan lapisan dengan tingkat oksidasi rendah, yang dapat mengurangi persiapan permukaan tambahan untuk beberapa pekerjaan selanjutnya. Biasanya dibutuhkan tekanan gas dan aliran gas yang lebih tinggi.
Udara bertekanan dapat menurunkan biaya gas pada pekerjaan yang sesuai, tetapi kondisi tepinya berbeda dari nitrogen murni. Jangan memilih di antara keduanya hanya berdasarkan biaya tabung atau kompresor. Periksa persyaratan tepi dan apa yang terjadi pada bagian tersebut setelah pemotongan.
Jaga Fokus, Nosel, dan Ketinggian Pemotongan Tetap Stabil
Diameter dan bentuk nosel memengaruhi aliran gas secara langsung. Keausan, percikan, kontaminasi, atau pemusatan yang buruk mengubah aliran meskipun pembacaan tekanan tidak berubah.
Tinggi pemotongan penting karena alasan yang sama. Perubahan ketinggian yang kecil akan mengubah cara gas masuk ke dalam celah pemotongan.
Jika program kemarin menghasilkan komponen yang bersih dan program hari ini meninggalkan kerak, periksa nosel, optik pelindung, pemusatan, dan kalibrasi ketinggian sebelum membangun kembali rangkaian parameter.
Bagaimana Cara Memperbaiki Masalah Umum Pemotongan Laser Baja Karbon?
Penyesuaian acak memperlambat pemecahan masalah karena Anda kehilangan jejak perubahan mana yang membantu. Kupon uji kecil jauh lebih mudah untuk dikerjakan.
Gunakan Prosedur Kupon Uji Sederhana
Mulailah dengan mencatat ketebalan pelat, kondisi permukaan, daya mesin, gas, nosel, dan resep saat ini. Bersihkan lensa pelindung, periksa nosel apakah ada kerusakan, pastikan nosel berada di tengah, dan kalibrasi ketinggian pemotongan.
Muat resep awal yang sudah diketahui untuk material, ketebalan, dan gas yang sama. Potong garis lurus yang cukup panjang terlebih dahulu. Perhatikan penetrasi penuh, percikan api, tepi atas, kerak bawah, dan permukaan hasil pemotongan.
Sesuaikan satu variabel dalam satu waktu. Kecepatan seringkali merupakan titik awal yang paling mudah. Jika hasilnya masih menunjukkan penetrasi yang buruk atau pembuangan lelehan yang kurang optimal, periksa daya, fokus, tekanan gas, nosel, dan ketinggian.
Setelah pemotongan lurus stabil, uji penusukan secara terpisah. Waktu penusukan, tinggi penusukan, tahapan penusukan, panjang penusukan awal, dan pengendalian percikan dapat menyebabkan masalah bahkan ketika parameter pemotongan lurus sudah baik.
Lubang kecil, sudut tajam, dan kontur pendek juga perlu diperiksa secara terpisah. Karena berada di area kecil, proses pengukuran kecepatan garis lurus pada setiap fitur dapat menyebabkan panas berlebih di area tersebut.
Terakhir, ulangi pengujian di beberapa posisi pada lembaran dan jalankan cukup banyak bagian untuk melihat apakah pengiriman gas, optik, dan suhu mesin tetap stabil. Simpan rentang yang dapat diterima, bukan hanya satu angka keberuntungan.
Cocokkan Cacat dengan Pemeriksaan Pertama
| Masalah Pemotongan | Periksa Dulu |
| Ampas dasar yang berat | Kecepatan, penetrasi, aliran gas, nosel, fokus |
| Potongan tidak lengkap | Kecepatan, daya yang tersedia, fokus, pengiriman gas |
| Tindik yang tidak stabil | Resep penusukan, tinggi penusukan, nosel, optik |
| Takik lebar | Kecepatan rendah, masukan panas berlebih, fokus |
| Tepi atas terbakar | Kecepatan, perlambatan saat menikung, fokus, penumpukan panas |
| Hasil berubah selama pergantian shift. | Keausan nosel, kontaminasi lensa, stabilitas gas, kalibrasi |
Urutan ini membuat pemecahan masalah menjadi praktis. Anda tidak perlu mengubah enam pengaturan hanya karena satu bagian yang rusak terlepas dari meja.
Mesin Pemotong Laser Serat Mana yang Cocok untuk Produksi Baja Karbon?
Pemilihan mesin menjadi lebih mudah setelah persyaratan proses jelas. Catat terlebih dahulu ketebalan reguler Anda, ketebalan maksimum, ukuran lembaran, output harian, preferensi gas, persyaratan tepi, dan rencana pemuatan.
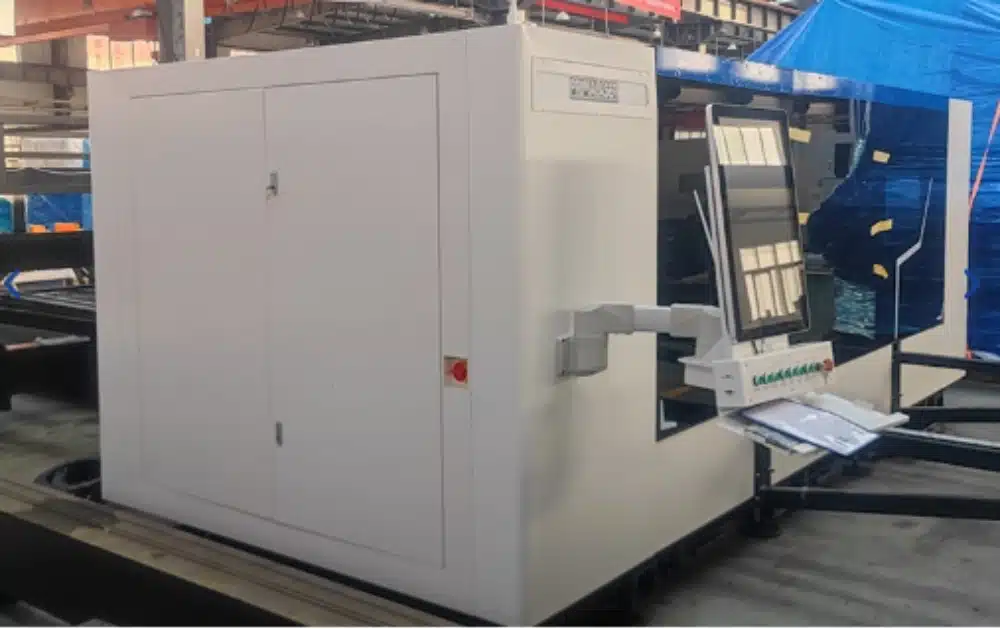
Untuk pekerjaan baja karbon lembaran datar, Mesin Pemotong Laser VIB Tersedia dalam berbagai konfigurasi yang mencakup berbagai kebutuhan produksi, bukan hanya satu daya tetap. Fitur-fitur seperti... kontrol fokus otomatis dan pengaturan pemotongan yang stabil berguna ketika tujuannya adalah untuk menjaga agar rentang parameter yang telah terbukti tetap konsisten melalui pekerjaan berulang. Anda juga dapat membandingkan rentang yang lebih luas. Mesin Pemotong Laser Serat ketika ukuran lembaran, daya, atau persyaratan otomatisasi berbeda.
Industri Kemenangan Menyediakan sistem laser, peralatan pembentukan CNC, dan otomatisasi untuk proyek pengerjaan logam. Untuk lini baja karbon, diskusi yang bermanfaat dimulai dengan bagian-bagian yang sebenarnya Anda buat. Daftar ketebalan dan beberapa gambar memberikan informasi yang jauh lebih banyak daripada hanya mengatakan Anda menginginkan daya laser tertinggi yang tersedia.
Jika pemilihan daya masih belum jelas, panduan tentang cara pilih mesin pemotong laser untuk baja merupakan langkah selanjutnya yang bermanfaat karena mempertimbangkan ketebalan, kecepatan produksi, dan konfigurasi mesin secara bersamaan.
Kebiasaan pemasangan dan operator juga penting setelah pengiriman. Tinjau yang tersedia. layanan instalasi, pelatihan, dukungan teknis, dan pemeliharaan. sebelum memesan. Untuk proyek baru, Anda juga bisa hubungi tim teknis dengan gambar, ketebalan material, dan hasil yang diharapkan untuk diskusi konfigurasi dan pemotongan sampel.
Kesimpulan
Parameter pemotongan laser serat yang baik untuk baja karbon berasal dari kombinasi yang stabil, bukan dari satu angka watt yang mengesankan. Mulailah dengan ketebalan dan resep yang telah teruji. Konfirmasikan optik, jalur gas, nosel, dan ketinggian, lalu sesuaikan kecepatan, daya, fokus, dan tekanan secara bertahap.
Untuk produksi, catat rentang yang dapat diterima, bukan hanya satu pengaturan yang berhasil sekali. Sertakan uji penusukan dan fitur kecil, ulangi pemotongan di area lembaran yang berbeda, dan amati perubahan selama proses produksi yang lebih lama. Hal itu memberi Anda rentang parameter yang benar-benar dapat Anda gunakan di lantai produksi.
FAQ (Pertanyaan umum)
Apa yang Harus Anda Sesuaikan Terlebih Dahulu Saat Memotong Baja Karbon dengan Laser Serat?
Mulailah dengan resep yang telah diverifikasi untuk material dan ketebalan yang tepat, kemudian periksa mesin, optik, jalur gas, nosel, dan tinggi pemotongan. Jika semuanya stabil, lakukan penyesuaian kecepatan pemotongan kecil sebelum mengubah beberapa parameter lainnya.
Bagaimana Cara Membaca Nilai Fokus Positif dan Negatif?
Jangan berasumsi bahwa fokus positif dan negatif memiliki arah fisik yang sama pada setiap mesin. Konvensi pengontrol dan kepala pemotong berbeda, jadi pastikan arah referensi dalam manual peralatan sebelum menggunakan nilai fokus dari resep lain.
Kapan Sebaiknya Anda Mengganti Nozzle Pemotong Laser?
Ganti atau periksa nosel jika terdapat kerusakan yang terlihat, percikan yang berlebihan, lubang yang terdistorsi, posisi yang buruk, atau ketika resep yang sebelumnya stabil mulai menghasilkan kerak atau aliran gas yang tidak merata tanpa penyebab yang jelas.
Apakah Anda Harus Menggunakan Oksigen, Nitrogen, atau Udara untuk Baja Karbon?
Oksigen sering kali cocok untuk baja karbon sedang dan tebal, sedangkan nitrogen atau udara bertekanan dapat digunakan untuk pemotongan yang lebih cepat pada material yang lebih tipis. Pilihan yang tepat juga bergantung pada oksidasi tepi, pasokan gas, biaya operasional, dan pekerjaan yang dibutuhkan setelah pemotongan.
Mengapa Potongan Lurus yang Baik Masih Bisa Gagal pada Lubang atau Sudut Kecil?
Fitur-fitur kecil dan sudut-sudut menahan panas di area yang lebih kecil dan seringkali menggunakan kecepatan gerakan yang berbeda dari pemotongan lurus yang panjang. Bagian-bagian ini harus diuji secara terpisah setelah jendela pemotongan utama stabil.