

Bei der Fertigung großer Stückzahlen von Blechteilen ist das Faserlaserschneiden in der Regel das bevorzugte Verfahren. Dank hoher Schnittgeschwindigkeiten, schmaler Schnittfuge und einfacher Automatisierung ist der Prozess hocheffizient. Dicke Blechquerschnitte, wärmeempfindliche und nichtmetallische Werkstoffe sowie Teile ohne herkömmliche Wärmeeinflusszone lassen sich jedoch am besten mit dem Abrasivwasserstrahlschneiden bearbeiten. Material, Dicke, Toleranz, Kantengüte, Produktionsvolumen und Stückkosten spielen eine entscheidende Rolle bei der Wahl des optimalen Verfahrens.
Der folgende Vergleich dient als praktischer Ausgangspunkt. Die endgültigen Einstellungen und Kosten sollten anhand derselben Teilezeichnung und eines Probeschnitts auf der vorgeschlagenen Maschine bestätigt werden.
Laserschneiden vs. Wasserstrahlschneiden im Überblick
| Faktor | Faserlaser | Abrasives Wasserstrahlschneiden |
| Typische Passform | Dünne und mittlere Metallbleche, Serienfertigung | Sehr dicke Platten, wärmeempfindliche oder nichtmetallische Werkstoffe |
| Geschwindigkeit und Durchsatz | In der Regel geht es schneller, wenn Leistung, Dicke, Kontur und Qualität vergleichbar sind. | Oft langsamer, insbesondere bei langen Konturen und dickem Material |
| Schnitzereien und Details | Schmale Schnittfuge, effiziente Verschachtelung, starke Leistung bei kleinen Löchern im abgestimmten Zustand | Breitere Schnittfuge; Strömungsverzögerung und Verjüngung müssen bei dicken Teilen kontrolliert werden |
| Wärmeeffekt | Erzeugt eine kleine Wärmeeinflusszone, die von den Einstellungen und dem Material abhängt. | Keine nennenswerte Wärmezufuhr; keine konventionelle Wärmeeinflusszone |
| Kante und Nachfolge | Kann direkt zum Biegen oder Schweißen übergehen; die Gaswahl beeinflusst die Oxidation | Keine thermische Oxidation, aber Streifenbildung kann eine langsamere Qualitätseinstellung erfordern. |
| Betriebskosten | Strom, Hilfsgas, Verbrauchsmaterialien, Wartung und Förderung | Wasser, abrasive Stoffe, Pumpen-/Düsenverschleiß, Schlammbehandlung und Wartung |
Was ist der Hauptunterschied zwischen Laserschneiden und Wasserstrahlschneiden?
Da die beiden Maschinen Material auf unterschiedliche Weise abtragen, unterscheiden sie sich auch in Geschwindigkeit, Kantenbeschaffenheit, Wartungsaufwand und Materialspektrum.
Laserschneiden nutzt konzentrierte thermische Energie
Beim Laserschneiden wird ein fokussierter Laserstrahl auf die Schnittlinie gerichtet. Das Material schmilzt oder verdampft, und ein Schutzgas reinigt die Schnittfuge. Faserlaserschneider eignen sich für Kohlenstoffstahl, Edelstahl, Aluminium, Messing und Kupfer. Sauerstoff, Stickstoff oder Druckluft können je nach Material, Dicke, Schnittqualität und Gaskosten ausgewählt werden.
Es gibt zwar keine Kontaktklinge zum Schärfen, aber Verbrauchsmaterialien spielen dennoch eine Rolle. Düsen, Schutzlinsen, Keramikteile, Filter und Gaszufuhrkomponenten können verschleißen, verschmutzen oder an Leistung verlieren. Leistung, Fokus, Druck, Kalibrierung und Bewegung beeinflussen das Ergebnis.
Wasserstrahlschneiden nutzt mechanische Hochdruckerosion
Beim Wasserstrahlschneiden wird unter hohem Druck stehendes Wasser, oft mit Abrasivmitteln vermischt, zum Abtragen des Materials eingesetzt. Es führt zu keiner nennenswerten Wärmeeinbringung und erzeugt keine herkömmliche Wärmeeinflusszone. Dies ist vorteilhaft bei Speziallegierungen, Verbundwerkstoffen, Glas, Stein und Keramik sowie bei Metallteilen, deren Eigenschaften unverändert bleiben müssen.
Unterschiedliche Schneidemethoden führen zu unterschiedlichen Ergebnissen
Laserschneiden ist bei Blechen in der Regel schneller und arbeitet mit einer schmalen Schnittfuge, während Wasserstrahlschneiden ein breiteres Materialspektrum abdeckt. Wasserstrahlschnittkanten können Riefen, Strahlverzögerungen und Verjüngungen aufweisen; diese Eigenschaften hängen von der Materialstärke, dem Düsenzustand, dem Druck, dem Abrasivmittelfluss, der Schnittgeschwindigkeit und dem gewählten Qualitätsniveau ab.
Welches Verfahren eignet sich besser für Ihr Material und Ihre Materialstärke?
Laserschneiden für dünne und mitteldicke Metallbleche
Schränke, Halterungen, Abdeckungen, Paneele, Rahmen, Schaltschränke, Möbelteile und Maschinenkomponenten sind typische Anwendungsgebiete für die Laserbearbeitung. Ein Faserlaser ist besonders nützlich, wenn viele Teile auf einem Blech bearbeitet werden: Das Verschachteln geht schnell, die Bearbeitungswege können zwischen den Aufträgen angepasst werden, und mit derselben Einrichtung lassen sich wiederholte Aufträge bearbeiten. Bei der Bearbeitung großer Blechmengen sollten die benötigte Leistung und der Arbeitsbereich anhand konkreter Zeichnungen und nicht anhand der maximal vermarkteten Blechdicke ermittelt werden.
Wählen Sie Wasserstrahlschneiden für sehr dicke oder hitzeempfindliche Materialien
Wasserstrahlschneiden ist sinnvoller, wenn dickes Material regelmäßig verarbeitet wird und nicht nur einmal im Monat, oder wenn Hitze die Härte, Beschichtung, Haftung oder spätere Schweißverbindungen beeinträchtigen könnte. Die Grenze für „sehr dickes“ Material ist nicht allgemeingültig; sie hängt von der Laserleistung, der erforderlichen Zykluszeit, der Kontur, den Toleranzen und der Kantengüte ab.
Passen Sie die Maschine an die tatsächlich ausgeführten Aufträge an.
Listen Sie gängige Werkstoffe, normale und maximale Dicke, Blechgröße, monatliches Volumen, Toleranzen, Kantenanforderungen und den nächsten Bearbeitungsschritt auf. Werden die Zuschnitte direkt an eine Abkantpresse oder Schweißzelle weitergeleitet, können Zykluszeit und Wiederholgenauigkeit einen seltenen Auftrag für dickere Bleche überwiegen.
Welches ist besser hinsichtlich Schnittgeschwindigkeit, Präzision und Schnittqualität?
Laserschneiden ist in der Regel schneller für die Blechbearbeitung
Das Laserschneiden von dünnen bis mittelstarken Materialien ist oft schneller als die spanende Bearbeitung, wenn Leistung, Konturkomplexität, Anzahl der Durchstiche und die geforderte Kantenqualität vergleichbar sind. Allerdings müssen alle Aspekte des Bearbeitungsprozesses berücksichtigt werden: Durchstiche, kleine Bohrungen, Ecken, Verschachtelung, Be- und Entladen sowie Bedienerstopps.
Die Präzision hängt sowohl von der Einrichtung als auch vom Maschinentyp ab.
Die Genauigkeit hängt von Fokus, Düsenzustand, Kalibrierung, Planheit, Servobewegung, Hilfsgas und Schnittparametern ab. Bei Wasserstrahlschneidanlagen wird die Genauigkeit zusätzlich durch Düsenverschleiß, Abrasivmittelzufuhr, Druck, Geschwindigkeit, Schnittdicke und Konizitätskompensation beeinflusst. Für die Serienfertigung ist die Wiederholgenauigkeit über eine Schicht hinweg wichtiger als ein perfektes erstes Muster.
Die Kantenqualität sollte anhand des nächsten Prozesses beurteilt werden.
Stickstoff reduziert die Oxidation von Edelstahl und Aluminium; Sauerstoff ist typisch für Kohlenstoffstahl, während Druckluft für bestimmte dünnere Werkstücke geeignet ist. Wasserstrahlschneiden vermeidet thermische Kanten, kann aber Riefen hinterlassen. Vergleichen Sie die erforderlichen Schleif-, Entgratungs-, Bearbeitungs-, Oberflächengüte- und Vertikalitätsanforderungen, bevor Sie eine Qualitätseinstellung wählen.
Wie beeinflusst die Hitzeeinwirkungszone Ihre Wahl?
Wasserstrahlschneiden vermeidet eine thermische Wärmeeinflusszone
Da es sich beim Wasserstrahlschneiden um ein Kaltschneidverfahren handelt, entsteht keine herkömmliche Wärmeeinflusszone. Dadurch bleiben die Materialeigenschaften erhalten und Bedenken hinsichtlich wärmebedingter Verformungen, Beschädigungen der Beschichtung oder Veränderungen vor dem Schweißen und der Endbearbeitung werden reduziert.
Beim Laserschneiden bleibt die erhitzte Fläche klein.
Beim Laserschneiden entsteht zwar Wärme, aber durch die korrekte Einstellung von Leistung, Geschwindigkeit, Fokus, Gaszufuhr und Durchstoß kann der betroffene Bereich klein gehalten werden. Zu viel Hitze kann zu vermehrtem Schlackenfluss oder Verformungen führen; zu wenig Energie kann einen unvollständigen Schnitt verursachen. Mehr Leistung ist nicht immer die Lösung.
Prüfen Sie, ob HAZ ein tatsächliches Produktionsproblem verursacht.
Klären Sie, ob die Kante gebogen, geschweißt, lackiert oder bearbeitet wird und ob eine kleine Wärmeeinflusszone das Endprodukt beeinflusst. Falls ja, kann sich das Wasserstrahlschneiden trotz des längeren Zyklus lohnen. Falls nein, sind Durchsatz und Stückkosten möglicherweise ausschlaggebender.
Welche Methode ist in der realen Metallverarbeitung kostengünstiger?
Vergleich von Verbrauchsmaterialien, Abfall und Wartung
Bei Laserverfahren fallen Kosten für Maschinenlaufzeit, Strom, Hilfsgas, Düsen, Linsen, Filter, Kühlung, Absaugung und geplante Wartung an. Bei Wasserstrahlverfahren sind Wasser, Abrasivmittel, Pumpendichtungen, Düsen, Mischrohre, Abrasivmittelhandhabung, Lärmschutz und Nassschlammentsorgung zu berücksichtigen. Beide Verfahren verursachen zudem Kosten für Ausschuss, Arbeitsaufwand, Stillstandszeiten und Nachbearbeitung.
Die Kosten pro fertigem Teil sind aussagekräftiger als der Kaufpreis.
Verwenden Sie diese einfache Prüfung für dieselbe Zeichnung und dieselben Abnahmekriterien:
Kosten pro Teil = Maschinenzeit + Energiekosten + Verbrauchsmaterialien + Arbeitskosten + Wartung + Stillstandszeiten + Abfallentsorgung + Nachbearbeitung + Ausschuss
Eine schnellere Laserbearbeitung, bei der direkt zum Biegen übergegangen wird, kann einen niedrigeren Anschaffungspreis ausgleichen, selbst wenn die Gas- oder Stromkosten höher sind.
Schlussfolgerung
Wann sollte man sich für Laserschneiden oder Wasserstrahlschneiden entscheiden?
Wählen Sie Laserschneiden, wenn es sich überwiegend um Blechteile, Serienteile, enge Zeitpläne, gemischte Formen, automatisierte Beladung, Biegelinien oder Schweißzellen handelt. Wasserstrahlschneiden ist die richtige Wahl, wenn dickes Material, nichtmetallische Werkstoffe, empfindliche Laminate oder der Verzicht auf Wärmezufuhr entscheidend sind. Führen Sie bei beiden Verfahren einen Probeschnitt durch, um Toleranzen, Schnittfugenbreite, Verjüngung, Oberflächengüte, Grate, Schlacke, Zykluszeit und die tatsächlichen Kosten pro fertigem Teil zu überprüfen.
Faserlaserschneidlösungen von Victory Industry
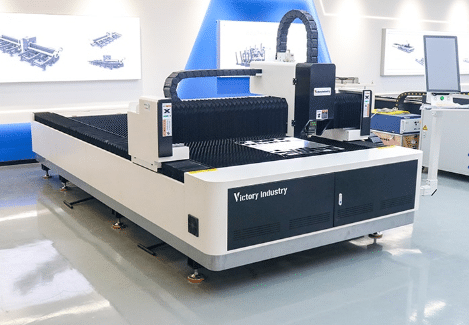
Die VIF-A Laserschneidemaschine ist für die reguläre Blechproduktion vorgesehen. Die Konfiguration sollte sich nach Material, Dicke, Blechgröße, Tagesleistung, Gasversorgung und Automatisierungsanforderungen richten.
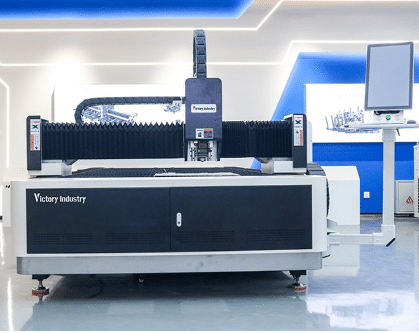
img.VIF-A Laser Cutting Machine.webp
Sieg Industrie Unterstützt außerdem Laserschneiden, Schweißen, Reinigen, Markieren, CNC-Formen und Robotersysteme, damit der zugeschnittene Rohling in die restliche Produktionslinie passt. Erfahren Sie mehr über das Unternehmen auf der Website. Über uns Seite.
Senden Sie Zeichnungen und eine repräsentative Materialliste, bevor Sie die Antriebsart auswählen. Wenn ein Wasserstrahlschneidverfahren oder ein externes Kaltbearbeitungsverfahren besser geeignet ist, sollte dies durch den Probeschnitt und den Kostenvergleich deutlich werden.
Zur Überprüfung der Konfiguration Kontaktieren Sie das technische Team Informationen zu Materialgüte, normaler und maximaler Dicke, Blechgröße, Toleranz, Kantenanforderungen, Ausstoß, verfügbarem Gas, Werksspannung und Automatisierungsplan finden Sie hier. Zugehörige Prozesshinweise sind ebenfalls verfügbar. Blog der Victory Industry.
Die praktische Entscheidung
Es gibt keinen eindeutigen Gewinner beim Laserschneiden im Vergleich zum Wasserstrahlschneiden. Faserlaser sind in der Regel die praktische Wahl für die Bearbeitung großer Mengen an Kohlenstoffstahl, Edelstahl und Aluminiumblech, da sie Geschwindigkeit, geringe Schnittfuge und Automatisierung vereinen. Wasserstrahlschneiden ist dann die bessere Wahl, wenn Dicke, Wärmeempfindlichkeit, nichtmetallische Werkstoffe, Konizitätskontrolle oder Materialeigenschaften im Vordergrund stehen. Vergleichen Sie das gleiche Bauteil, die gleiche Qualitätsvorgabe und die Gesamtkosten pro fertigem Bauteil und bestätigen Sie Ihre Entscheidung anschließend mit einem Probeschnitt.
FAQ (häufig gestellte Fragen)
Ist Laserschneiden günstiger als Wasserstrahlschneiden?
Laserschneiden kann bei dünnen und mittelstarken Blechen kostengünstiger sein, da es oft schneller geht und kein Schleifmittel benötigt wird. Strom, Hilfsgas, Arbeitsaufwand, Wartung, Ausfallzeiten, Abfall und Produktionsvolumen können das Ergebnis beeinflussen.
Ist Laserschneiden präziser als Wasserstrahlschneiden?
Beide Verfahren ermöglichen die Herstellung präziser Teile. Die Leistung des Lasers hängt von Fokus, Kalibrierung, Bewegung und Einstellungen ab; die Leistung des Wasserstrahlschneidens variiert mit Materialstärke, Düsenzustand, Abrasivmittelzufuhr, Geschwindigkeit, Konizität und Qualitätsniveau.
Was ist schneller, Laserschneiden oder Wasserstrahlschneiden?
Bei dünnen und mittelstarken Metallteilen ist die Laserbearbeitung in der Regel schneller, sofern Leistung, Kontur, Anzahl der Durchstiche und Kantengüte vergleichbar sind. Für einige dicke, wärmeempfindliche oder nichtmetallische Teile ist die Wasserstrahlschneidanlage unter Umständen die einzig praktikable Option.
Welches Verfahren eignet sich besser für dickes Metall, Laser oder Wasserstrahl?
Wasserstrahlschneiden bietet oft Vorteile bei der routinemäßigen Fertigung dicker Metalle. Die richtige Wahl hängt jedoch weiterhin von Material, Laserleistung, erforderlicher Geschwindigkeit, Konizität, Kantenqualität und Betriebskosten ab.
Erzeugt das Laserschneiden eine Wärmeeinflusszone?
Ja. Beim Laserschneiden wird Wärme erzeugt, daher kann eine kleine Wärmeeinflusszone entstehen. Durch die korrekte Einstellung von Leistung, Geschwindigkeit, Fokus, Gas und Durchstoß kann diese begrenzt werden; beim Wasserstrahlschneiden entsteht keine herkömmliche thermische Wärmeeinflusszone.