

Metal levhaların endüstriyel fiber lazer kesiminde, kullanışlı sayı, bitmiş parçada ölçülen toleranstır. GönderKesGönderÖrneğin, 12 inçten küçük lazer kesim parçalar için +/-0,005 inç (+/-0,127 mm) ve daha büyük parçalar için +/-0,010 inç (+/-0,254 mm) tolerans değerleri belirtilmektedir. Bunlar, söz konusu sağlayıcının belirlediği sınırlardır, evrensel bir makine derecelendirmesi veya Victory Industry spesifikasyonu değildir.
Konumlandırma değeri hala önemlidir, ancak tanımlanmış bir test altında eksen hareketini tanımlar. Bitmiş bir braket ayrıca malzeme, kalınlık, odak, kesme telafisi, köşeler, ısı ve inceleme yöntemini de yansıtır.
Makine satın alımı için, kritik boyutları çiziminize işaretleyin ve bunları malzemenizle test edin. Bu, karşılaştırmayı tek bir temiz örnek veya broşür numarası yerine üretime bağlı tutar.
Lazer Kesimde Doğruluk Ne Anlama Geliyor?
Konumlandırma Doğruluğu ve Tekrarlanabilirliği
Konumlandırma doğruluğu, bir eksenin komut edilen konuma ne kadar yakın ulaştığını açıklar. Tekrarlanabilirlik ise aynı koşullar altında geri döndüğünde ortaya çıkan varyasyonu tanımlar. ISO 230-2 Bu, sayısal kontrollü takım tezgahı eksenleri için yapılan testleri kapsar. Şekillerin hiçbiri, her bir bitmiş parçanın toleransını belirtmemektedir.
Gerçekçi bir çalışma sırasında, başlangıç aşamasına yakın ve daha sonraki aşamalarda parçaları kesin. Sıcaklık, optik, sac durumu veya gaz beslemesindeki değişiklikler, eksen özellikleri aynı kalsa bile parçada görünebilir.
Parça Toleransı, Makine Spesifikasyonu ile Aynı Şey Değildir
Bitmiş parça toleransı ayrıca plaka düzlüğüne, kenar eğimine, odaklamaya, gaza, ivmeye ve termal harekete de bağlıdır. Kontrollü koşullar altında ölçülen bir makine spesifikasyonu, vaat edilen parça toleransı olarak bir çizime kopyalanmamalıdır.
Ölçülen değerleri, referans noktalarının konumunu, kullanılan aleti ve parçanın soğutulup çapaklarının alınıp alınmadığını sorun. Tedarikçileri karşılaştırırken aynı çizim ve muayene kurallarını kullanın.
Kesim Genişliğinin Parça Boyutlarını Nasıl Etkilediği
Kiriş Neden Malzeme Kaldırıyor?
Kesim genişliği, kesimle kaldırılan malzeme miktarıdır. CAM yazılımı veya kontrol ünitesi, yolu yapılandırılmış bir değerle öteler; gerçek kesim genişliğindeki her değişikliği otomatik olarak bilemez. Güç, hız, odaklama, nozul, gaz, malzeme ve kalınlık gibi faktörlerin hepsi önemlidir.
Basit bir geometri örneği olarak, eğer kesim genişliği 0,20 mm ise ve yol kiriş merkezini takip ediyorsa, bitmiş kenarlardan birindeki sapma yaklaşık 0,10 mm'dir. Dış konturu çevreleyen hurdaya doğru, delik konturunu ise içindeki hurdaya doğru hareket ettirin. Kontrol cihazının kuralını kontrol edin ve hem CAD hem de CAM'de telafiden kaçının. Bu bir örnektir, Victory Industry tarafından ölçülmüş bir değer değildir.
Kullanacağınız malzemenin kesim payını ölçün.
Düz kenarlı, köşeli, yarıklı, delikli ve tekrarlayan desenli bir ölçü kuponu kullanın. Soğuduktan sonra ölçün ve koniklik önemliyse her iki yüzü de inceleyin. Yaygın kullanılan malzemeler, kalınlıklar ve gaz ayarları için ayrı ayarlar kullanın.
Karbon çelik, hız, odaklama, nozul ve gaz konusunda kendine özgü seçenekler sunar. Karbon Çelik İçin Fiber Lazer Kesim Parametreleri Nasıl Optimize Edilir? Farklı kalınlıklarda kullanıldığında cüruf, daha geniş kesim aralığı veya yanmış kenar oluşması durumunda faydalıdır.
Küçük Delikler, Köşeler ve Karmaşık Profiller
Delik Çapı ve Kalınlık Oranı
Küçük bir delik yukarıdan bakıldığında yuvarlak görünürken, alt kenarı konik veya pürüzlü olabilir. Delik, sac kalınlığına göre küçüldükçe kontrol zorlaşır ve her işe uygun tek bir oran yoktur.
Numune programındaki en küçük üretim deliğini açın. Birden fazla yönde ölçüm yapın, alt kenarı inceleyin ve bir sonraki işlem için gereken uyumu kontrol edin.
Virajlar ve Hızlanma
Virajda, kafa yavaşlar ve yön değiştirir. Daha düşük hız için güç çok yüksek kalırsa, fazla enerji virajı genişletebilir veya virajın yanmasına neden olabilir. Hareket ayarı ayrıca eksenlerin yolu ne kadar yakından takip ettiğini de etkiler.
Gerçek bir panelden kısa bölümler ve keskin köşeler deneyin. Bunları, aynı levha üzerindeki uzun düz bir kesimle karşılaştırarak, kalıp sorunlarını hareket sorunlarından ayırın.
Isı ve Levha Hareketi
Isı girişi, sıcaklık gradyanları ve açığa çıkan levha gerilimi ince bir parçanın hareket etmesine neden olabilir. Küçük bir parça ayrıca çıtalar üzerinde devrilebilir. Kesim sırası, destek tırnakları, kelepçeler ve levha düzlüğü sonucu etkiler.
Bir partideki doğruluğu istikrarlı kılan nedir?
Işın, Odak ve Meme Hizalaması
Aşınmış bir nozul, kirli koruyucu pencere, çarpışma veya yanlış odaklama, belirgin bir uyarı vermeden kesimi değiştirebilir. Yeni bir parametre seti ayarlamadan önce ışın merkezlemesini ve optikleri kontrol edin.
Otomatik odaklama geçişlerde yardımcı olur, ancak yine de kalibrasyona ihtiyaç duyar. Bir alaşım veya yüzey koşulu, diğerinden farklı bir konum gerektirebilir.
Hareket Sistemi ve Makine Yatağı
Kılavuzlar, dişliler, servo motorlar ve tabla, hareket üzerinde etkili olan unsurlardır. Aşınma, gevşek parçalar veya kirlenme uzun bir profilde kendini gösterebilir. Çalışma alanının çeşitli yerlerindeki kesimleri karşılaştırın.
Soğutma ve Çalışma Ortamı
Daha uzun bir çalışma süresi boyunca soğutucu sıcaklığını, gaz basıncını, gücü ve atölye koşullarını takip edin. Boyutlarda değişiklik olması durumunda, erken ve geç dönem örneklerini ayarlarıyla birlikte saklayın.
Lazer Kesim Makinesini Satın Almadan Önce Nasıl Test Edebilirsiniz?
Gerçek çizimler ve malzemeler getirin.
Gerçek kalite, kalınlık, delik, yuva, köşe ve yüzey gereksinimlerini hazırlayın. Kritik boyutları ve referans noktalarını işaretleyerek, bükme, kaynak, diş açma veya montaja tabi tutulacak bir parça ekleyin.
Model, güç, gaz, nozul, odak, hız, plaka konumu ve çevrim süresini kaydedin. Uygun kalibre edilmiş bir aletle farklı sac alanlarından soğutulmuş birkaç parçayı ölçün. Çapakların giderilip giderilmediğini belirtin, ardından her sonucu, en büyük sapmayı ve yayılımı listeleyin. Kısa bir deneme, bir makinenin performansını test eder; uzun vadeli proses kabiliyetini garanti etmez.
Makine ısındıktan sonra testi tekrarlayın.
Üretim başlangıcına yakın bir zamanda ve daha sonra aynı denetim kuralları altında aynı parçayı kesin. Normal üretime benzeyen koşullar altında boyutları, delik şeklini, kenar kalitesini ve hareketi karşılaştırın.
Eğer bir gösterimde yalnızca ince bir kağıt üzerinde kusursuz bir örnek kullanılıyorsa, bunun çalışmanızı nasıl temsil ettiğini sorun. Zorlu özellikleri ve beklenen sınırları da ekleyin.
Yazılım ve Otomasyon Hassasiyeti Nasıl Etkiliyor?
Yerleştirme, parça aralığı, giriş yolları ve kesim sırası ısıyı ve hareketi etkiler. Yükseklik algılama, çarpışma koruması ve otomatik odaklama, doğru şekilde kalibre edilip bakımı yapıldığında kurulum varyasyonunu azaltabilir.
Yükleme sistemleri taşıma varyasyonunu azaltabilir, ancak bir değiştirme tablası tek başına eksen doğruluğunu iyileştirmez. Endüstriyel Lazer Kesim Makinelerinin 4 Çeşidi Çalışma alanı ve otomasyon paketini seçmeden önce formatları karşılaştırmanıza yardımcı olabilir.
Hassas Lazer Kesim Makinesi Seçimi
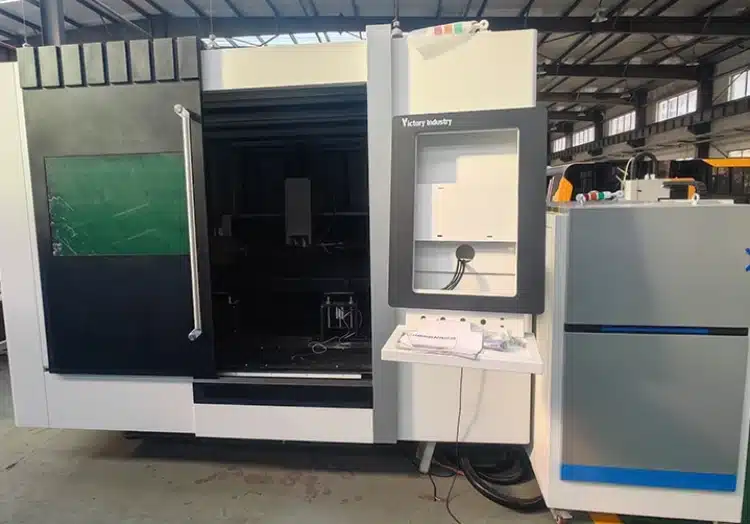
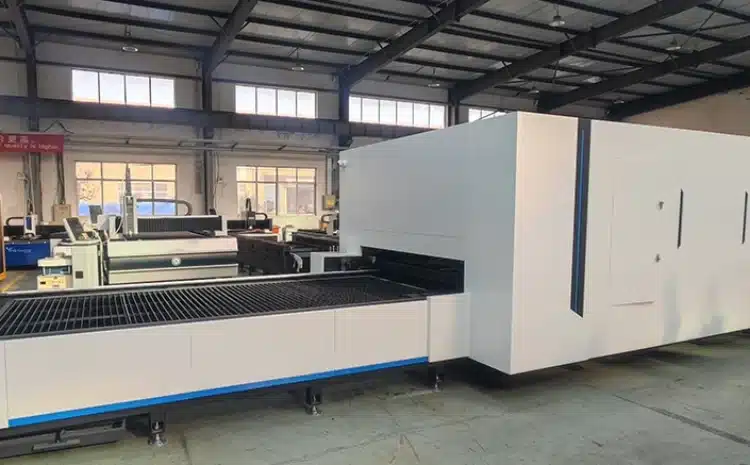
Zafer Endüstrisi’ s Fiber Lazer Kesim Makinesi yelpazesi Farklı metal kesme konfigürasyonlarını kapsar. Düz sac işleri için, aşağıdakilerle karşılaştırın: Sac Lazer Kesim Makinesi seçenekleri Çalışma alanınız, kalınlık karışımınız, en küçük özelliğiniz, çıktınız ve yükleme planınız ile birlikte, önerilen modelin aynısından örnek sonuçlar talep edin.
Victory Industry'nin kaynak, kafa, hareket sistemi, kalibrasyon, soğutma, gaz kontrolü, yazılım ve bakım erişimi özelliklerini karşılaştırın. hizmetler Kurulum, eğitim, teknik destek ve bakım konularını kapsar. Şirketin politikalarını inceleyin. Hakkımızda bilgileri gönderin ve çizimleri şu yolla iletin İletişim Sayfası Kesim ve muayene koşulları üzerinde anlaşmaya varmak.
Sonuç
Metal levhalarda lazer kesim doğruluğu, belirtilen koşullar altında bitmiş parça üzerinde ölçülen sonuçtur. Konumlandırma, tekrarlanabilirlik, kesim genişliği, kenar eğimi, ısı ve levha hareketi sonucu açıklar, ancak incelenmiş bir örneğin yerini tutmazlar.
Montajı engelleyebilecek boyutlarla başlayın. Bunları tüm çizimde ve gerçekçi bir çalışma mesafesinde kontrol edin, ardından ayarları ve ölçümleri bir arada tutun. Bu size makine seçimi için sağlam bir temel sağlayacaktır.
Sıkça Sorulan Sorular
Lazer kesim makinesi ne kadar hassasiyete ulaşabilir?
Bu, parçaya ve işleme bağlıdır. Yukarıda yayınlanan örnek, 12 inçten küçük lazer kesim parçalar için +/-0,005 inç ve daha büyük parçalar için +/-0,010 inçtir; evrensel bir değer değildir. Gerekli toleransı çizime yazın ve ölçülmüş örnekler isteyin.
Kesme genişliği ile kesme hassasiyeti aynı şey midir?
Hayır. Kerf, kesimle çıkarılan malzemedir. Ofset bu genişliği hesaba katarken, nihai boyut yine de hareket, odak, ısı, malzeme ve levha hareketine bağlıdır.
Küçük Delik Kalitesini Nasıl İyileştirebilirim?
Nozulu, merkezlemeyi, koruyucu pencereyi, odaklamayı, gazı ve test deliğinin alt tarafını inceleyin. Her seferinde bir ayarı değiştirin, ardından deliği birden fazla yönde ölçün.
Daha kalın bir sac levha lazer kesim doğruluğunu azaltır mı?
Kalınlık, delme, inceltme, ısı girişi ve alt kenar kalitesinin kontrolünü zorlaştırabilir. Daha ince bir örnekten alınan toleransı uygulamak yerine, gerçek kalite ve kalınlığı test edin.
Bir Makinenin Doğruluk Testinde Neler Yer Almalıdır?
Gerçek malzemeler, en küçük delikler ve yuvalar, dar köşeler, uzun profiller ve tekrarlanan özellikler kullanın. Kesme koşullarını kaydedin, soğutulmuş parçaları farklı sac pozisyonlarından inceleyin ve sonuçları başlangıçta ve daha sonra karşılaştırın. Kesmeden önce referans noktaları, ölçüm yöntemleri ve kabul sınırları konusunda anlaşın.